Un manager de producție intră într-o întâlnire de inginerie cu un teanc de desene pentru un dispozitiv de fixare de mare volum, un rulment și o carcasă a bateriei. Întrebarea comună este: „Le putem face mai rapid, cu mai puține resturi și cu o durată de viață mai bună la oboseală decât prelucrarea sau forjarea la cald?” Răspunsul, în multe cazuri, este formarea la rece. Formarea la rece este procesul de modelare a metalului sub temperatura sa de recristalizare, de obicei la temperatura camerei, prin forțarea materialului într-o cavitate a matriței sub presiune înaltă. Transformă o sârmă sau tijă simplă într-o piesă finită sau aproape finisată în câteva secunde, îmbunătățind în același timp rezistența materialului și reducând deșeurile. Provocarea practică pentru un cumpărător nu este dacă formarea la rece funcționează, ci cum să potriviți procesul la geometria piesei, materialul și presa care va face treaba.
Formarea la rece este o metodă de prelucrare a metalelor care schimbă forma unui semifabricat metalic sau a sârmei la temperatura ambiantă, fără a încălzi piesa de prelucrat deasupra punctului său de recristalizare. Metalul este comprimat între un poanson și o matriță, iar materialul se mișcă plastic în forma dorită. Deoarece temperatura rămâne scăzută, metalul se confruntă cu întărire prin deformare. Aceasta înseamnă că piesa devine mai puternică pe măsură ce este deformată, atingând adesea de două până la trei ori limita de curgere a materialului original. Procesul se mai numește forjare la rece sau turnare la rece, în funcție de industrie și de tipul piesei realizate.
Termenul „formare la rece” este larg. Într-o fabrică de elemente de fixare, înseamnă de obicei un formator la rece care preia sârmă bobină, taie un semifabricat și îl mută prin mai multe stații de matriță pentru a produce șuruburi, șuruburi sau piulițe. Într-un atelier de ștanțare, poate însemna o presă de forjare la rece care formează piese mai mari, cum ar fi semifabricate sau arbori. Într-un context de tablă, se poate referi la rulare sau îndoire la rece. Acest articol se concentrează pe formarea prin presare a pieselor metalice solide, care este locul în care apar cel mai mare tonaj și cele mai tehnice decizii de echipare.
Distincția cheie între formarea la rece și formarea la cald este temperatura. Formarea la cald funcționează peste recristalizare, astfel încât metalul rămâne moale și poate curge în forme complexe. Formarea la rece funcționează la sau aproape de temperatura camerei, astfel încât metalul este mai dur și mai rezistent la deformare. Această diferență determină specificațiile echipamentului: presele de formare la rece necesită un tonaj mai mare, cadre mai rigide și adesea un profil de cursă mai sofisticat decât o presă de forjare la cald de aceeași capacitate.
Formarea la rece exploatează faptul că metalele ductile pot fi remodelate permanent atunci când tensiunea depășește punctul lor de curgere. Poansonul împinge metalul într-o cavitate a matriței, iar materialul curge pe calea cu cea mai mică rezistență. Deoarece metalul nu se recristalizează în timpul operațiunii, structura cerealelor este alungită, iar materialul devine mai dur. Această întărire prin deformare este o sabie cu două tăișuri: crește rezistența, dar reduce și ductilitatea, astfel încât cantitatea de deformare pe pas este limitată.
Există trei moduri de deformare de bază care guvernează majoritatea operațiunilor de formare la rece:
În extrudarea înainte, metalul este împins printr-o deschidere a matriței în aceeași direcție cu deplasarea poansonului. Semifabricatul este plasat într-un recipient, iar un pumn îl comprimă de la un capăt, forțând materialul să curgă printr-un orificiu mai mic. Acesta este un mod standard de a crea arbori, știfturi în trepte și componente tubulare. Presiunea necesară depinde de raportul de reducere și de tensiunea de curgere a materialului.
În extrudarea înapoi, metalul curge în direcția opusă cursei poansonului. Poansonul intră în semifabricat și forțează materialul să curgă în sus în jurul poansonului, formând o cupă sau o formă de tub. Acest lucru este obișnuit pentru realizarea de piese goale, cum ar fi prize hexagonale, carcase de baterie și pistonuri auto. Extrudarea înapoi poate produce cavități adânci cu puține deșeuri de material, dar necesită o presă foarte rigidă, deoarece poansonul suferă o sarcină de compresiune mare.
Supărător is the process of reducing the length of a blank while increasing its diameter. The metal is compressed between a flat punch and a die, and it bulges outward. This is the basis for forming bolt heads, rivets, and flanges. Multiple upsetting steps are often used in cold heading machines to build up material progressively.
Majoritatea pieselor formate la rece necesită o combinație a acestor moduri. Un element de fixare tipic, de exemplu, folosește răsturnarea pentru a forma capul, extrudarea înainte pentru a crea o tijă și poate o operație de tăiere sau îndreptare la capăt. Presa trebuie să furnizeze forța, cursa și viteza corecte pentru fiecare stație, motiv pentru care designul mașinii contează la fel de mult ca și sculele.
Formarea la rece pe un model cu mai multe stații urmează un ciclu repetat care este remarcabil de consistent în diferite familii de piese. Înțelegerea ciclului ajută un cumpărător să evalueze ceea ce presa trebuie să ofere.
Viteza ciclului este măsurată în curse pe minut sau părți pe minut. Un model de piuliță de mare viteză poate rula la 200 până la 400 de părți pe minut, în timp ce o presă grea de forjare la rece pentru piese mari poate rula la doar 20 până la 60 de curse pe minut. Structura presei, ambreiajul și sistemul de control trebuie selectate pentru a se potrivi cu viteza și profilul de sarcină necesar.
Oamenii folosesc acești trei termeni aproape interschimbabil, ceea ce provoacă o adevărată confuzie atunci când selectează echipamentul. Distincția nu este academică; afectează specificația presei, configurația sculelor și precizia așteptată a piesei.
În practică, o presă de forjare la rece are un cadru mai greu și o glisare mai robustă decât o mașină de îndreptare, deoarece forțele sunt mai mari și piesa este mai mare. O mașină de direcție prioritizează viteza și accesibilitatea sculelor, folosind adesea un design orizontal. Când un cumpărător cere o „mașină de formare la rece”, inginerul de vânzări trebuie să clarifice dacă aplicația este elemente de fixare mici sau piese structurale medii spre mari. Răspunsul schimbă fiecare specificație de la tonaj la dimensiunea patului și tipul de unitate.
Nu orice metal poate fi format cu succes la rece. Materialul trebuie să aibă suficientă ductilitate pentru a suferi o deformare plastică severă fără crăpare și suficientă capacitate de întărire la lucru pentru a îmbunătăți rezistența fără a pierde duritatea necesară. Cele mai comune materiale de formare la rece includ:
| Material | Comportament tipic de formare la rece | Utilizare finală comună |
|---|---|---|
| Oțel cu conținut scăzut de carbon | Ductilitate excelentă, stres de curgere scăzut, format ușor la rece. Note precum 1006 până la 1018 sunt utilizate pe scară largă. | Elemente de fixare, știfturi, arbori, ancore |
| Oțel carbon mediu | Mai multă rezistență, dar mai puțină ductilitate; poate necesita recoacere intermediară pentru forme complexe. | Angrenaje, cuplaje, componente auto |
| Oțel inoxidabil | Lucrarea se întărește rapid, necesită un tonaj mai mare și unelte mai progresive. | Elemente de fixare, fitinguri, componente medicale |
| Aluminiu și aliaje de aluminiu | Cerință de forță scăzută, finisare bună a suprafeței, dar moale și poate fi urâtă. | Carcase, capace, electronice |
| Cupru și alamă | Lucrabilitate excelentă la rece, rezistență bună la coroziune. | Borne electrice, piese sanitare |
| Oțel aliat | Rezistență ridicată, mai dificil de format, necesită adesea formare caldă ca o piatră de temelie. | Arbori de axă, elemente de fixare de înaltă rezistență |
Când proiectați un proces de formare la rece, limita de curgere a materialului și rata de întărire la deformare determină forța de presare necesară. O piesă moale din aluminiu ar putea avea nevoie de doar 50 de tone, în timp ce o versiune din oțel inoxidabil cu aceeași geometrie ar putea avea nevoie de 200 de tone. Cumpărătorul nu trebuie să presupună că o presă pentru oțel va manipula un aliaj diferit fără a verifica calculul forței.
Avantajele formării la rece sunt măsurabile și explică de ce atât de multe piese metalice de volum mare sunt realizate în acest fel.
Aceste beneficii se traduc într-un cost total mai mic pe piesă pe o serie de producție, cu condiția ca volumul să fie suficient de mare pentru a amortiza sculele. Pentru volume mici, costul matriței este de obicei prohibitiv, care este un criteriu cheie de achiziție.
Formarea la rece nu este o soluție universală. Cunoașterea limitărilor este esențială înainte de a vă angaja la o presă sau un set de scule.
Un risc de achiziție care este adesea trecut cu vederea este laminarea dintre presă și scule. Este posibil ca o presă proiectată pentru ștanțare progresivă să nu aibă controlul vitezei de alunecare necesar pentru forjarea la rece. O presă construită pentru forjare la rece, pe de altă parte, poate să nu aibă rata mare de cursă necesară pentru elemente de fixare. Cumpărătorul ar trebui să ceară producătorului să demonstreze curba forță-cursă și capacitatea energetică, nu doar tonajul nominal.
Presa este inima unei operațiuni de formare la rece. Oferă forța care antrenează poansonul în matriță și determină precizia piesei, durata de viață a sculei și costul total de producție. Principalii parametri ai presei de evaluat sunt tonaj, rigiditatea cadrului, lungimea cursei, viteza de alunecare și tipul de antrenare.
Tonajul este forța maximă pe care presa o poate aplica în timpul unei curse. Trebuie să depășească forța de formare de vârf cerută de piesă, care este calculată din tensiunea de curgere a materialului și zona proiectată. O regulă generală este să selectați o presă cu 10 până la 20% mai mult tonaj decât vârful calculat, pentru a permite variația materialului și uzura sculei.
Rigiditatea cadrului se măsoară în termeni de deformare a cadrului sub sarcină. Un cadru rigid menține poansonul și matrița aliniate, ceea ce este esențial pentru păstrarea toleranțelor strânse. Presele cu cadru închis sunt în general mai rigide decât presele cu cadru deschis, deoarece calea forței este simetrică în jurul patului. Prin urmare, mulți formatori la rece preferă un design cu cadru închis pentru sarcini grele.
Lungimea cursei determină cât de departe se deplasează diapozitivul de la partea inferioară a cursei. Trebuie să găzduiască înălțimea piesei, deschiderea matriței și cursa poansonului necesară. Piesele adânci și extrudările lungi înainte necesită o cursă mai lungă, care la rândul său poate reduce rata de cursă, deoarece glisa trebuie să accelereze pe o distanță mai mare.
Viteza de alunecare este viteza în momentul în care unealta intră în contact cu materialul. Pentru formarea la rece, o viteză controlată lângă partea inferioară a cursei este importantă pentru a evita încărcarea cu șoc și spargerea matrițelor. Presele mecanice au un profil de viteză determinat de geometria arborelui cotit, în timp ce presele servo permit operatorului să programeze curba vitezei.
Tipul de unitate poate fi mecanic, hidraulic sau servo. O presă mecanică folosește un volant și un ambreiaj pentru a furniza energie și este eficientă pentru formarea la viteză mare. O presă hidraulică oferă un tonaj complet în orice punct al cursei, ceea ce este util pentru operațiuni de formare lungă, dar în general mai lente. O presă servo utilizează un servomotor direct pe arborele cotit sau printr-o cutie de viteze, oferind un control precis al mișcării glisării și al gestionării energiei.
O presă cu comutare de forjare la rece, cum ar fi o presă cu articulații, oferă un avantaj mecanic la partea inferioară a cursei. Legătura de comutare oferă o forță mare în apropierea punctului mort inferior cu viteză foarte mică, ceea ce este ideal pentru piesele de forjare la rece care necesită presiune mare și cursă mică de alunecare. Acesta este exact motivul pentru care o presă cu articulații articulate este adesea aleasă pentru aplicațiile de forjare la rece, în detrimentul unei prese cu manivela normală.
 BLKP-850 Presă de putere de tip comutator de forjare la rece de rezistență industrială BLKP-850 Presă de putere de tip comutator de forjare la rece de rezistență industrială delivers a nominal capacity of 8500 kN and is suitable for high-load cold forging applicat... Vizualizare produs →
De exemplu, BLKP850 este o mașină de tip comutator de forjare la rece pentru sarcini grele concepută pentru forjarea la rece la scară industrială. Acționarea sa prin articulație articulară permite forțe mari de deformare cu cursă echilibrată, care este condiția necesară pentru modelarea materialelor de înaltă rezistență fără a le crăpa. Când comparați prese pentru o linie de forjare la rece, uitați-vă la energia de formare eficientă pe cursă, nu doar la tonaj. Presa cu comutare oferă forță maximă la viteză minimă, ceea ce protejează sculele și reduce riscul de rupere a pieselor.
Presa cu comutare de forjare la rece este o mașină specializată care folosește un mecanism de articulație articulată în loc de o manivela simplă. Acest mecanism produce un efect de „stare” aproape de partea inferioară a cursei, ceea ce înseamnă că glisa se mișcă lent pe măsură ce forța atinge vârfurile. Acel comportament la viteză mică și la forță mare este exact ceea ce necesită forjarea la rece.
Legătura de comutare are un avantaj mecanic care înmulțește forța de intrare. Un cuplu mic al motorului devine o forță verticală foarte mare la alunecare, dar numai pe o distanță scurtă de lucru. Acest lucru face ca presele cu bascule să fie ideale pentru monedă, extrudare și alte operațiuni de formare la rece în care deformarea este mică, dar forța este uriașă. Rezultatul este o piesă rigidă, precisă, cu un finisaj curat al suprafeței.
Un risc cu o presă cu comutare este că nu poate susține o cursă lungă de lucru. Dacă piesa necesită o extrudare lungă, presa poate să nu ofere suficientă cursă de glisare. În acest caz, o presă cu manivela sau o presă servo cu cursă lungă este mai potrivită. Cumpărătorul trebuie să potrivească tipul presei cu traseul de deformare specific al piesei.
Presele servomotor schimbă economia formării la rece. O presă servo folosește un servomotor pentru a deplasa glisa printr-o cale programabilă, în loc să se bazeze pe un volant și un ambreiaj fixe. Acest lucru oferă operatorului un grad ridicat de control asupra vitezei, poziției și profilului forței de alunecare. Pentru formarea la rece, o presa servo poate:
Servopresa cu cadru închis în două puncte este o alegere comună pentru formarea la rece. Designul său cadru oferă o rigiditate ridicată, iar conexiunea în două puncte distribuie sarcina uniform pe pat, ceea ce este important pentru piesele mari. Servomotorul permite operatorului să regleze curba de alunecare la răspunsul materialului. De exemplu, atunci când se formează un aliaj de înaltă rezistență, presa poate fi programată să țină aproape de partea de jos timp de câteva sute de milisecunde, permițând metalului să curgă în cavitatea matriței fără a se rupe.
 BLES-315 Presă de putere industrială cu cadru închis și cu două puncte BLES-315 Presă de putere industrială cu cadru închis și cu două puncte delivers a nominal capacity of 3000 kN with a 30,000 J working energy, designed for heavy-du... Vizualizare produs →
Servopresa cu cadru închis în două puncte BLES315 este proiectată pentru sarcini industriale de formare la rece care necesită control dinamic al cursei și un pat stabil. Capacitatea sa de înaltă energie și mișcarea programabilă fac posibilă producerea de piese cu dimensiuni consistente, găzduind în același timp variațiile în materialul de intrare. Atunci când o celulă de formare la rece include automatizare, presa servo poate fi integrată cu un robot sau cu un sistem de transfer, deoarece sincronizarea cursei poate fi ajustată în software, mai degrabă decât prin schimbarea componentelor mecanice.
Ambulația adâncă este un proces de formare la rece în care o foaie sau un semifabricat este împins într-o matriță pentru a crea o cupă sau o piesă goală. Este obișnuit în producția de carcasă a bateriei, componente ale aparatelor și piese auto. Cheia embotirii adânci este că materialul trebuie lăsat să curgă treptat și uniform pentru a evita ruperea. O presă servo cu cursă programabilă poate oferi viteza și presiunea corespunzătoare în fiecare etapă, motiv pentru care presele servo sunt din ce în ce mai folosite pentru operațiunile de ambutisare adâncă.
O presă servo într-un singur punct de tip deschis, cu o capacitate de embosare adâncă, cum ar fi BLAS125, este o soluție compactă pentru piesele care nu au nevoie de un pat uriaș, dar necesită un control precis al vitezei de tragere. Denumirea „deep draw” înseamnă că presa este proiectată cu lungimea cursei, viteza de alunecare și spațiul de scule potrivite pentru a gestiona formarea cupelor adânci. Atunci când un furnizor comercializează în mod explicit o presă servo pentru ambutisare adâncă, este un semnal puternic că compania înțelege necesitatea unei mișcări controlate de alunecare în formarea la rece.
 BLAS-125 Servo Presă de putere cu un singur punct, de tip deschis, cu ambutisare adâncă Presa servomotor BLAS-125, cu cuplu ridicat, cu ambutisare adâncă, de tip deschis, cu un singur punct, oferă o forță formidabilă de 1250 kN cu o cursă de alunecare extinsă de 180 mm. Acest model exce... Vizualizare produs →
Pentru formarea carcasei bateriei, combinația dintre un servomotor și un cadru cu două puncte este adesea ideală. Mișcarea servo poate fi reglată la gradul și grosimea materialului carcasei, iar glisiera cu două puncte asigură o presiune uniformă pe matriță, reducând ridurile și fisurile. Pe măsură ce formarea la rece trece în producția de baterii, acest echipament devine un factor de diferențiere pentru furnizorii care pot livra învelișuri consistente la volum mare.
Decizia de a utiliza formarea la rece sau formarea la cald nu este întotdeauna evidentă. Fiecare proces are o fereastră specifică de fezabilitate bazată pe forma piesei, materialul, volumul și proprietățile necesare. Tabelul de mai jos rezumă principalele diferențe.
| Criterii | Formare la rece | Formare la cald |
|---|---|---|
| Temperatura | Sub recristalizare, de obicei la temperatura camerei | Peste recristalizare, de obicei 700 până la 1200°C |
| Rezistența materialului | Crește datorită întăririi prin deformare | Scade, materialul rămâne moale |
| Finisaj de suprafață | Neted, fără solzi | Calcarul de oxid, adesea necesită curățare |
| Toleranță dimensională | Strâns, adesea fără prelucrare secundară | Toleranțe mai largi, pot necesita prelucrare |
| Forța echipamentului | Este necesar un tonaj mare | Tonaj mai mic, deoarece materialul este moale |
| Complexitate maximă a formei | Limitat la forme mai simple, fără decupări adânci | Poate forma forme complexe și părți foarte mari |
| Consum de energie pe parte | Energie de încălzire mai mică, dar energie de formare mai mare | Cost ridicat de încălzire, forță de formare mai mică |
| Volumul de producție tipic | Volum mare, costul sculei amortizat | Volum mic spre mediu, scule mai simple |
Impactul practic al acestor diferențe se simte în costul total pe piesă. Formarea la rece strălucește în ciclurile lungi de producție în care designul piesei este compatibil cu procesul. Formarea la cald este mai îngăduitoare pentru piese complexe și loturi mai mici, dar adaugă costuri de energie, curățare și finisare. Un hibrid comun este formarea la cald, care are loc peste temperatura camerei, dar sub recristalizare, echilibrând ductilitatea și rezistența. Unii furnizori oferă prese de formare la cald care pot fi comutate în modul de formare la rece, dar controlul temperaturii adaugă complexitate.
Când comparați o presă de formare la rece cu o presă de forjare la cald, rețineți că costul presei este doar o parte a sistemului. Sculele, sistemul de alimentare, automatizarea și controlul calității trebuie să fie toate aliniate cu temperatura procesului. Un furnizor care vinde numai prese de forjare la cald poate să nu aibă experiența necesară pentru a recomanda o adevărată soluție de formare la rece, așa că solicitați studii de caz specifice pentru formare la rece.
Formarea la rece este utilizată într-o gamă largă de industrii, deoarece oferă rezistență ridicată, deșeuri reduse și timpi de ciclu rapid. Unele dintre cele mai tipice aplicații includ:
Când un producător vă spune că o anumită presă este potrivită pentru „carcasa bateriei” sau „ambutirea adâncă”, acestea nu sunt doar marketing. Aceștia specifică faptul că cadrul de presare, ghidarea glisantei și controlul cursei au fost proiectate în funcție de cerințele dinamice ale aplicației respective. Pentru o carcasă de baterie, de exemplu, presa trebuie să suporte forțe mari ale matriței menținând în același timp un pat stabil pe perioade lungi de producție. O structură cu cadru închis sau semi-închis este adesea preferată deoarece rezistă la sarcinile laterale cauzate de ambutisarea adâncă.
Formarea la rece produce piese la viteză mare, astfel încât controlul calității trebuie să fie la fel de rapid pentru a detecta defectele înainte ca acestea să devină o mulțime de rebuturi. Principalele preocupări legate de calitate sunt precizia dimensională, fisurile, materialul liber și deteriorarea suprafeței.
Măsurarea dimensională se face de obicei cu un micrometru, un manometru sau un sistem optic. Pentru piese cu volum mare, măsurarea optică poate monitoriza piesa în timp real, verificând diametrul, lungimea și ovalitatea. Procesul de formare la rece este foarte repetabil, așa că dacă primele duzini de piese sunt în toleranță, restul urmează de obicei, cu excepția cazului în care sculele se uzează.
Fisurarea este cel mai frecvent mod de defectare in formarea la rece. Fisurile pot apărea la suprafață sau în interior și sunt de obicei cauzate de depășirea limitei de ductilitate a materialului. Operatorii urmăresc o suprafață rugoasă sau fracturată, ceea ce indică faptul că materialul a atins limita de lucru la rece. Răspunsul este reducerea deformației pe stație, creșterea numărului de trepte sau utilizarea unui material mai moale.
O altă preocupare este calitatea suprafeței. Piesele formate la rece ar trebui să aibă un finisaj luminos, neted. Dacă matrița are zgârieturi sau este prea aspră, piesa va moșteni acea textură. Prin urmare, întreținerea sculelor este o parte critică a controlului calității. Un furnizor bun va oferi un program de întreținere preventivă care include inspectarea poansonelor și matrițelor pentru uzură, verificarea știfturilor de evacuare și verificarea jocurilor bucșei de ghidare.
Pentru un producător care dorește să fie sursa „unică”, controlul calității include și monitorizarea în timpul procesului. Unele prese servo moderne pot genera o curbă forță-deplasare pentru fiecare cursă. O curbă anormală indică o abatere a procesului, cum ar fi un semifabricat lipsă, o sculă spartă sau o modificare a durității materialului. Acesta este un instrument puternic pentru prevenirea defectelor înainte ca acestea să ajungă la client.
Alegerea presei potrivite de formare la rece este o decizie care vă afectează eficiența producției, durata de viață a sculei și calitatea produsului de ani de zile. Utilizați următoarea listă de verificare pentru a vă ghida evaluarea:
Un producător de renume nu vă va vinde doar o mașină; vor lucra cu tine pentru a defini procesul. De exemplu, dacă trebuie să formați o carcasă de baterie, un furnizor care oferă o presă de alimentare cu baterie de tip deschis cu două puncte demonstrează că a vizat provocările specifice ale aplicației respective. Același principiu se aplică preselor cu bascule de forjare la rece și preselor cu cadru închis servomotor.
Formarea la rece este un proces de fabricație puternic pentru producerea de piese metalice de volum mare cu deșeuri reduse, rezistență îmbunătățită și toleranțe strânse. Nu este o metodă unică, ci o familie de procese, inclusiv extrudarea înainte, extrudarea înapoi, răsturnarea, forjarea la rece și îndreptarea la rece. Alegerea echipamentului este la fel de importantă ca și materialul și sculele, deoarece presa definește forța disponibilă, controlul cursei și rigiditatea necesară pentru a produce piese consistente.
Înainte de a investi într-o presă de formare la rece, identificați geometria piesei, materialul și volumul. Lucrați cu un furnizor de echipamente cu experiență care vă poate arăta cum este proiectată mașina lor pentru modurile specifice de formare pe care le veți rula. Comparați nu doar tonajul, ci și tipul de cadru, sistemul de antrenare, ghidajul de glisare și suportul pentru scule. Solicitați exemple reale de piese similare și timpii de ciclu observați, ratele de deșeuri și durata de viață a sculelor.
Dacă sunteți în căutarea unei soluții complete de formare la rece, echipa de la Mașini de înaltă precizie Bolun are experiența și portofoliul de produse care să vă ghideze. De la prese servo de tip deschis pentru ambutisare adâncă până la prese servo în două puncte cu cadru închis și prese cu comutare de forjare la rece, mașina potrivită este disponibilă pentru aplicația dvs. Cel mai bun pas următor este să trimiteți desenele pieselor dumneavoastră unui furnizor și să solicitați un studiu de fezabilitate a procesului. Acea conversație vă va scuti de cele mai mari două greșeli în formarea la rece: cumpărarea unei prese prea mici și cumpărarea unei prese prea rigide pentru a rula o producție flexibilă.
Formarea la rece nu este magică, dar atunci când este potrivită cu piesa, materialul și presa potrivite, oferă rezultate excelente în mod constant. Utilizați informațiile din acest ghid ca punct de plecare practic pentru achiziționarea echipamentului și apoi luați decizia finală pe baza datelor testate din propriile componente.


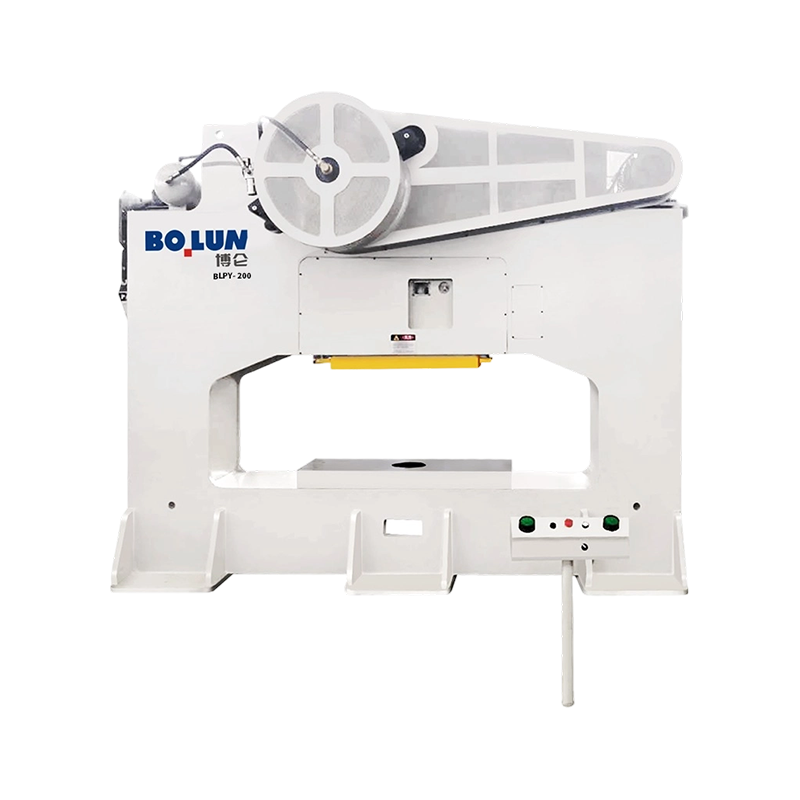
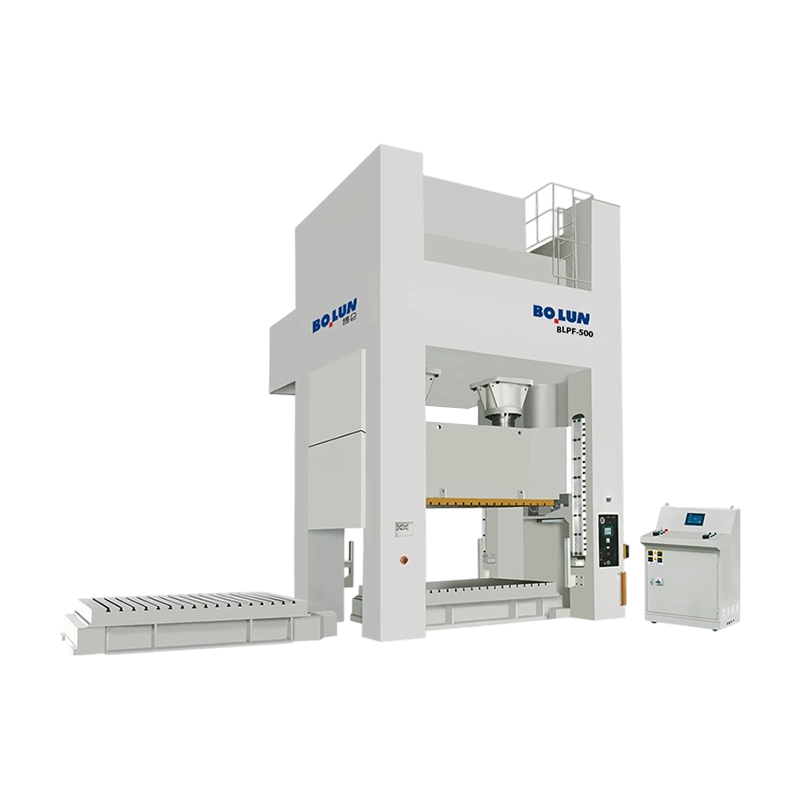
În producția modernă, forjarea la rece este utilizată pe scară largă în indus...
Ce este o presa de putere? A presa electrică - numită și presă...
Pune o presă cu cadru deschis de 160 de tone și o presă cu cadru închis de...
O matriță de forjare la rece își anunță rareori eșecul în avans. Într-o zi...
Atunci când intenționați să produceți piese metalice medii sau mici în vol...
Un inginer de scule citează un nou program de suport și specifică o presă ...
Categorii de produse
Contactați-ne

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincia Zhejiang, China
Gata să Înceapă?
Get in Touch

Acum!
ZHEJIANG BOLUN

