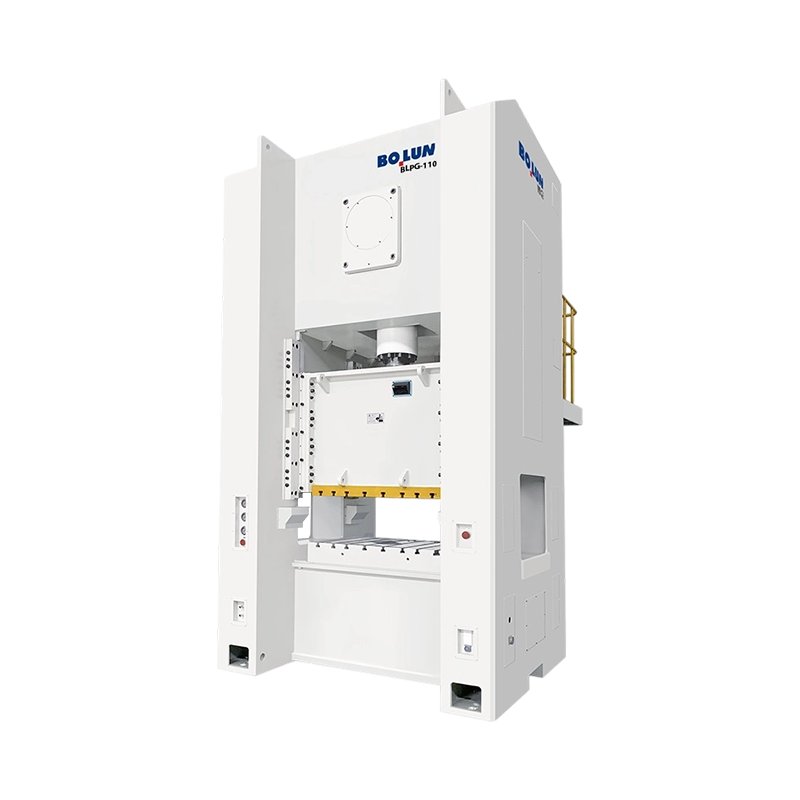


BLPG-110 Presa electrică de mare viteză de precizie, tip închis, cu un singur punct, cu ușă largă, oferă o ...
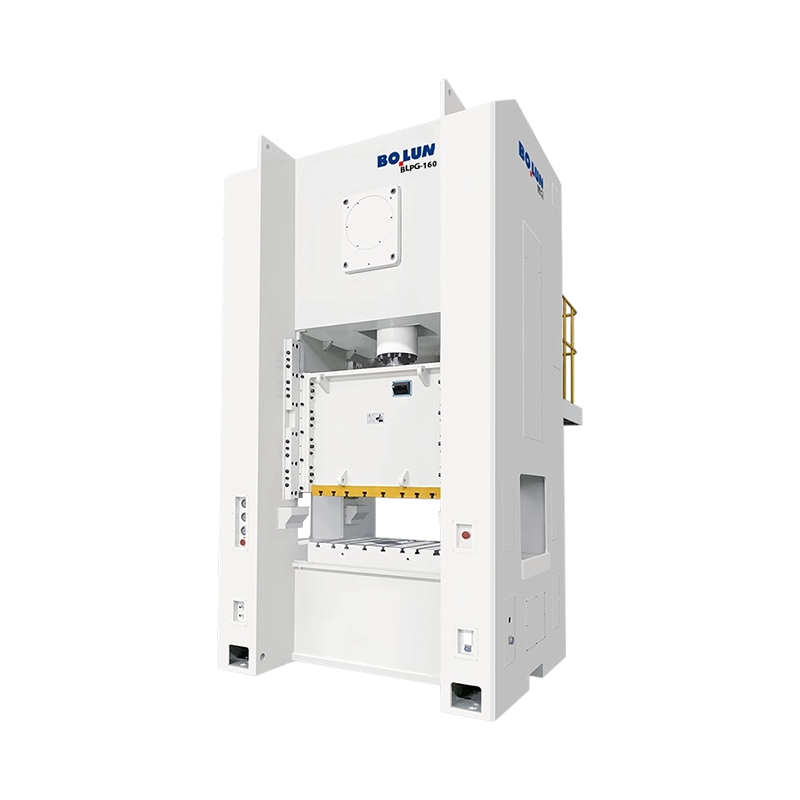
Presa electrică BLPG-160, versatilă, cu cadru stabil, de tip închis, cu un singur punct, cu ușă largă, este...
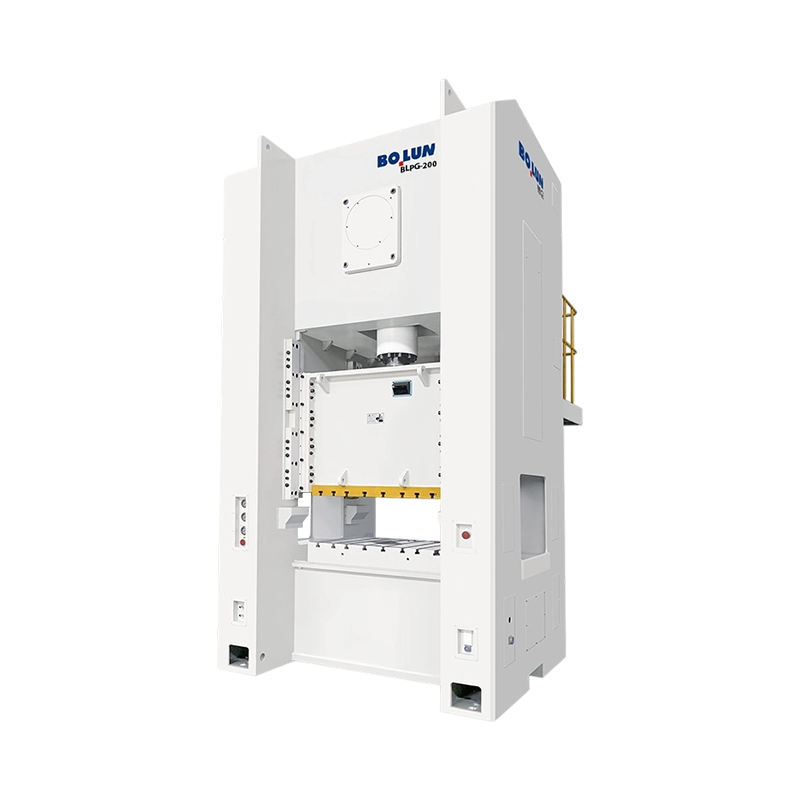
BLPG-200 Presa electrică cu ușă largă, cu un singur punct, de tip închis, de mare capacitate, de format mar...
Presa noastră electrică cu un singur punct de tip închis din seria BLPA reprezintă vârful preciziei, fiabilității și eficienței în formarea modernă a metalelor. Conceput special pentru a face față sarcinilor riguroase de ștanțare, cum ar fi prelucrarea materialului cu grosimea de 3,2 mm, comună în industriile de automobile și de aparate, această mașină este partenerul tău suprem pentru producția de mare randament.
Integritate structurală de înaltă rigiditate
Mașina dispune de un cadru sudat cu plăci de oțel de înaltă rezistență, care este supus unui proces specializat de tratament termic pentru ameliorarea tensiunilor. Acest lucru asigură rigiditate structurală maximă și deformare minimă la sarcini mari, rezultând direct la o precizie superioară a pieselor și o durată de viață semnificativ extinsă a sculei.
Transmisie superioară și componente de bază
În centrul presei se află un arbore cotit din oțel aliat forjat 42CrMo, care oferă o rezistență excepțională la oboseală în comparație cu componentele turnate tradiționale. Împreună cu bucșe din bronz de staniu CuSn12 de calitate superioară, sistemul nostru de transmisie asigură o livrare lină de energie și o generare redusă de căldură, chiar și în timpul operațiunilor continue în trei schimburi.
Control pneumatic avansat și siguranță
Echipat cu un ambreiaj pneumatic de înaltă performanță și o unitate de frână, mașina oferă un răspuns rapid și o precizie precisă a opririi. Siguranța este primordială; astfel, integrăm o supapă de siguranță dublă cu solenoid și un protector hidraulic de suprasarcină pentru a preveni cursele continue accidentale și pentru a proteja mașina de vârfurile de tonaj.
Ghid de precizie pentru sarcini complexe
Șinele de ghidare lungi pe 6 fețe (sau opțional pe 8 fețe) oferă o stabilitate excepțională de alunecare. Această ghidare de înaltă precizie minimizează mișcarea laterală, asigurând un spațiu constant al matriței chiar și în timpul încărcării decentrate, ceea ce este esențial pentru aplicațiile complexe de matriță progresivă.
Integrare perfectă a automatizării
Alimentată de un sistem de control bazat pe PLC cu un HMI ușor de utilizat, presa noastră este complet optimizată pentru sincronizare cu servoalimentații NC și sisteme robotizate. Indiferent dacă produceți suporturi arhitecturale sau componente pentru automobile, echipamentele noastre oferă flexibilitatea și capabilitățile de „strângere de mână” necesare pentru o fabrică inteligentă complet automatizată.
Alegeți Bolun High-Precision Machinery—unde durabilitatea se întâlnește cu automatizarea digitală.
Ca China Presă cu un singur punct de tip închis Producători și Presă cu un singur punct de tip închis Furnizori, Zhejiang Bolun High-Precision Machinery Co., Ltd. este situată în Zhejiang, inima producției de precizie din China. Cu două decenii de rădăcini adânci în industria construcțiilor de mașini, compania a valorificat o acumulare profundă în industrie și progrese tehnice pentru a evolua într-o întreprindere modernă și lider în echipamente de formare de înaltă precizie. Integrăm cercetarea-dezvoltarea, proiectarea, producția, vânzările și service-ul. De la primele noastre zile de perseverență în fața provocărilor până la poziția actuală de lider în domeniile mașinilor de forjare și turnare, Bolun Machinery a stabilit un sistem de management al producției profesional, matur și eficient. Ne dedicăm oferirii clienților din întreaga lume soluții superioare de mașini-unelte industriale.
 Mai multe despre noi
BOLUN

0+
ani
Experiență în industrie

0+
Unități produse (anul precedent)

0+
Număr de angajați

0+
$
Milioane valoare anuală a producției

Design cu un singur punct O conexiune de unitate la centrul de glisare Design cu punct dublu Două conexiuni de antrenare răspândite pe glisier Răspunsul scurt: punct unic versus punct dublu pentru prese deschise ...
Răspunsul scurt: ce tip de cadru se potrivește cu munca ta An mașină de presare electrică de tip deschis folosește un cadru în formă de C sau un cadru care lasă trei laturi ale zonei de lucru accesibile, facilitând încărcarea matrițelor și alimentarea pieselor, în timp ce o mașină de pres...
O presă nu este o categorie de mașini. Este o familie de mașini de formare a metalelor definite de cadru, antrenare, puncte de conectare a berbecului și procesul prevăzut. De aceea, două mașini cu același tonaj se pot comporta foarte diferit pe aceeași matriță: una poate ține un panou larg plat, alta poate ajunge...
În mediile de producție de mare viteză, non-stop, menținerea poziției precise în care glisa atinge punctul cel mai de jos, cunoscut sub numele de Bottom Dead Center sau BDC, este o provocare principală. În timpul unui program de producție continuu de douăzeci și patru și șapte, o presă cu un singur punct de tip închis este supusă unor cicluri mecanice repetate care generează frecare în interiorul rulmenților, angrenajelor și ghidajelor glisante. Această frecare generează căldură, care se transferă treptat către arborele cotit principal, biele și cadrul presei în sine. Deoarece oțelul și fonta se extind atunci când sunt încălzite, această acumulare termică face ca legăturile mecanice să se alungească, împingând glisa ușor mai jos decât poziția sa calibrată zero. Această deplasare verticală lentă este cauza principală a deplasării BDC, care are un impact direct asupra adâncimii de penetrare a sculei și poate duce la dimensiuni inconsecvente ale pieselor.
Dincolo de expansiunea termică, factorii dinamici contribuie și ei la variațiile BDC. Când funcționează la viteze mari, forțele de inerție ale glisierei și sculelor alternative cresc. Această inerție creează o întindere elastică temporară în cadrul și legăturile de legătură în timpul fazei de inversare a cursei. Pe măsură ce mașina accelerează sau încetinește pentru a se adapta la variațiile de alimentare cu material, aceste sarcini dinamice se modifică, determinând deplasarea dinamică a BDC. Pentru a preveni problemele de calitate, operatorii de ștanțare trebuie să abordeze atât creșterea termică treptată, cât și variațiile dinamice rapide care apar pe parcursul unor cicluri lungi de producție.
Pentru a atenua creșterea termică treptată a componentelor critice de antrenare, sistemele moderne de ștanțare folosesc strategii avansate de lubrifiere și management termic. Rulmenții principali și arborele excentric al presa cu un singur punct de tip închis sunt alimentate continuu cu ulei dintr-un sistem de lubrifiere centralizat. În loc să recicleze pur și simplu acest ulei, presele de mare capacitate direcționează lubrifiantul printr-un schimbător de căldură activ echipat cu senzori de temperatură precisi. Prin răcirea uleiului la o temperatură de funcționare standardizată înainte de a-l reintroduce pe suprafețele lagărelor, sistemul acționează ca un radiator activ, ducând energia termică generată de frecarea de mare viteză și stabilizând temperatura internă a trenului de antrenare mecanic.
Stabilizarea temperaturii lubrifiantului minimizează diferența de temperatură dintre începutul unei ture și orele de funcționare continuă. Zhejiang Bolun Înalt-Precision Machinery Co., Ltd. construiește sisteme robuste de control termic care monitorizează cadrul și temperaturile de conducere în timp real. Prin menținerea unui gradient termic stabil pe întreaga structură a mașinii, rata de expansiune fizică a arborelui cotit și a conexiunii culisantei este menținută în limite strânse, permițând presei să funcționeze continuu cu o deplasare mecanică minimă și evitând nevoia de opriri manuale frecvente pentru a lăsa componentele să se răcească.
În timp ce stabilizarea termică limitează rata de creștere, operațiunile de înaltă precizie necesită corecție activă, în timp real, pentru a elimina în totalitate deviația BDC. Rețelele moderne de control al presei integrează sisteme dinamice de compensare în buclă închisă care utilizează senzori de înaltă rezoluție, cum ar fi senzori de curenți turbionari sau codificatori liniari, instalați direct pe patul presei sau pe coloanele de ghidare. Acești senzori măsoară distanța exactă dintre diapozitiv și placa de susținere la partea de jos a fiecărei curse, transmitând aceste date către unitatea centrală de procesare în microsecunde. Dacă controlerul detectează că glisa coboară mai jos din cauza căldurii sau a schimbărilor de sarcină, acesta declanșează automat o micro-reglare a mecanismului de înălțime a glisierei în timpul porțiunii nefuncționale a cursei.
Această reglare din mers este realizată de un sistem de reglare motorizat cu cuplu mare integrat în ansamblul glisier. Sistemul efectuează corecții submicronice ale lungimii tijei, compensând alungirea termică fără a întrerupe fluxul de producție. Această integrare a feedback-ului senzorului și controlul precis al motorului asigură că presa cu un singur punct de tip închis menține adâncimea de formare constantă pe milioane de cicluri consecutive, susținând linii de producție extrem de automatizate unde intervenția manuală trebuie evitată.
Tabelul de mai jos oferă o privire de ansamblu asupra diferitelor strategii de abordare utilizate pentru a gestiona deviația BDC în timpul operațiunilor continue, evidențiind complexitatea implementării și capacitățile de corecție ale acestora.
| Strategia de control | Principiul de funcționare | Interval mediu de deriva BDC (mm) | Costul de implementare | Cerință de întreținere |
|---|---|---|---|---|
| Răcire cu aer standard | Disiparea pasivă prin fluxul de aer ambiental | 0,080 până la 0,150 | Linia de bază | Scăzut (numai pentru curățarea ventilatoarelor) |
| Răcirea activă a uleiului | Răcire cu ulei în buclă închisă prin schimbător de căldură extern | 0,030 până la 0,060 | Moderat | Schimbări periodice ale filtrului și verificări ale lichidului de răcire |
| Compensarea statică | Formule matematice precalculate bazate pe timpul de rulare | 0,025 până la 0,045 | Scăzut (software integrat) | Necesită recalibrare regulată a senzorului |
| Buclă închisă în timp real | Monitorizare dinamică a senzorului cu corectare motorizată de alunecare | 0,005 până la 0,015 | High | Calibrarea regulată a senzorilor de deplasare |
După cum se indică în datele comparative, metodele pasive sunt, în general, insuficiente pentru aplicațiile care necesită toleranțe de micronivel. Atingerea celui mai înalt nivel de consistență necesită o abordare combinată în care stabilizarea activă a temperaturii uleiului gestionează cea mai mare parte a energiei termice, în timp ce feedback-ul în timp real al senzorului gestionează variațiile de minute rămase. Implementarea acestor sisteme duale permite producătorilor să îndeplinească cerințe stricte de calitate în timpul operațiunilor de ștanțare continue de mare viteză.
Dispunerea geometrică a cadrului presei joacă un rol critic în modul în care expansiunea termică afectează precizia generală. Cadrele asimetrice, cum ar fi structurile standard cu spate deschis, tind să se extindă în mod neuniform atunci când sunt supuse schimbărilor de temperatură, determinând ca cadrul să se încline înainte și să ne alinieze poansonul. O presă cu un singur punct de tip închis utilizează o configurație simetrică, cu cadru închis, care distribuie sarcina termică în mod uniform atât pe montantii verticali stânga cât și pe cei din dreapta. Această simetrie structurală asigură că orice dilatare termică are loc uniform pe direcția verticală, menținând glisiera perfect paralelă cu patul și prevenind forțele de forfecare orizontale care pot deteriora sculele.
Pe lângă proiectarea structurală, selecția materialelor cu proprietăți termice adecvate este crucială. Bolun Machinery utilizează plăci de oțel de înaltă densitate, eliberate de tensiuni și componente turnate care au coeficienți de dilatare termică foarte previzibili. Înainte de prelucrare, aceste structuri sunt supuse unor cicluri de eliberare a tensiunilor termice pentru a se asigura că structura granulară internă a metalului este complet stabilizată. Acest proces de fabricație previne deformarea sau deformarea cadrului pe măsură ce experimentează ciclul termic asociat cu tranziția între stările de producție active și condițiile inactive din fabrică, menținând alinierea geometrică pe termen lung a ghidajelor presei.
Gestionarea derivei BDC nu este doar o funcție a designului presei; necesită, de asemenea, o coordonare atentă cu sculele și accesoriile matriței. În matrițele progresive, buteliile de azot gazos sunt frecvent utilizate pentru a asigura o forță constantă a suportului semifabricat. Cu toate acestea, în timpul rulărilor continue 24/7, acești cilindri se pot încălzi din cauza compresiei de înaltă frecvență, ceea ce duce la modificări interne ale presiunii care modifică forța generală de rezistență resimțită de glisa presei. Dacă cerințele de tonaj se schimbă dinamic din cauza schimbării presiunii cilindrului, deformarea elastică a cadrului presei va varia, provocând fluctuații minore în poziția fizică a BDC.
Pentru a preveni aceste variații, liniile de producție integrează sisteme de colectoare externe de azot cu supape de reglare a presiunii care mențin constantă presiunea cilindrului, indiferent de schimbările de temperatură. Asigurarea unei forțe de rezistență uniforme ajută la stabilizarea tonajului total de formare, care, la rândul său, menține constantă deformarea elastică a presei cu un singur punct de tip închis pe toate schimburile. Combinând forțele stabile ale sculei, construcția rigidă a cadrului simetric și sistemele de compensare în buclă închisă receptive, fabricile moderne pot desfășura cu succes operațiuni de ștanțare de înaltă precizie non-stop, cu o calitate extrem de consistentă a pieselor.
Î: Ce măsuri sunt integrate în presa dvs. cu un singur punct de tip închis pentru a stabiliza centrul mort de jos (BDC) în timpul alergărilor intensive, non-stop?
R: Expansiunea termică a legăturilor mecanice este gestionată printr-un sistem de răcire cu lubrifiere activă care stabilizează temperatura uleiului, combinat cu senzori de deplasare în buclă închisă în timp real. Zhejiang Bolun High-Precision Machinery Co., Ltd. construiește aceste sisteme pentru a monitoriza poziția glisantei în mod dinamic, executând ajustări sub-micronice ale mecanismului de înălțime al glisierei pentru a compensa orice derive termică treptată fără a opri linia.
Î: De ce este preferată o presă cu un singur punct de tip închis față de o alternativă de tip deschis atunci când se produc componente electrice sau auto cu toleranță ridicată?
R: Designul simetric cu cadru închis elimină complet deformarea unghiulară sau efectul de deschidere a cadrului, care este obișnuit la mașinile cu cadru liber sub sarcini mari. Prin direcționarea tuturor forțelor de reacție pe o cale perfect verticală, cadrul închis asigură că alinierea sculei rămâne foarte precisă, prevenind uzura neuniformă a matriței și menținând toleranțe strânse ale pieselor.
Î: Cum rezistă trenul de transmisie al presei dvs. cu un singur punct șocul mecanic puternic asociat procesării materialelor structurale de înaltă rezistență?
R: Punctul unic de conectare este susținut de arbori cotiți din aliaj înalt și bucșe grele, inundate cu ulei, concepute pentru a distribui în mod uniform sarcinile puternice de impact. Acest design este susținut de construcția robustă a cadrului Bolun Machinery, care suferă o reducere completă a tensiunilor termice pentru a absorbi eliberarea bruscă de energie a fracturării sau decupării metalului fără micro-deplasare.
Î: Cum protejează presa dumneavoastră sculele scumpe și sensibile de supraîncărcările dăunătoare în timpul ciclurilor de producție de înaltă frecvență?
R: Fiecare presă este echipată cu un sistem hidraulic de protecție la suprasarcină foarte receptiv, situat în interiorul ansamblului glisant. În cazul unei alimentare cu două foi sau al blocării sculei, presiunea hidraulică scade instantaneu, oprind mișcarea glisierei în milisecunde pentru a preveni deteriorarea structurală atât a sculei, cât și a cadrului presei în sine.
Î: Pot fi modificate profilele cursei de glisare și ajustările înălțimii de închidere pentru a se potrivi matrițe progresive specializate cu înălțimi diferite de închidere?
R: Da, sistemele noastre cuprinzătoare de proiectare și producție ne permit să echipăm aceste prese cu mecanisme motorizate de reglare a glisării și unități de control programabile avansate. Această configurație permite configurații rapide și repetabile de scule și ajustări ușoare pentru a se adapta la diferite înălțimi ale matrițelor și secvențe complexe de ștanțare în mai multe etape.
Categorii de produse
Contactați-ne

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincia Zhejiang, China
Pregătit să începeți?
Luați legătura

acum!
ZHEJIANG BOLUN
