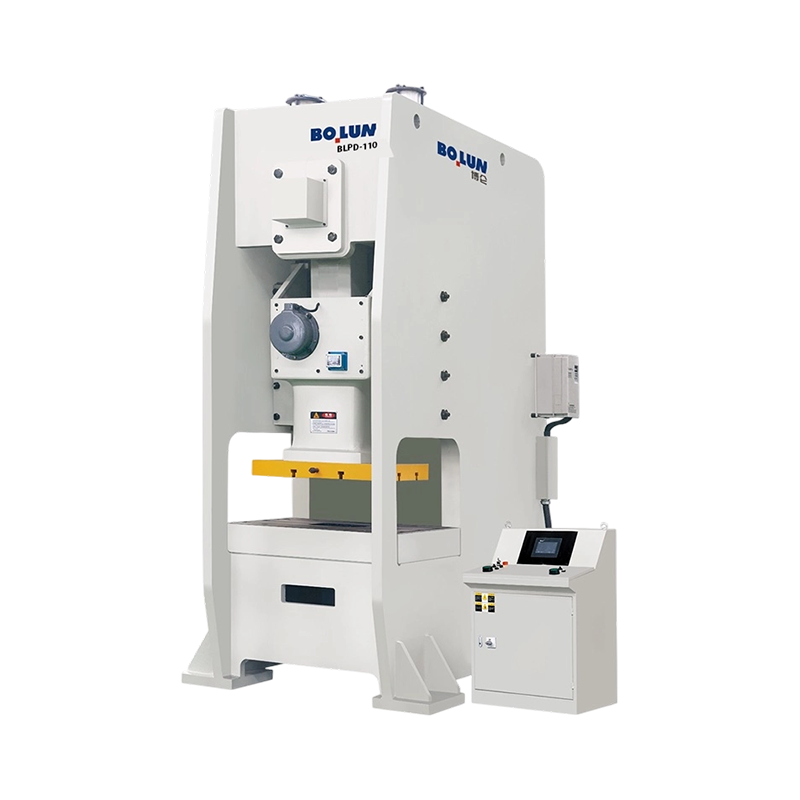


BLPD-110 Agile Precision Semi-Closed Single-Point Power Press este dezvoltată pentru operațiuni de ștanțare...
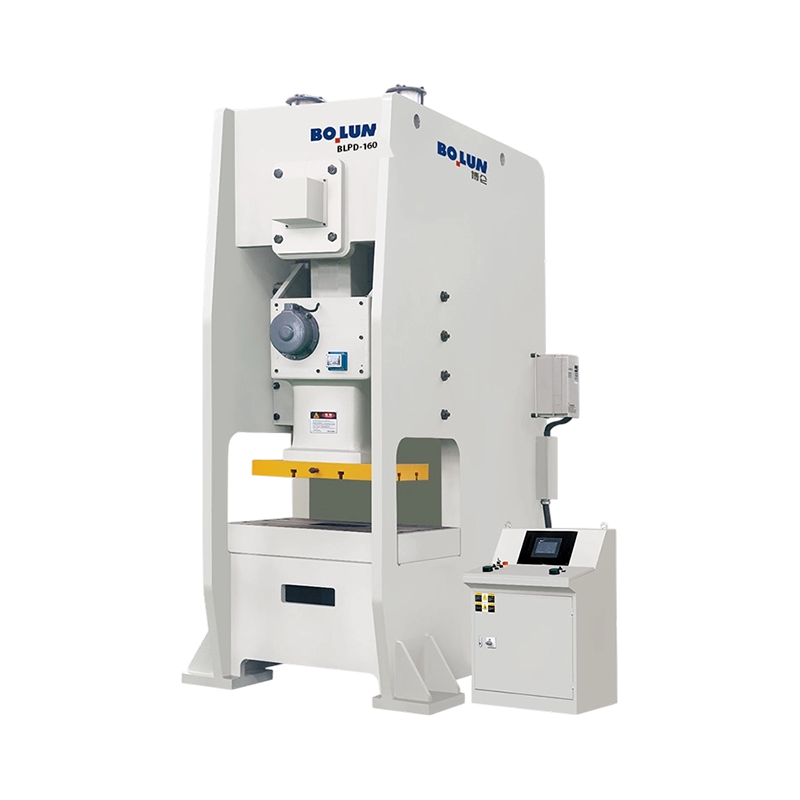
BLPD-160 Presa de putere semiînchisă cu un singur punct cu stabilitate echilibrată versatilă oferă o capaci...
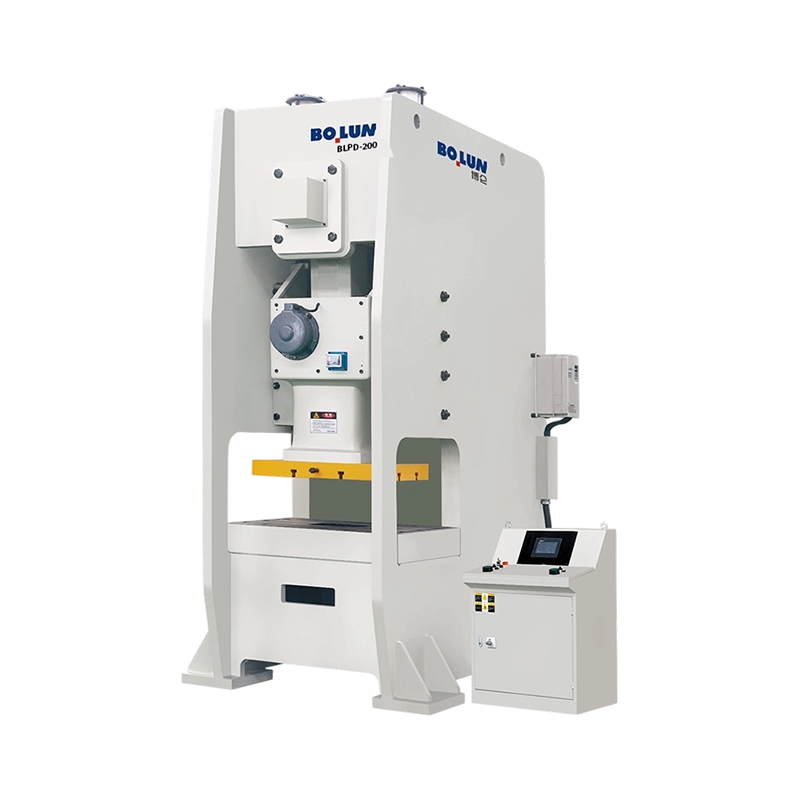
BLPD-200 Presa de putere semiînchisă cu un singur punct de format mare de rezistență oferă o capacitate nom...
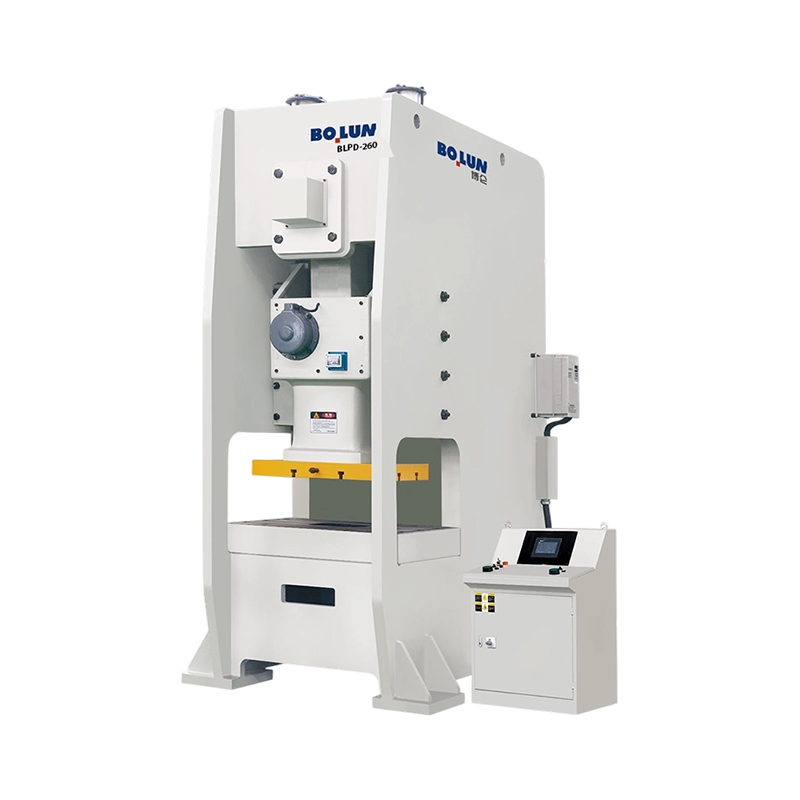
Potrivită pentru formare adâncă, forjare grea și aplicații de ștanțare industrială la scară largă, presa de...
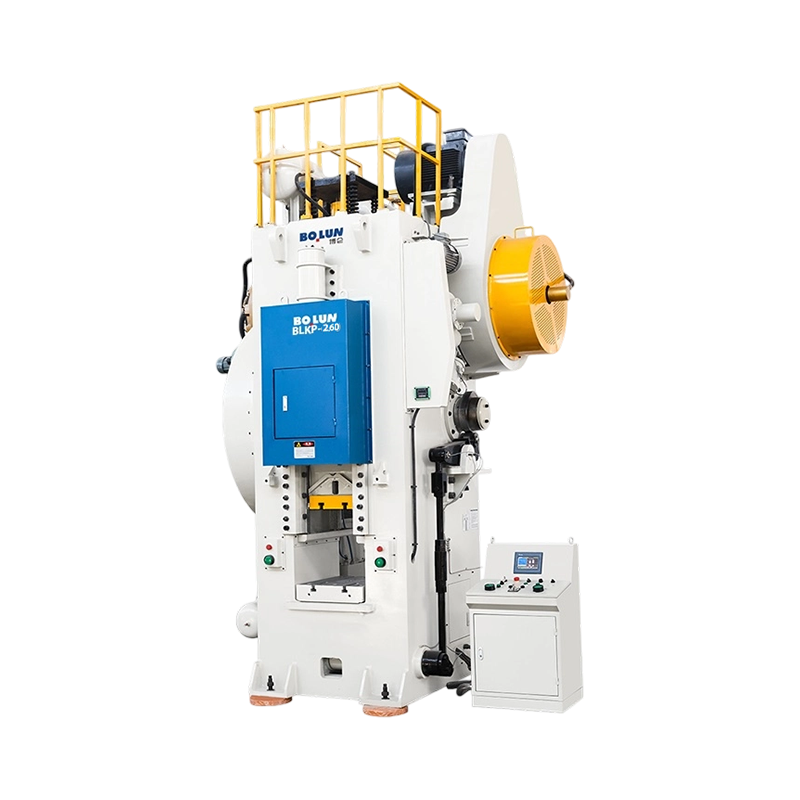
Presa de putere BLKP-260 Agile Precision Cold Forging de tip comutator oferă o capacitate nominală de 2600 ...
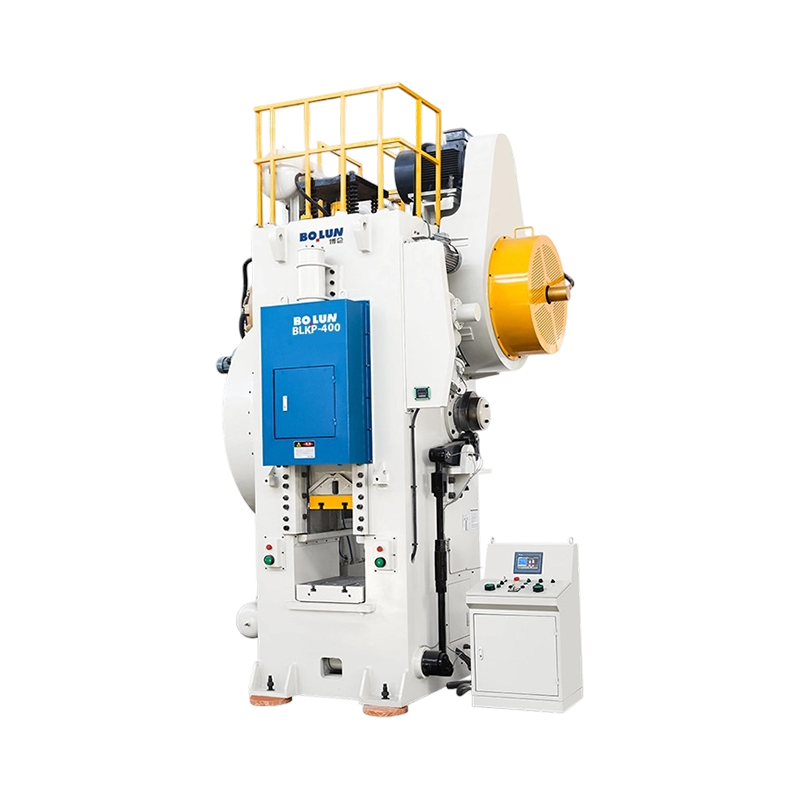
Presa de putere BLKP-400, versatilă, cu cursă echilibrată, cu comutator de forjare la rece oferă o capacita...
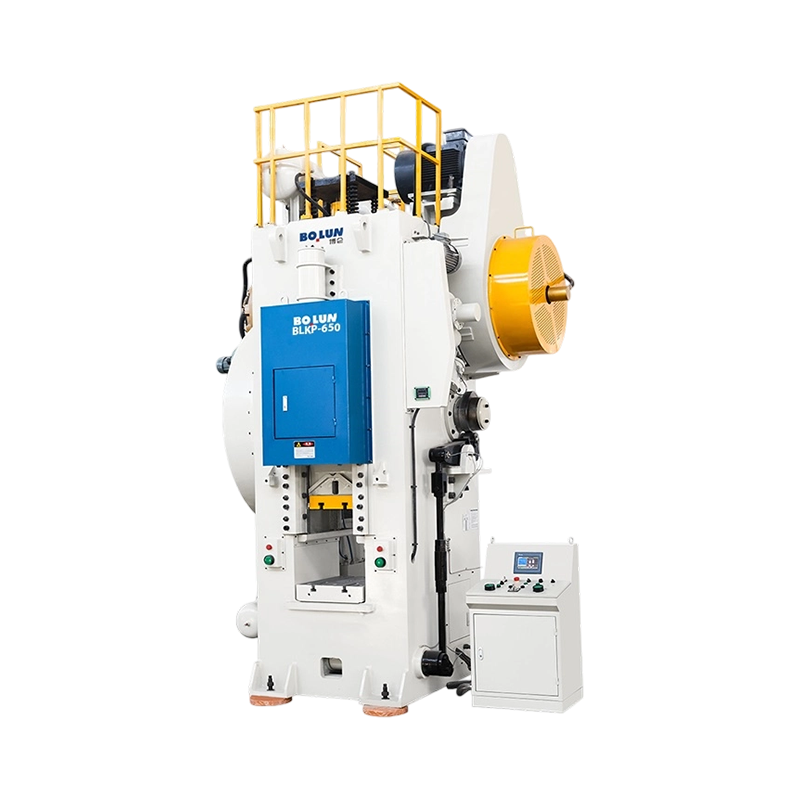
Presa de putere BLKP-650 robustă de forjare la rece de înaltă deformare oferă o capacitate nominală de 6500...
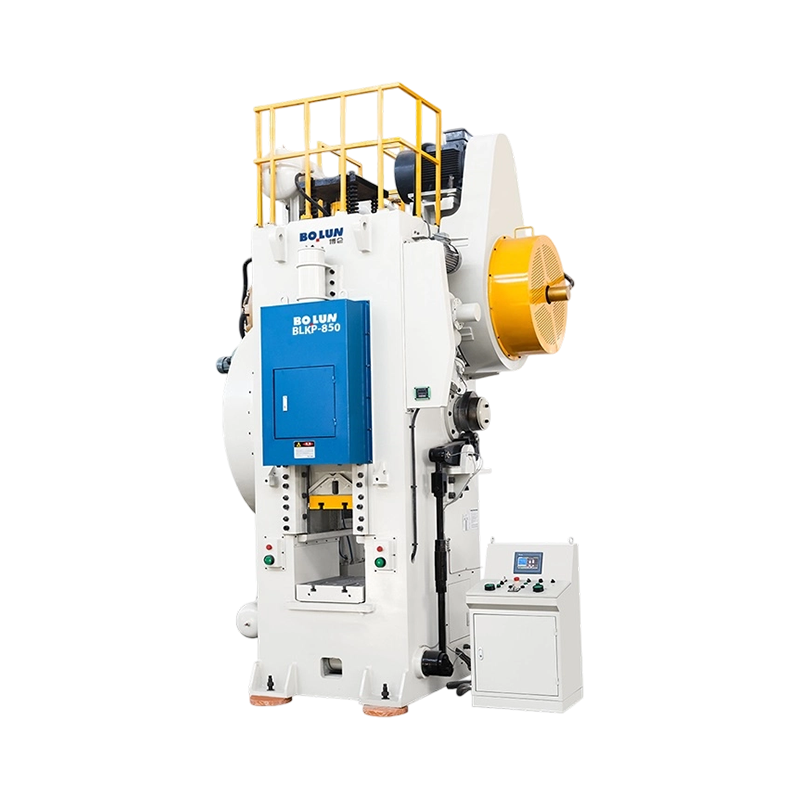
Presa de putere BLKP-850 de forjare la rece de rezistență industrială de tip comutator oferă o capacitate n...
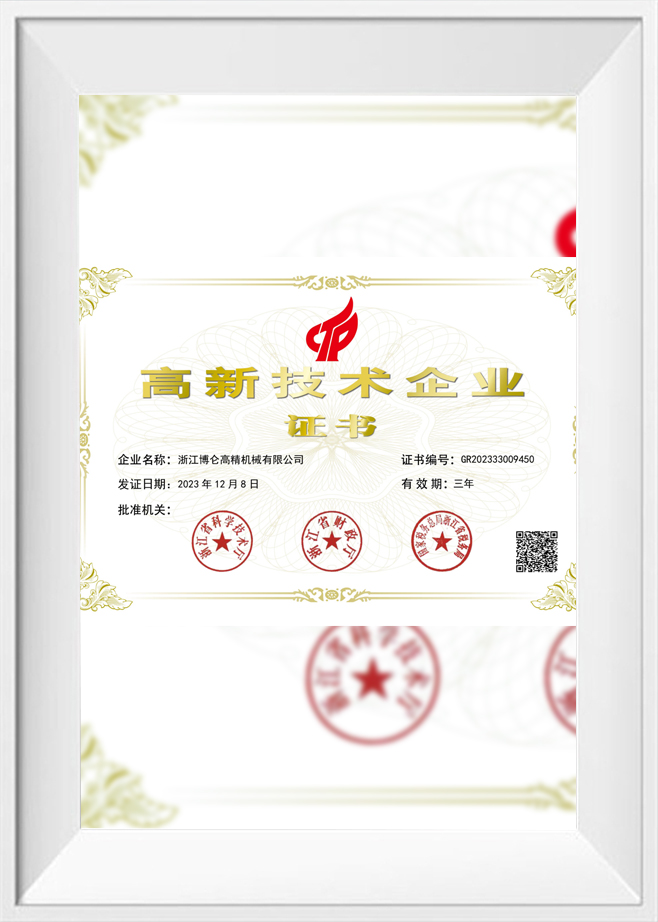
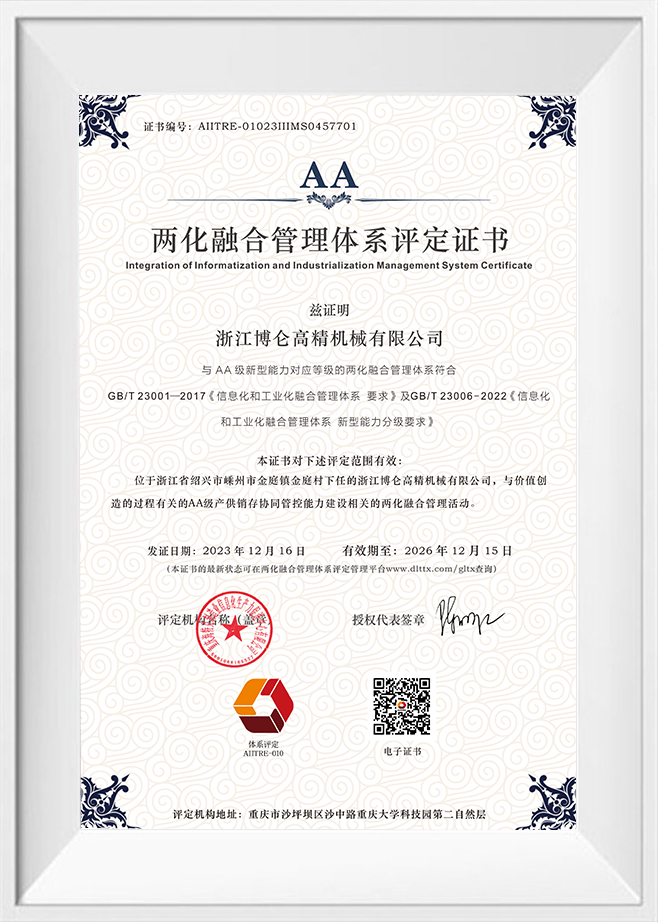
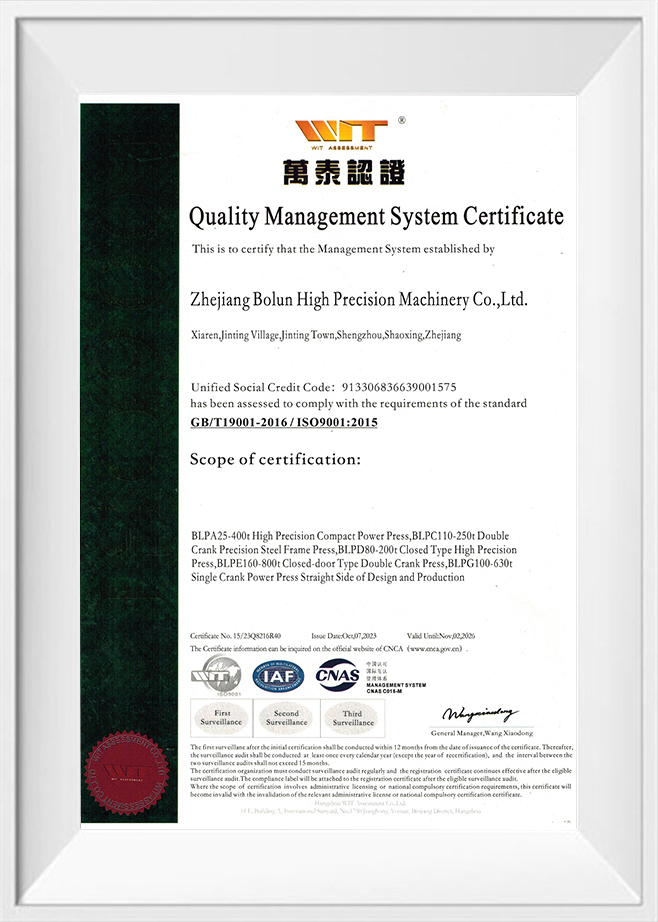
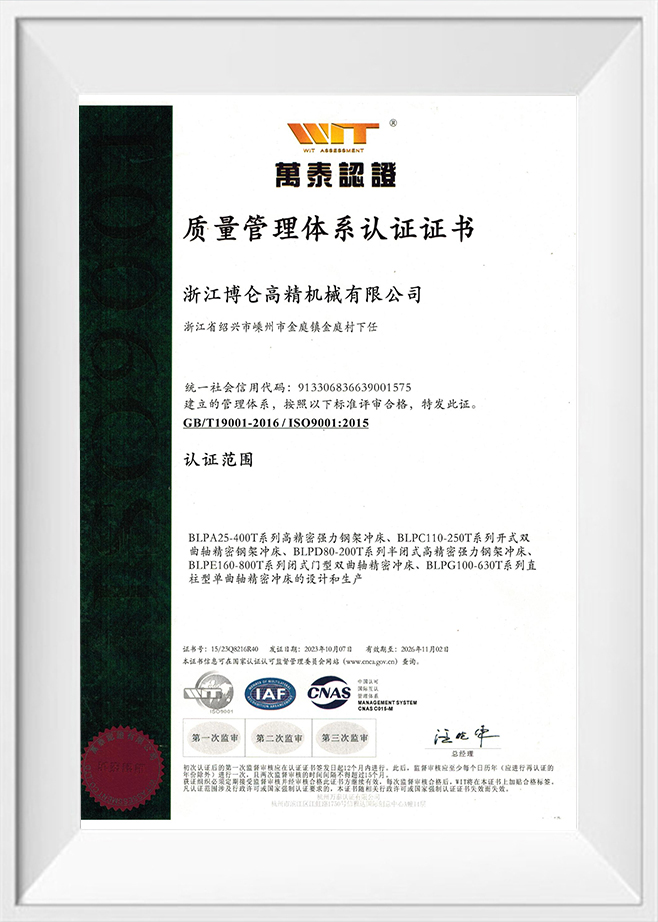
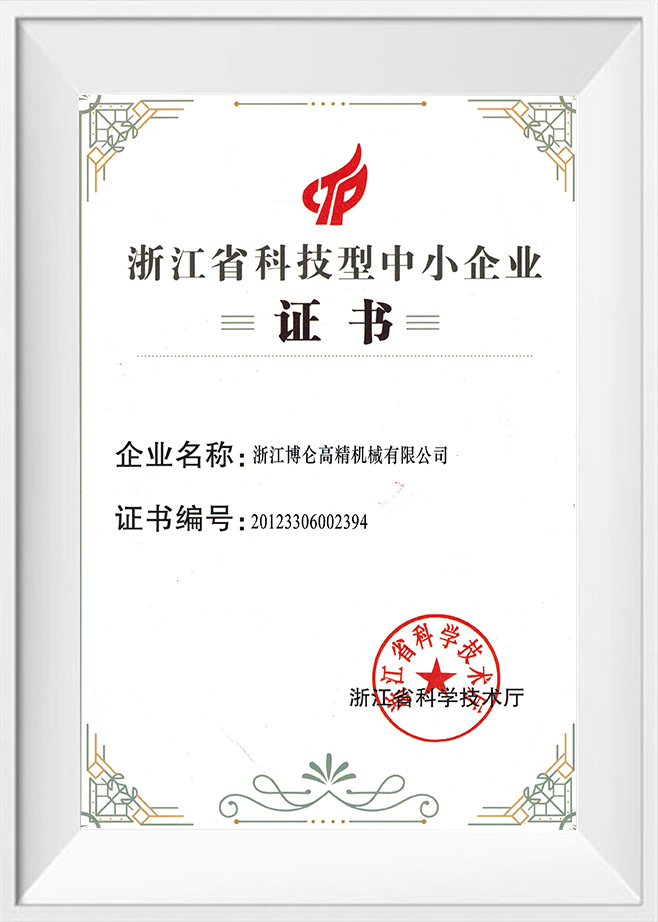
Ca China Fabrica de prese de ștanțare metalică și Producători de prese de ștanțare de precizie, Zhejiang Bolun High-Precision Machinery Co., Ltd. este situată în Zhejiang, inima producției de precizie din China. Cu două decenii de rădăcini adânci în industria construcțiilor de mașini, compania a valorificat o acumulare profundă în industrie și progrese tehnice pentru a evolua într-o întreprindere modernă și lider în echipamente de formare de înaltă precizie. Integrăm cercetarea-dezvoltarea, proiectarea, producția, vânzările și service-ul. De la primele noastre zile de perseverență în fața provocărilor până la poziția actuală de lider în domeniile mașinilor de forjare și turnare, Bolun Machinery a stabilit un sistem de management al producției profesional, matur și eficient. Ne dedicăm oferirii clienților din întreaga lume soluții superioare de mașini-unelte industriale.
 Mai multe despre noi
BOLUN

0+
ani
Experiență în industrie

0+
Unități produse (anul precedent)

0+
Număr de angajați

0+
$
Milioane valoare anuală a producției

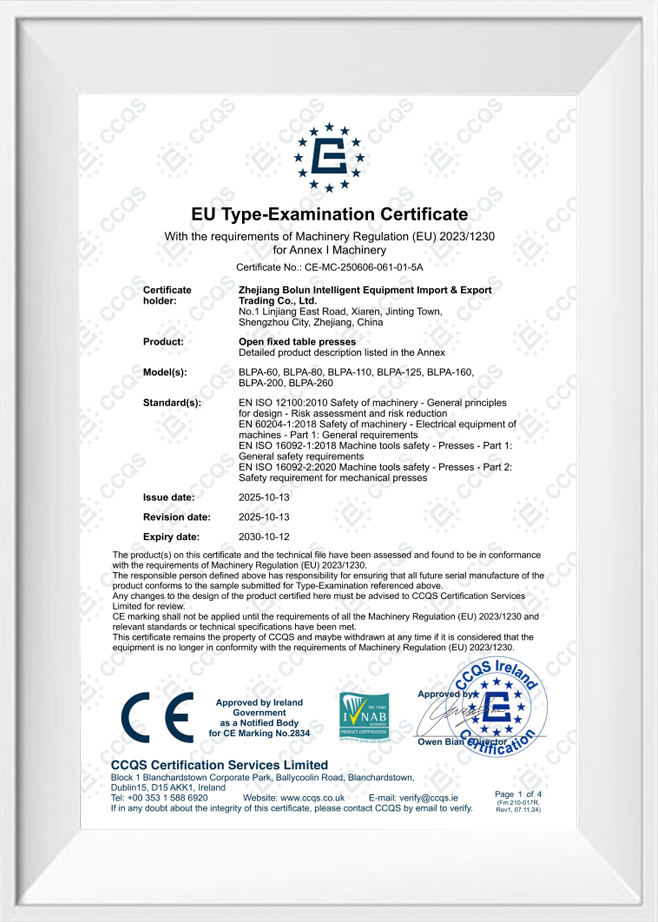
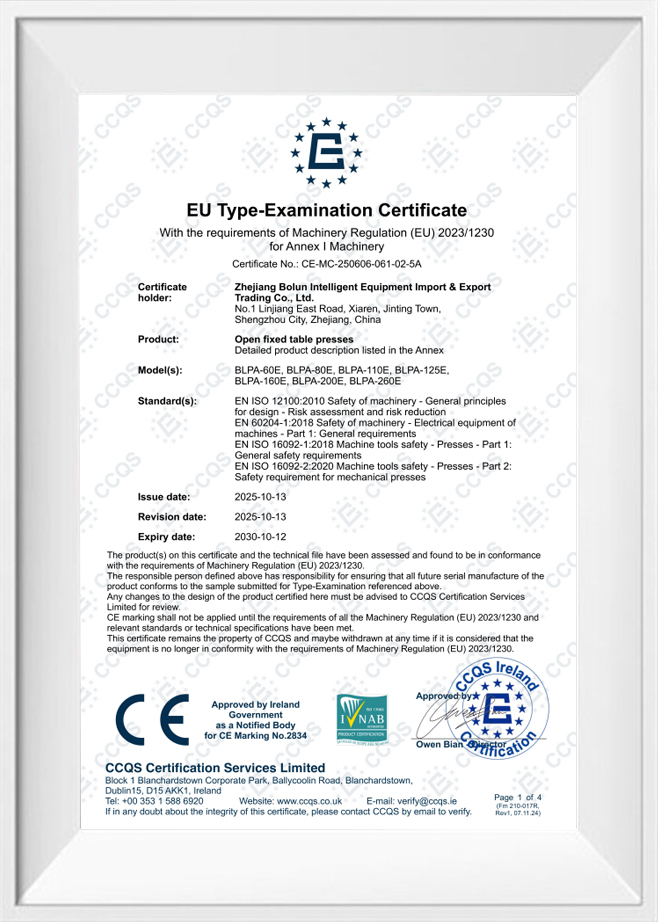
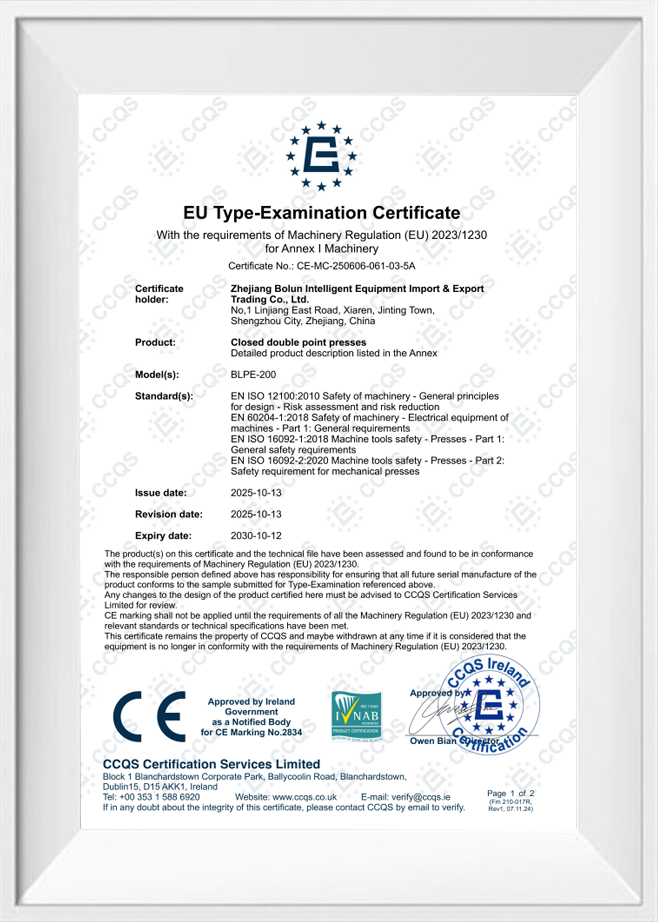
Design cu un singur punct O conexiune de unitate la centrul de glisare Design cu punct dublu Două conexiuni de antrenare răspândite pe glisier ...
Răspunsul scurt: ce tip de cadru se potrivește cu munca ta An mașină de presare electrică de tip deschis folosește un cadru în formă de C sau un cadru care lasă trei laturi ale zonei de lucru accesibile, facil...
O presă nu este o categorie de mașini. Este o familie de mașini de formare a metalelor definite de cadru, antrenare, puncte de conectare a berbecului și procesul prevăzut. De aceea, două mașini cu același tonaj se pot comporta foarte ...
Un cumpărător care compară o presă deschisă de 45 de tone cu o linie de suport primește adesea două oferte care arată aproape identice pe hârtie: aceeași clasă de tonaj, dimensiunea patului similară, preț similar. Diferența apare mai ...
În producția de ștanțare de înaltă frecvență, o presă de ștanțare de precizie funcționează adesea la viteze care depășesc sute de curse pe minut. În aceste condiții de lucru intense, zonele fizice de contact din arborele principal de antrenare, legăturile de legătură și șinele de ghidare sunt supuse unor forțe continue de micro-frecare. Această frecare transformă energia cinetică direct în energie termică, determinând o creștere rapidă a temperaturii în componentele mașinii localizate. Fără atenuarea adecvată, această acumulare de căldură declanșează expansiunea termică, care modifică jocurile mecanice ale interfețelor de alunecare. Pe măsură ce jocurile se micșorează, frecarea crește și mai mult, accelerând uzura suprafeței și provocând abateri dimensionale în piesele finite. Echilibrarea acestor comportamente tribologice este esențială pentru a asigura alinierea structurală și durabilitatea pe termen lung a presei în timpul perioadelor de producție extinse.
Pentru a controla ratele de uzură și pentru a gestiona căldura, inginerii analizează regimurile de lubrifiere ale componentelor portante. Când presa funcționează la viteze mari, este vitală menținerea unei pelicule de ulei sub presiune între rulmenții și arborele cotit. Acest film previne contactul direct metal-metal, schimbând profilul de uzură de la frecare abrazivă la forfecare vâscoasă fluidă. Înțelegând stările de tranziție ale acestor lubrifianți limită, producătorii pot optimiza traseele fizice de alunecare și ratele de alimentare cu ulei, asigurându-se că utilajul funcționează în limitele de temperatură de funcționare sigure, fără a sacrifica acuratețea ștampilării.
O metodă principală pentru prevenirea acumulării de căldură este implementarea unei bucle continue de lubrifiere cu ulei, reglată la temperatură. În loc să folosiți băi de ulei statice, un modern presă de ștanțare de precizie încorporează un sistem de lubrifiere forțată care pompează uleiul filtrat direct la punctele de frecare cu sarcină mare. Acest sistem funcționează atât ca furnizor de lubrifiant, cât și ca mediu de evacuare a căldurii. Uleiul absoarbe energia termică din angrenajele interne, bucșele excentrice principale și suprafețele de ghidare înainte de a se scurge într-un rezervor central. De acolo, este forțat printr-un schimbător de căldură extern de răcire cu ulei, care scade temperatura fluidului la un anumit punct de referință înainte de a-l readuce în structura presei.
Acest proces de stabilizare a temperaturii împiedică zonele fierbinți localizate să extindă cadrul și să modifice înălțimea critică de închidere. Zhejiang Bolun High-Precision Machinery Co., Ltd. construiește unități de control termic de mare capacitate în sistemele lor de presă pentru a menține temperaturi uniforme ale mașinii pe parcursul ciclurilor de producție de 24 de ore. Prin menținerea stabilă a gradientului de temperatură structurală, presa evită deriva fizică în traseele de ghidare al glisierei, păstrând spațiile la nivel de microni necesare pentru ștanțarea conectorilor delicati și laminarea motorului cu toleranță ridicată.
Alegerea materialelor lagărelor și a configurațiilor de proiectare determină direct coeficientul de frecare și rata de generare termică în cadrul liniei de antrenare principale. Tabelul de mai jos prezintă caracteristicile de performanță ale diferitelor sisteme de rulmenți utilizate în aplicații de mare viteză.
| Tip de configurare a rulmentului | Viteza maximă practică (RPM) | Interval coeficient de frecare | Rata de disipare a căldurii (kW) | Durata de viață operațională tipică (ore) |
|---|---|---|---|---|
| Bucșă standard din bronz | 300 până la 500 | 0,05 până la 0,08 | 1,2 până la 2,5 | 12.000 până la 18.000 |
| Rulment de jurnal hidrostatic | 600 până la 1200 | 0,001 până la 0,005 | 4,5 până la 8,0 | Peste 35.000 |
| Rulment cu bile ceramice hibrid | 1000 până la 1800 | 0,0015 până la 0,003 | 3.2 până la 5.5 | 25.000 până la 30.000 |
| Rulment cu manșon hidrodinamic | 500 până la 800 | 0,005 până la 0,012 | 2,8 până la 4,5 | 20.000 până la 28.000 |
Datele indică faptul că configurațiile de rulmenți hidrostatici oferă cei mai mici coeficienți de frecare și cele mai mari rate de disipare la sarcini continue. Prin sprijinirea arborelui rotativ pe o pernă de ulei presurizată, aceste sisteme elimină contactul mecanic în timpul rotației, menținând ratele de uzură aproape de zero și reducând substanțial generarea termică în operațiuni de mare viteză, pe termen lung.
Precizia mecanică a cursei în jos a glisierei este menținută de șinele de ghidare extinse montate pe coloanele verticale grele ale cadrului presei. Atunci când o presă de ștanțare de precizie se ocupă de sarcini decentrate, glisiera suferă forțe laterale de împingere care o împing împotriva suporturilor de ghidare. Pentru a preveni încălzirea și uzura localizată în aceste zone de contact, presele de mare viteză utilizează role cu ac cu opt sau douăsprezece puncte sau sisteme de ghidare cu fața compozită. Aceste ghidaje distribuie forțele laterale pe o suprafață mare, prevenind concentrațiile mari de presiune care pot rupe pelicula de lubrifiant.
Aceste structuri de ghidare sunt preîncărcate pentru a minimiza spațiile libere interne, menținând înclinarea glisierei la minimum. Pentru a gestiona căldura de frecare generată de-a lungul acestor trasee lungi de alunecare, canalele interne de răcire pot fi integrate în șinele de ghidare. Acest lucru asigură că căldura de la acțiunea de alunecare nu se transferă în coloanele principale ale cadrului, ceea ce altfel ar provoca îndoirea termică asimetrică și alinierea greșită a poansonului de ștanțare. Bolun Machinery pune accent pe aceste geometrii de ghidare echilibrate pentru a garanta că paralelismul alunecă-la-stuț rămâne în limite stricte de toleranță în timpul ciclurilor rapide și continue.
Menținerea preciziei micro-nivelului de-a lungul a milioane de cicluri cu impact puternic necesită un cadru de presare stabil din punct de vedere structural, care să reziste la deplasarea internă a materialului. Cadrele sudate ale unei prese de mare viteză sunt fabricate din plăci groase de oțel de înaltă rezistență. După sudare, întregul cadru structural este supus unui proces termic de eliberare a tensiunilor, în care ansamblul este încălzit într-un cuptor pentru a elibera tensiunile interne localizate create în timpul tăierii și sudării plăcilor. Acest tratament termic previne deformarea lent a metalului de-a lungul anilor de utilizare industrială, asigurând că spațiile critice dintre tobogan și pat rămân neschimbate.
Un cadru stabil, eliberat de stres asigură că șinele de ghidare rămân paralele și drepte, prevenind frecarea mare a punctelor care cauzează uzura localizată. Această stabilizare a materialului este vitală pentru păstrarea alinierii sculelor progresive, deoarece chiar și o abatere minoră a geometriei cadrului poate cauza uzura sculei și poate reduce calitatea pieselor ștanțate. Asigurându-se că toate structurile cadrului sunt relaxate structural înainte de prelucrarea de precizie, presa își menține alinierea geometrică sub solicitările dinamice ale producției continue de mare viteză.
Î: Cum protejează ingineria dvs. structurală o presă de ștanțare a metalelor de oboseala pe termen lung sub sarcini de impact continue, de mare viteză?
R: Zhejiang Bolun High-Precision Machinery Co., Ltd. produce sudate pentru cadru de tip cutie de rezistență, folosind plăci de oțel de înaltă rezistență. După fabricare, întreaga structură trece printr-un proces amănunțit de recoacere termică pentru a elimina tensiunile interne ale materialelor, prevenind deformarea fizică și oboseala structurală chiar și sub decenii de impacturi dinamice continue.
Î: Ce sisteme de management termic sunt integrate pentru a preveni schimbările de alunecare a jocului într-o presă de ștanțare metalică cu SPM mare?
R: Modelele noastre de presă utilizează un sistem de lubrifiere centralizat, presurizat, care circulă constant uleiul cu temperatură reglată către toți rulmenții critici și șinele de ghidare. Prin direcționarea uleiului printr-un răcitor activ extern, sistemul stabilizează gradientul de temperatură intern al mașinii, prevenind dilatarea termică să modifice jocul de alunecare în timpul rulărilor continue.
Î: Cum își mențin sistemele de șine de ghidare paralelismul culisant la suport atunci când procesează sarcini decentrate?
R: Pentru a contracara forțele de împingere laterală, a noastră presă de ștanțat metal modelele sunt echipate cu suporturi de ghidare reglabile, de lungime completă, în opt puncte. Aceste ghidaje sunt preîncărcate la distanțe minime și lubrifiate continuu, asigurând deplasarea glisierei pe o cale strict verticală și protejând matrițele progresive de uzura neuniformă a sculei.
Î: Ce mecanism este utilizat pentru a atenua șocul invers sever, sau snap-through, în timpul tăierii tablelor de tonaj mare?
R: Presa dispune de cilindri pneumatici de contrabalansare care aplică o tensiune continuă ascendentă ansamblului de glisare. Această forță ascendentă preîncarcă trenul de transmisie și elimină jocul din rulmenți și angrenaje, absorbind eliberarea de energie la străpungere și protejând atât componentele de antrenare, cât și sculele.
Î: Cum protejează protecția integrată la suprasarcină hidraulică matrițele progresive scumpe în mai multe etape de deteriorarea bruscă?
R: Un sistem hidraulic de protecție la suprasarcină cu acțiune rapidă și de înaltă presiune este construit direct în interiorul glisierei. Dacă presiunea de formare depășește pragurile de siguranță din cauza alimentării duble a colilor sau a nealimentării greșite, o supapă de eliberare a presiunii se deschide în milisecunde pentru a opri instantaneu mișcarea glisării, prevenind deteriorarea catastrofală a cadrului presei și a sculelor.
Categorii de produse
Contactați-ne

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincia Zhejiang, China
Pregătit să începeți?
Luați legătura

acum!
ZHEJIANG BOLUN
