Un inginer de scule citează un nou program de suport și specifică o presă de 160 de tone. Matrița este construită, mașina este instalată, iar la prima execuție de producție, glisiera sta la șase milimetri deasupra punctului mort inferior. Nimic nu este spart. Tonajul a fost evaluat la partea de jos a cursei, iar lucrul este realizat mai sus pe curbă, unde presa poate furniza doar o fracțiune din acea forță.
Acea singură greșeală este motivul pentru care o fișă cu specificațiile presei este citită într-o anumită ordine. Tonajul este numărul principal, dar cursa, viteza, înălțimea matriței, dimensiunea patului și forma curbei de forță decid dacă o lucrare rulează la ritm rapid sau se luptă cu mașina toată ziua.
O presă de putere transformă rotația continuă a unui motor electric într-o cursă scurtă, puternică, în linie dreaptă. Energia este stocată într-un volant rotativ, eliberată printr-un ambreiaj într-un arbore cotit, un arbore excentric sau o legătură cu basculă și livrată către un glisier care poartă matrița superioară. Cadrul, suporturile, perna de matriță și sistemul de contrabalansare există toate pentru a menține cursa precisă, repetabilă și sigură.
Secțiunile de mai jos trec de la mecanism la numerele de pe plăcuța de identificare, apoi la aplicațiile pe care o presă electrică servește de fapt și, în sfârșit, la deciziile pe care un cumpărător sau un inginer de proces trebuie să le ia înainte de a semna o comandă de achiziție.
O presă electrică este o mașină-uneltă care modelează metalul prin strângerea acestuia între două unelte potrivite. Un instrument este fixat pe un pat staționar, celălalt pe un tobogan în mișcare. Presa în sine nu decide forma piesei; zarul face. Presa decide cât de multă forță este disponibilă, cât de repede poate fi aplicată, cât de precis poate fi ghidată diapozitivul și de câte ori pe minut se poate repeta ciclul fără derivă.
Patru familii de prese acoperă majoritatea lucrărilor de formare a metalelor și merită să le separați înainte de a merge mai departe:
Caracteristica interesantă a presei mecanice este că tonajul său nominal nu este o constantă. Este un maxim, valabil la sau aproape de punctul mort inferior. Deplasați punctul de lucru în sus pe cursă și forța disponibilă scade. Aceasta este o caracteristică de design, nu un defect: volantul stochează energia cinetică, iar manivela o transformă într-un avantaj mecanic care crește pe măsură ce biela se apropie de alinierea cu glisiera. Schimbul este că întregul design al matriței, înălțimea de închidere și fereastra de proces trebuie să fie planificate în jurul acelei curbe.
| Asamblare | Funcția | Ceea ce cumpărătorii tind să verifice |
|---|---|---|
| cadru | Absoarbe forța de reacție a fiecărei mișcări și ține toboganul aliniat cu patul | Cadru C deschis sau cadru H închis; oțel turnat sau fabricat; deformare măsurată sub sarcină |
| Coroana | Adăpostește arborele de antrenare, volantul, ambreiajul și, pe multe modele, motorul de reglare al glisării | Acces pentru service; rigiditate sub sarcină decentrată |
| Arborele cotit sau arborele excentric | Transformă rotația în mișcare liniară de alunecare și setează lungimea cursei | Material și tratament termic; tipul rulmentului și circuitul de lubrifiere |
| Biela și pitman | Transmite forța de la arbore la glisier | Interval de reglare; starea șuruburilor și a piuliței de blocare; reacție |
| Glisare (berbec) | Poartă zarul superior și călătorește pe gibs | Spațiul liber, paralelismul, planeitatea feței de diapozitiv, greutatea sculei pe care o va accepta glisa |
| Gibs și ghidaje | Păstrați toboganul drept pe pat pe toată durata cursei | Ajustabil sau fix; lubrifiere; interval de măsurare a uzurii |
| Placă de suport și pat | Sprijină matrița inferioară și împrăștie sarcina în cadru | Zona patului, model cu fantă în T, grosime, decupaj pernă |
| Volan și ambreiaj/frână | Stochează energia între curse și începe fiecare cursă la cerere | Tip ambreiaj (mecanic, cu frecare cu aer, umed, servo direct); unghiul de oprire a frânei; moduri cu o singură cursă și inch |
| Cilindri de contrabalansare | Sprijină greutatea glisierei și a sculelor pentru a reduce spațiul liber și uzura | Stabilitatea presiunii aerului; reacție la modificările greutății sculelor |
| Die perna | Oferă rezistență controlată la tragere, decuplare și ejectare | Capacitatea pernei, cursa, fie că este pneumatică, hidraulică sau servo controlată |
| Ajustare cu glisare | Setează înălțimea de închidere pentru a se potrivi cu setul de matriță | Manual, motorizat sau hidraulic; rezoluție și repetabilitate |
| Sistem de control și siguranță | Secvențiază cursa și oprește mașina atunci când se sparge o protecție | Perdele luminoase, control cu două mâini, dezactivare, categorie de oprire în siguranță, monitorizare tonaj și protecție a matriței |
Două detalii din acel tabel merită mai multă atenție decât primesc de obicei. Prima este devierea. Un cadru de presa nu pur și simplu absoarbe forța; se îndoaie ușor sub ea, iar această îndoire deschide spațiul pentru matriță. Un cadru care deviază mai mult de câteva zecimi de milimetru peste pat va uza sculele mai repede și va produce piese cu margini conice. A doua este perna de matriță, care este adesea tratată ca un accesoriu, dar este într-adevăr diferența dintre o presă care poate desena și una care poate doar blank.
Secvența este mai ușor de urmărit ca un lanț de conversii de energie decât ca o listă de părți. Un motor electric rotește un volant până la viteza de funcționare. Volanul, nu motorul, furnizează energia pentru cursă. Între curse, motorul restabilește cantitatea mică de viteză pierdută de volantă în timpul ciclului anterior, motiv pentru care formarea grea continuă este limitată de inerția volantului și de puterea motorului, mai degrabă decât de matriță.
Când operatorul declanșează presa, ambreiajul se cuplează și blochează volantul pe arborele cotit sau pe arborele excentric. Arborele se rotește, biela se balansează, iar glisorul se deplasează în jos. Aproape de partea inferioară a cursei arborele cotit ajunge în punctul în care pârghia sa este cea mai mare, iar matrița se întâlnește cu materialul. Frâna oprește apoi arborele, de obicei în punctul mort superior, iar ambreiajul se eliberează, astfel încât volantul să poată recupera viteza în timp ce operatorul descarcă piesa.
O presă acționată de servomotor înlocuiește volantul, ambreiajul și frâna cu un motor cu cuplu mare și un mecanism cu șurub sau manivelă. Mișcarea glisantei este apoi programabilă: glisa poate încetini prin contact, poate sta în partea de jos, poate inversa parțial sau poate accelera la cursa de întoarcere. Acesta este mecanismul din spatele formării multimodale și schimbă ceea ce este posibil în ambutișarea adâncă și în materialele fragile sau elastice.
La o presă mecanică, forța utilă este concentrată în ultimii milimetri înainte de punctul mort inferior. Consecința practică este că o lucrare care necesită un tonaj maxim trebuie aranjată astfel încât deformarea să aibă loc aproape de partea inferioară a cursei. Decuparea și monedarea se potrivesc perfect, deoarece materialul se forfecă sau cedează pe o distanță foarte scurtă.
Desenul nu. O ceașcă poate avea nevoie de câțiva centimetri de deplasare în jos, iar în timpul acestei călătorii presa poate furniza doar o fracțiune din tonajul său nominal. Acesta este motivul pentru care o presă aleasă pentru desen tinde să fie semnificativ mai mare decât o presă aleasă pentru golirea aceluiași semifabricat. Inginerii care cunosc această regulă bugetează tonaj pentru cel mai adânc punct al extragerii, nu pentru greutatea piesei finite.
Există o a doua consecință, mai subtilă. Deoarece curba forței este abruptă în apropierea fundului, micile variații ale grosimii sau durității materialului se traduc prin variații mari ale sarcinii pe care presa o vede. O bobină care are o grosime de trei sutimi de milimetru pe un palet și mai groasă pe următorul va apărea ca vârfuri de tonaj. Presele cu monitorizare a tonajului și protecție a matriței urmăresc exact acest lucru și opresc mașina înainte ca vârful să devină o matriță crăpată sau un cadru întins.
Sunt comune patru aranjamente și fiecare modifică programul de întreținere la fel de mult ca și pachetul de performanță:
Pentru un magazin care rulează două sau trei schimburi, diferența dintre un ambreiaj cu frecare uscată și un ambreiaj umed este de obicei măsurată în ore de nefuncționare pe an, mai degrabă decât în prețul de achiziție.
Cataloagele de presă folosesc un vocabular compact. Fiecare termen de pe foaie se asociază cu o constrângere fizică în scule, iar interpretarea greșită a unuia dintre ele este cea mai frecventă cauză a unei prese care nu poate rula lucrarea pentru care a fost cumpărată.
| Term | Ce înseamnă | Consecință practică |
|---|---|---|
| Tonajul nominal | Forța maximă disponibilă, indicată în mod normal lângă punctul mort inferior | Trebuie să depășească forța de vârf a operațiunii, nu forța medie |
| Lungimea cursei | Deplasarea totală a glisierei de la punctul mort de sus în jos | Trebuie să fie suficient de lung pentru a încărca și descărca piesa și pentru a curăța matrița |
| Cursuri pe minut (SPM) | Rata de ciclu la viteza nominală | Setează rezultatul teoretic; manipularea și hrănirea devin de obicei adevărata constrângere |
| Înălțimea matriței / înălțimea închiderii | Distanța de la partea de sus a patului la partea de jos al glisierei în punctul mort inferior, cu reglare într-o poziție stabilită | Prea puțin înseamnă că setul de matrițe nu se va potrivi; prea mult se poate corecta cu distanțiere dar costă rigiditate |
| Ajustare cu glisare | Interval peste care înălțimea de închidere poate fi modificată | Determină câte seturi diferite de matrițe poate accepta presa fără suporturi |
| Zona de pat și tobogan | Suprafata de montaj utilizabila | Trebuie să conțină amprenta matriței cu spațiu pentru cleme, nu doar conturul matriței |
| Adâncimea gâtului | Distanța de la cadru până la centrul diapozitivului pe o presă deschisă | Limitează lățimea foii care poate fi alimentată prin partea laterală a unei mașini cu goluri deschise |
| Die perna capacity and stroke | Forța și deplasarea sunt disponibile pentru desen și decapare | O presă fără o pernă adecvată nu poate trage, indiferent de tonaj |
| Dimensiunile ferestrei sau deschiderii | Spațiu liber în montantii unei prese cu cadru închis | Stabilește dacă alimentarea bobinei, brațele de transfer sau roboții pot ajunge în zona matriței |
| Deformare sub sarcină | cadru stretch and slide tilt at rated tonnage | Acționează uzura matriței și conicitatea parțială; contează cel mai mult pentru paturi largi și încărcături decentrate |
Două dintre acestea interacționează într-un mod care îi prinde pe oameni. Lungimea cursei și înălțimea matriței se schimbă una față de cealaltă: o cursă mai lungă oferă mai mult spațiu pentru alimentare și evacuare, dar la multe modele reduce și înălțimea minimă de închidere, deoarece tracțiunea manivelei și poziția glisantei sunt legate geometric. O presă cu o cursă generoasă poate să nu accepte o stivă scurtă de matrițe fără o placă de ridicare, iar o placă de ridicare adaugă o îmbinare între matriță și pat care trebuie să fie dilatată și verificată.
Încărcarea în afara centrului este cealaltă problemă silențioasă. Cataloagele indică tonaj pentru o încărcătură centrată. O apăsare într-un singur punct încărcată pe o parte a glisierului o va înclina, va deschide spațiul pe o parte și o va închide pe cealaltă. Rezultatul este grosimea neuniformă a pieselor, uzura accelerată a gibului și, în cel mai rău caz, o glisare crăpată. Când o matriță nu poate fi poziționată central, limita practică este de obicei presupusă a fi aproximativ jumătate din tonajul nominal pe o mașină cu un singur punct și aproximativ două treimi pe o mașină cu două puncte, dar cifra reală ar trebui să provină din diagrama de încărcare a producătorului, mai degrabă decât dintr-o regulă generală.
Cadrul este prima decizie structurală și este determinată de dimensiunea piesei, metoda de alimentare și toleranță. O presă de tip deschis are un cadru în formă de C, cu antrenamentul și glisiera sprijinite doar dintr-o parte. O presă de tip închis înconjoară glisa pe ambele părți, astfel încât traseul de încărcare este simetric.
Consecința este simplă. O presă deschisă oferă acces pe trei fețe la matriță, ceea ce face ușoară încărcarea manuală, alimentarea laterală a pieselor lungi și schimbarea rapidă a matriței, dar cadrul este mai puțin rigid și se îndoaie mai mult sub sarcină. O presă închisă este mult mai rigidă și este alegerea normală pentru matrițe progresive, tonaj mare, toleranțe strânse și orice proces în care paralelismul alunecării este critic. Dacă piesa este lungă și trebuie introdusă prin lateral, un cadru deschis cu gât adânc este adesea singurul răspuns practic; dacă piesa este o ștanțare de precizie produsă la ritm, cadrul închis aproape întotdeauna câștigă în ceea ce privește durata de viață a sculei. Un tratament mai detaliat al compromisurilor este disponibil în această comparație a modele de presă de tip deschis și de tip închis , care acoperă mai în profunzime argumentul de deviere.
| Factorul | Tip deschis (cadru C) | Tip închis (cadru H) |
|---|---|---|
| Calea de încărcare | Asimetric; cadrul acționează ca o consolă | simetric; ambii montanti împart sarcina |
| Deformare sub sarcină | Mai sus și înclină toboganul | Scăzut, cu mult mai puțină înclinare a diapozitivei |
| Acces la matriță | Trei laturi deschise | Doar geamuri fata si spate |
| Gama de tonaj tipic | Ușoară spre medie | Mediu spre foarte greu |
| Cel mai potrivit pentru | Matrice cu o singură stație, piese lungi cu alimentare laterală, ateliere de lucru și tiraje scurte | Matrițe progresive și de transfer, ștanțare de volum mare, toleranțe strânse |
| Mori viata | Mai scurt acolo unde toleranța este strânsă | Mai mult, pentru că degajările rămân stabile |
| Amprenta la sol | Compact, usor de repozitionat | Mai mare, are nevoie de o bază substanțială |
| Potrivire automatizare | Simplu cu încărcare manuală sau robot din lateral | Potrivit pentru linii de bobine, transferuri și automatizări în presă |
Un hibrid merita mentionat pentru ca este obisnuit in practica: rama semi-inchisa sau cu spatele deschis. Adaugă o legătură parțială între montantii din spatele glisierei, ceea ce recuperează o cantitate utilă de rigiditate, păstrând în același timp cea mai mare parte a accesului lateral. Este o cale de mijloc sensibilă pentru magazinele care trebuie să execute atât lucru cu o singură stație, cât și lucru moderat progresiv pe aceeași mașină.
Structura cadrului decide rigiditatea. Acționarea decide forma cursei și, odată cu aceasta, gama de procese pe care presa le poate rula.
A manivelă este cel mai simplu și mai ieftin aranjament. Raza manivelei stabilește cursa, iar viteza de alunecare urmează o curbă sinusoidală care atinge vârfurile la mijlocul cursei în jos. Este rapid, eficient și ideal pentru decuparea, perforarea și formarea superficială.
An transmisie cu angrenaje excentric plasează o roată dinţată între volantă şi arborele excentric. Treapta de viteză reduce viteza și multiplică cuplul, astfel încât o sarcină mai grea poate fi deplasată cu același motor și pachet de ambreiaj. Presele cu roți dințate excentrice sunt răspunsul tradițional pentru lucrări cu cursă adâncă, cu tonaj mare, cum ar fi formarea de panouri mari, în care glisa trebuie să parcurgă o distanță lungă și să furnizeze forță.
A comutați unitatea folosește o legătură mai degrabă decât o singură manivela. Avantajul mecanic crește dramatic spre partea de jos a cursei, oferind o apropiere lentă, o oprire scurtă și o forță foarte mare la sfârșitul cursei. Această combinație face ca presele cu bascule să fie potrivite pentru operațiunile de forjare la rece, monedare și dimensionare, în care materialul trebuie forțat să curgă într-o cavitate a matriței, mai degrabă decât pur și simplu forfecat sau îndoit.
A servomotor elimină relația fixă dintre poziția glisării și unghiul manivelei. Mișcarea de alunecare devine un profil programat. Se poate apropia rapid, încet la o viteză controlată în momentul contactului, se poate opri sub sarcină și se poate întoarce cu viteză mare. La ambutisarea adâncă, acest lucru reduce riscul de rupere, deoarece materialul este tras la o viteză pe care o poate tolera; la formarea materialului de înaltă rezistență sau predispus la spate, permite o cursă de calibrare în partea inferioară. Aceeași flexibilitate acceptă profiluri de mișcare multimode care ar fi imposibile pe o manivelă fixă.
| Tipul de unitate | Caracteristica accidentului vascular cerebral | Forța în partea de jos a cursei | Aplicații tipice |
|---|---|---|---|
| Manivela | Mișcare sinusoidală fixă | Tonajul nominal near BDC | Decuparea, perforarea, formarea superficială, ștanțarea generală |
| Angrenaj excentric | Fixă, cursă mai lungă, cu cuplu mai mare | Înalt, susținut pe o călătorie mai lungă | Formare panouri mari, piese adânci, matrițe progresive grele |
| Comutați | Încet aproape de partea de jos, cu o pauză scurtă | Foarte ridicat, concentrat la final | Forjare la rece, monedare, dimensionare, formare a materialelor groase |
| Servo | Posibil profil programabil, oprire și inversare | Controlat și repetabil în orice punct al profilului | Ambutire adâncă, formare sensibilă la retur, operații în mai multe etape |
Alegerea nu este pur tehnică. O presa cu manivela costa mai putin si este mai usor de intretinut; o presă servo costă mai mult, dar poate înlocui două mașini convenționale și un set de operații manuale. Economia se reduce de obicei la cât de mult din economiile în muncă și operațiuni secundare pot fi recuperate pe durata de viață a matriței.
Aproape fiecare piesă metalică produsă în masă a trecut cel puțin o dată printr-o presă. Procesele se împart în câteva grupuri recunoscute, iar fiecare grup are cerințe specifice asupra mașinii.
Decuparea decupează o formă dintr-o foaie dintr-o singură lovitură; piercing-ul face găuri în ea. Ambele sunt operații de forfecare finalizate pe o distanță foarte scurtă, ceea ce înseamnă că se potrivesc perfect vârfului curbei de forță. Cerințele sunt un tonaj mare, un cadru rigid pentru a menține constantă distanța la matriță și ciclism rapid. Matrițele progresive stivuiesc decuparea, perforarea, formarea și tăierea într-o singură bandă și au nevoie de o presă cu cadru închis, cu un pat rigid și un paralelism bun al glisării, deoarece fiecare stație moștenește eroarea de aliniere a celei dinaintea acesteia.
Aceste operații deformează materialul mai degrabă decât să-l separe. Îndoirea și formarea ușoară necesită o forță moderată pe o cursă mai lungă, așa că o presă cu o lungime sensibilă a cursei și o pernă adecvată este instrumentul potrivit. Cointarea și embosarea au nevoie de opusul: forță extremă pe aproape nicio cursă, care este locul în care mecanismele de comutare și angrenaje excentrice își câștigă locul.
Deep draw pulls a flat blank into a cup or shell, and the material must flow rather than stretch and tear. The force needed is moderate, but the slide must travel a long way and must do so at a speed the material can accept. This is the process where servo control makes the clearest difference, because the slide speed can be programmed independently at each stage of the draw. A servo press designed around this application, such as the  BLAS-125 Servopresă cu un singur punct de tip deschis pentru embotire adâncă Presă servo într-un singur punct de tip deschis pentru ambutișare și întindere adâncă, cu acționare directă cu cuplu mare, adâncime a gâtului de 350 mm și capacitate de 1250 kN. Vizualizare produs → Servopresa cu un singur punct de tip deschis BLAS125, este specificată pentru ambutisare adâncă și combină o cursă lungă, controlabilă, cu un aranjament de pernă care se potrivește mai degrabă cu lucrul cu cupe decât cu simpla tăiere.
Forjarea la rece forțează metalul să curgă în interiorul unei matrițe la temperatura camerei. Forțele sunt mari, deformarea este severă, iar sarcina ajunge într-un puls scurt și greu la partea inferioară a cursei. Presele cu legături basculante sunt construite exact pentru acest profil: o abordare lentă, puternică, o scurtă oprire care permite materialului să umple cavitatea și o întoarcere rapidă. Mașini din această clasă, cum ar fi aceasta  BLKP-650 Presă de tip comutator de forjare la rece de înaltă deformare Presă cu bascule de forjare la rece de rezistență, cu o capacitate de 6500 kN, cursă de presiune nominală de 8 mm, cadru de înaltă rigiditate și ejector integrat pentru lucrări de deformare severă. Vizualizare produs → Presa cu comutare de forjare la rece cu deformare ridicată, sunt proiectate în jurul geometriei cursei echilibrate, care menține alunecarea pătrată sub sarcinile decentrate pe care le generează matrițele de forjare și în jurul unui cadru care este suficient de rigid pentru a menține dimensiunile cavității prin mii de cicluri.
Carcasele bateriilor și carcasele similare sunt piese trase lungi, cu pereți subțiri, produse în cantități foarte mari. Procesul este în esență o tragere solicitantă, cu toleranță strânsă la grosimea peretelui, etape de formare superficiale, dar repetate și o cerință grea ca piesele să iasă plate și pătrate. Deoarece piesele sunt adesea produse din bobine late pe linii automate, presa are nevoie de un pat larg, un cadru rigid închis sau deschis greu și capacitatea de a păstra toleranța pe toată lățimea patului, mai degrabă decât doar în centru. Mașini construite special ca acesta  BLPC2-160 Presă de înveliș pentru baterie de tip deschis cu două puncte de tonaj mare Presă de tip deschis pentru învelișul bateriei, cu două puncte, poziționată pentru formarea componentelor bateriei la scară largă și aplicații în carcasa bateriei în producția de volum mare. Vizualizare produs → Presa de înveliș a bateriei de mare tonaj, ultra-stabilă este configurată pentru acea combinație de lățime a patului, tonaj și repetabilitate.
Nu toate lucrările se potrivesc cu o zonă compactă a matriței. Panourile largi, învelișurile pentru aparate și secțiunile structurale lungi au nevoie fie de un pat larg, fie de un gât adânc care să lase materialul să treacă pe lângă tobogan. Presele cu deschidere adâncă există exact din acest motiv: schimbă o anumită rigiditate cu capacitatea de a trece o foaie mare prin lateralul mașinii în timp ce matrița rămâne montată pe pat.
Selectarea presei nu merge cel mai des atunci când procesul este definit după achiziționarea mașinii. Lucrul în ordine inversă durează mai mult în etapa de cotație și economisește luni mai târziu.
Ordinea contează pentru că fiecare pas îl constrânge pe următorul. O modificare a adâncimii desenului, de exemplu, poate forța o cursă mai lungă, ceea ce modifică înălțimea închisă a plicului, ceea ce poate forța o dimensiune diferită a cadrului în întregime. Înghețarea procesului elimină mai întâi cea mai mare parte a dus-întors.
Prețul de achiziție al unei prese este cel mai mic număr din costul de viață. Numărul mai mare sunt sculele, energia, întreținerea și perioadele de nefuncționare neplanificate și sunt influențate de alegerile de specificații făcute cu ani în urmă.
Durata de viață a sculei depinde de aliniere. Fiecare zecime de milimetru de înclinare a glisierei sau deformarea cadrului apare ca un joc neuniform al matriței, iar spațiul neuniform înseamnă bavuri, uzură a marginilor, uzură și poansoane crăpate. O presă care este suficient de rigidă pentru lucrare va plăti adesea diferența de cost al cadrului doar prin durata de viață extinsă a matriței, în special la matrițele progresive, unde o singură defecțiune a stației oprește întreaga linie.
Consumul de energie este dominat de dimensionarea volantului și a motorului. O presă cu un volant supradimensionat recuperează viteza mai repede între curse și atrage un curent mai constant, în timp ce una care funcționează la limită ciclează motorul greu și încălzește carcasa. La servopresă imaginea se schimbă: unitatea atrage curentul de vârf în timpul formării, astfel încât alimentarea electrică, cablarea și orice aranjament de recuperare a energiei merită atenție mai degrabă în faza de specificație decât la punere în funcțiune.
Cerințele de siguranță sunt nenegociabile și din ce în ce mai specifice. Apărarea mecanică, porțile interblocate, perdelele luminoase cu dezactivare pentru alimentare automată, controlul cu două mâini pentru stațiile de încărcare manuale și un sistem de monitorizare a frânelor care verifică performanța de oprire sunt linia de bază normală. Monitorizarea tonajului și protecția matrițelor sunt la fel de importante în practică, deoarece transformă o defecțiune lentă a sculei într-o mașină oprită și o notă în jurnalul de întreținere.
Alte două costuri sunt subestimate de obicei. Aerul comprimat este utilizat pentru contrabalansare, acţionarea ambreiajului şi perne pneumatice, iar scurgerile din acel circuit se manifestă ca răspuns neregulat al ambreiajului şi echilibru de glisare în derivă. Ungerea este a doua: sistemele automate de circulație cu filtrare și monitorizare a presiunii transformă ceea ce obișnuia a fost o sarcină zilnică manuală într-o schimbare programată a filtrului și prind o pompă defectă înainte de a deveni un gib marcat.
O presă mecanică este o mașină robustă, dar se uzează în locuri previzibile, iar uzura este măsurabilă cu mult înainte de a deveni vizibilă în piese.
O presă care este menținută într-un program poate rula decenii. O rulare de presă până când ceva se sparge durează de obicei o matriță, o săptămână de producție și o relație cu clientul cu acesta. Diferența de cost între cele două abordări este în mare parte administrativă: o listă de verificare, un set de toleranțe și cineva responsabil cu înregistrarea numerelor.
Etapa finală este verificarea faptului că mașina oferită va fi încă potrivită peste cinci ani, când amestecul de piese s-a schimbat și toleranțele s-au înăsprit. Câteva verificări acoperă cea mai mare parte a riscului.
Furnizorii cu producție internă tind să răspundă la aceste întrebări mai degrabă cu desene și măsurători decât cu adjective. Bolun, de exemplu, își construiește gama de prese în jurul unui sistem de producție cu lanț complet care acoperă proiectarea, fabricarea componentelor de bază și asamblarea finală, care este aranjamentul care face ca diagrama de sarcină și o cifră de deformare să fie mai semnificative decât aproximative. Cumpărătorii care evaluează a furnizor de presa electrică ar trebui să trateze capacitatea de a produce acele numere la cerere ca un prim filtru, cu mult înainte ca prețul să intre în discuție.
O presă de putere este o idee simplă executată cu o precizie neobișnuită: stocați energia într-o masă rotativă, eliberați-o printr-o legătură care înmulțește forța și ghidați rezultatul atât de precis încât o matriță poate tăia, îndoi sau trage metalul într-o fracțiune de milimetru, de zeci de mii de ori pe zi. Tot ceea ce contează în caietul de sarcini rezultă din acea propoziție.
Tonajul vă spune plafonul. Curba forței vă spune unde în cursă o puteți utiliza. Cadrul vă spune cât de mult rămâne centrat pe matriță. Unitatea vă spune dacă mișcarea este fixă sau programabilă. Perna, patul și înălțimea închisă vă spun dacă uneltele dvs. se vor potrivi și dacă vor supraviețui.
Remediați aceste cinci lucruri și presa devine cea mai puțin interesantă mașină din fabrică, ceea ce ar trebui să fie. Găsiți-le greșit și devine blocajul cu care începe fiecare conversație.


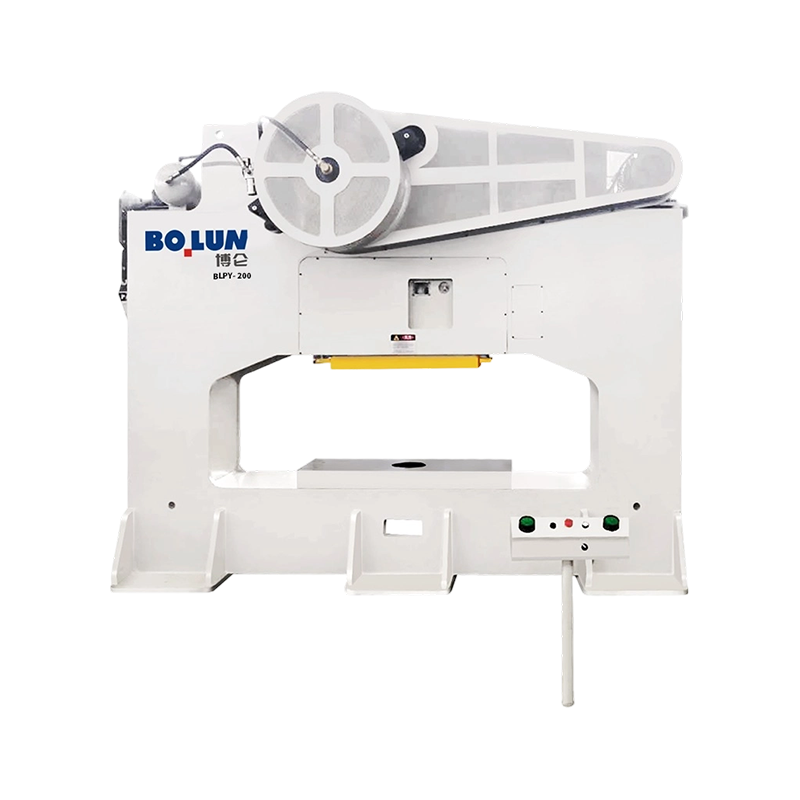
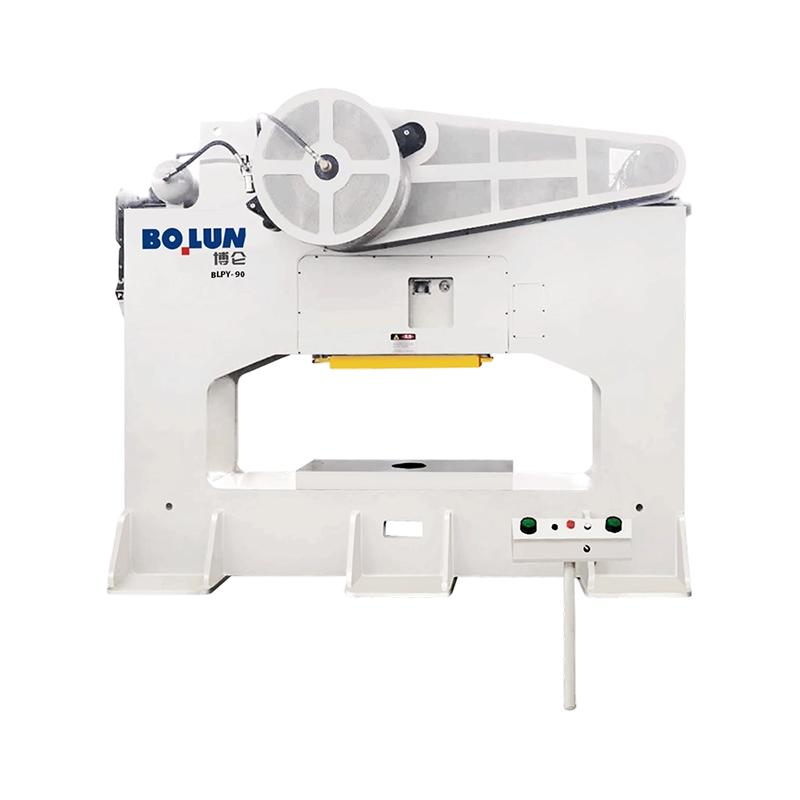
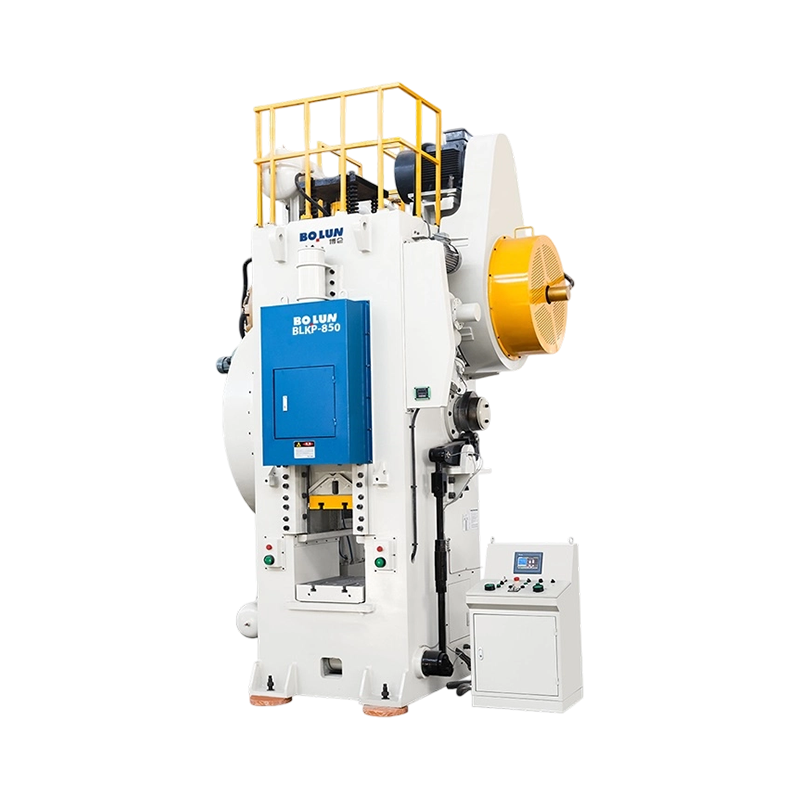
Pune o presă cu cadru deschis de 160 de tone și o presă cu cadru închis de...
O fabrică de elemente de fixare din Taizhou primește o solicitare de la un...
Răspunsul scurt: ce tip de cadru se potrivește cu munca ta An ...
Design cu un singur punct O conexiune de u...
Înțelegerea preselor mecanice de putere și a funcțiilor lor esențiale ...
Două prese pot transporta ambele o plăcuță de identificare de 200 de tone ...
Categorii de produse
Contactați-ne

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincia Zhejiang, China
Gata să Înceapă?
Get in Touch

Acum!
ZHEJIANG BOLUN

