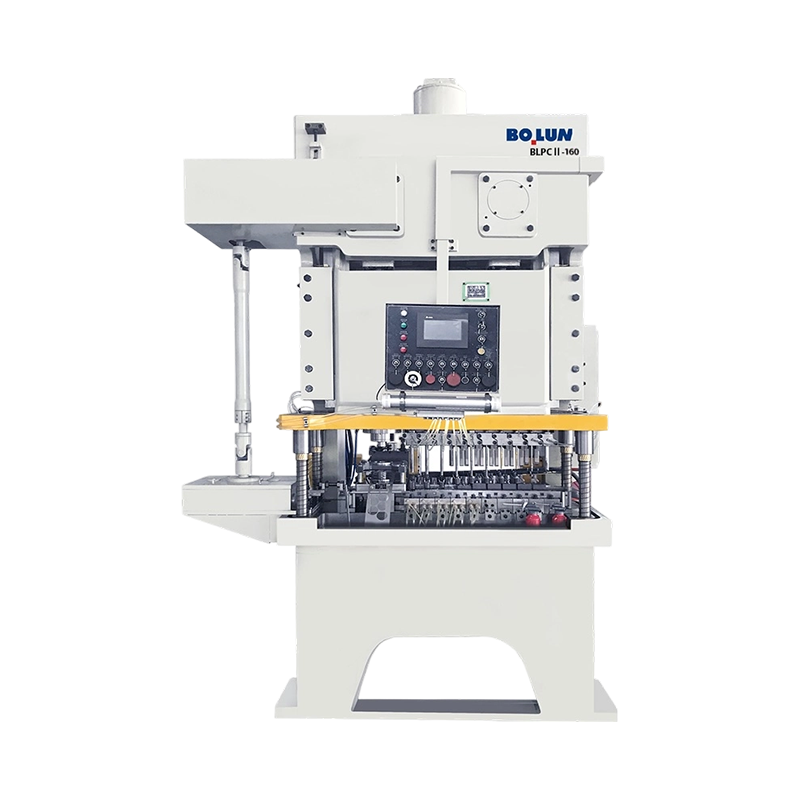
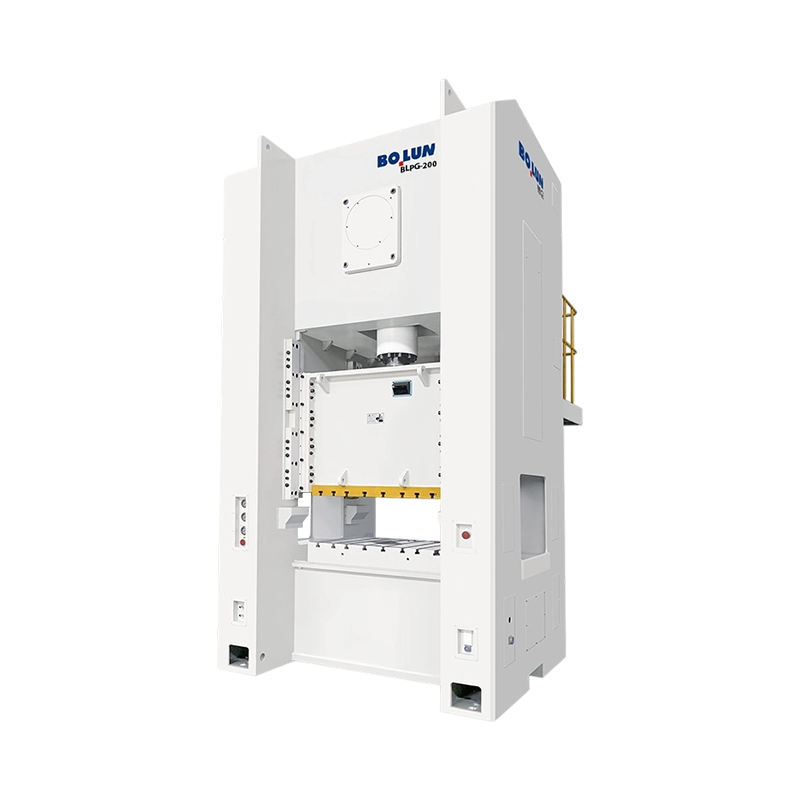
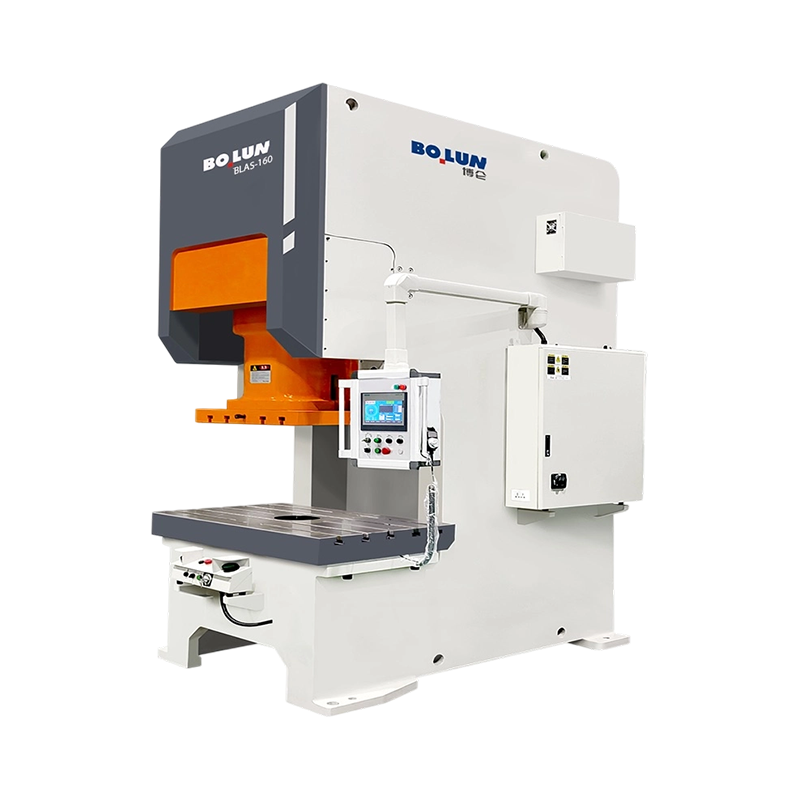
Pune o presă cu cadru deschis de 160 de tone și o presă cu cadru închis de 160 de tone una lângă alta și diferența este vizibilă de la treizeci de metri distanță. Se lasă zona matriței deschisă pe trei laturi, astfel încât un operator să poată introduce manual un semifabricat larg; celălalt înfășoară aceeași matriță într-o cutie de oțel detensionat care abia se îndoaie la sarcină maximă. Ambele sunt vândute sub aceeași descriere, „presa mecanică de 160 de tone” și ambele vor fi cotate la prețuri surprinzător de similare. Nu sunt aceeași mașină.
Definiția ar trebui să fie pe primul loc, deoarece fiecare decizie practică despre o presă decurge din ea. O mașină de presare mecanică este o mașină-uneltă de formare a metalelor care stochează energia cinetică într-un volant rotativ și eliberează acea energie, printr-un ambreiaj și un mecanism de tip manivelă, într-o glisă care parcurge o cursă fixă în sus și în jos într-un set de ghidaje. Forța nu este constantă. Se formează prin cursă și atinge vârfuri în ultimii câțiva milimetri înainte de punctul mort inferior, motiv pentru care o presă mecanică este excelentă la decupare și monedare și incomodă la formare lentă, la adâncime completă.
Această caracteristică explică cele mai multe dintre următoarele: de ce tonaj, cursă și curse pe minut sunt fixate de mecanica mașinii mai degrabă decât de o setare de control; de ce rigiditatea cadrului contează mai mult decât numărul de pe plăcuța de identificare; și de ce versiunea servo-acționată a aceleiași mașini a devenit categoria cu cea mai rapidă creștere în atelierele de ștanțare care au nevoie de flexibilitate fără a renunța la viteza ciclului.
Urmați calea de energie de la alimentarea electrică la fața matriței și întreaga mașină devine mai ușor de raționat și mai ușor de specificat.
Două consecințe ies din acea secvență. În primul rând, o presă mecanică își dezvoltă tonajul nominal numai lângă partea inferioară a cursei; dacă un proces necesită o forță mare la jumătate de cursă, o presă cu manivela este unealta greșită și ar trebui luată în considerare o presă hidraulică sau servo. În al doilea rând, deoarece ambreiajul și frâna decid cât de precis poate fi oprită glisiera și cât de repede poate fi ciclată, tipul de ambreiaj este unul dintre cele mai puternice semnale ale generării mașinii. Un ambreiaj de frecare cu un monitor electronic al frânei și un selector de mod inch/single/continuu este ceea ce permite o presă să fie utilizată pentru setarea matriței și pentru alimentarea automată a bobinei în aceeași tură.
Tipul de transmisie este cealaltă jumătate a poveștii. Un arbore cotit simplu este ieftin, compact și oferă o curbă de cursă aproximativ sinusoidală, care se potrivește cu ștanțare și ștanțare generală. O transmisie excentrică a angrenajului prelungește cursa efectivă și încetinește alunecarea în partea inferioară, producând mai multă energie de lucru pe cursă și performanțe mai bune la ambutisare adâncă și formare grea. O legătură cu basculă multiplică dramatic forța în apropierea fundului și, prin urmare, este alegerea standard pentru lucrările de forjare la rece, monedare și calibrare în care materialul trebuie să curgă mai degrabă decât să forfecare. Un servomotor înlocuiește aranjamentul volantului și ambreiajului cu un motor cu cuplu mare care poate programa orice curbă de cursă pe care o dorește procesul.
Tonajul este numărul principal, dar acestea sunt componentele care decid dacă o presă mai păstrează toleranța după cinci ani de funcționare în două schimburi.
| Asamblare | Ce face | Ce vă spune într-un citat |
|---|---|---|
| cadru | Transportă reacția de formare și menține diapozitivul pătrat pe pat | Construcție sudată vs. tirant; cifra de deformare sub sarcina nominală; fie că este detensionat după sudare |
| Volant | Stochează energia eliberată în timpul fiecărei mișcări | Volant mass and allowable speed drop indicate available work energy, not just tonnage |
| Ambreiaj și frână | Cuplați și opriți trenul de transmisie la fiecare ciclu | Ambreiajul cu frecare cu aer cu monitorizare a frânelor și modul inch semnalează o mașină modernă și mai sigură |
| Arborele cotit sau angrenajul excentric | Transformă rotația în mișcare de alunecare | Determină profilul cursei, energia de lucru și adecvarea pentru desen față de golire |
| Biela si glisiera | Transmite forța la matrița superioară | Zona de glisare, domeniul de reglare a glisării și dacă este prevăzută o protecție hidraulică la suprasarcină |
| Gibs și ghiduri | Țineți glisiera paralelă și rezistați la împingerea decentrată | Gibs reglabil vs fix; specificație de degajare; ghidare în opt puncte pe diapozitive mai largi |
| Pat și placa de suport | Sprijină matrița inferioară și definește spațiul de matriță utilizabil | Dimensiunea patului, modelul cu fantă în T, prevederea de perne sau perne de matriță și grosimea patului |
| Cilindri de contrabalansare | Diapozitiv decalat și greutatea sculelor | Afectează precizia opririi, uzura frânei și nivelul de zgomot |
| Sistem de lubrifiere | Furnizează ulei la rulmenți, lagăre și angrenaje | Centralizat vs manual; dacă defecțiunile de lubrifiere sunt interblocate în control |
| Sistem de control și siguranță | Pornește ciclul și protejează operatorul | Generarea PLC, monitorizarea tonajului, perdele luminoase, control cu două mâini și selectarea modului de cursă |
Două intrări din acel tabel merită o atenție suplimentară, deoarece acestea sunt cele pe care cumpărătorii le trec cel mai adesea. Deformarea cadrului - adesea exprimată ca o fracțiune de milimetru pe metru de lungime a patului la sarcina nominală - decide dacă marginile matriței în mijlocul unui pat lung se apropie de aceeași adâncime ca marginile matriței de la capete. Iar spațiul liber decide cum se comportă diapozitivul atunci când o matriță este încărcată decentrat, ceea ce este normal în munca progresivă și de transfer. O presă cu un tonaj generos, dar un cadru moale și ghidaje libere va produce totuși piese respinse, doar mai scumpe.
Presele sunt grupate după patru lucruri: forma cadrului, numărul de puncte de legătură dintre antrenare și glisier, transmisia care produce cursa și procesul pentru care este construită mașina. Aceste patru axe generează categoriile pe care le vei vedea în orice catalog.
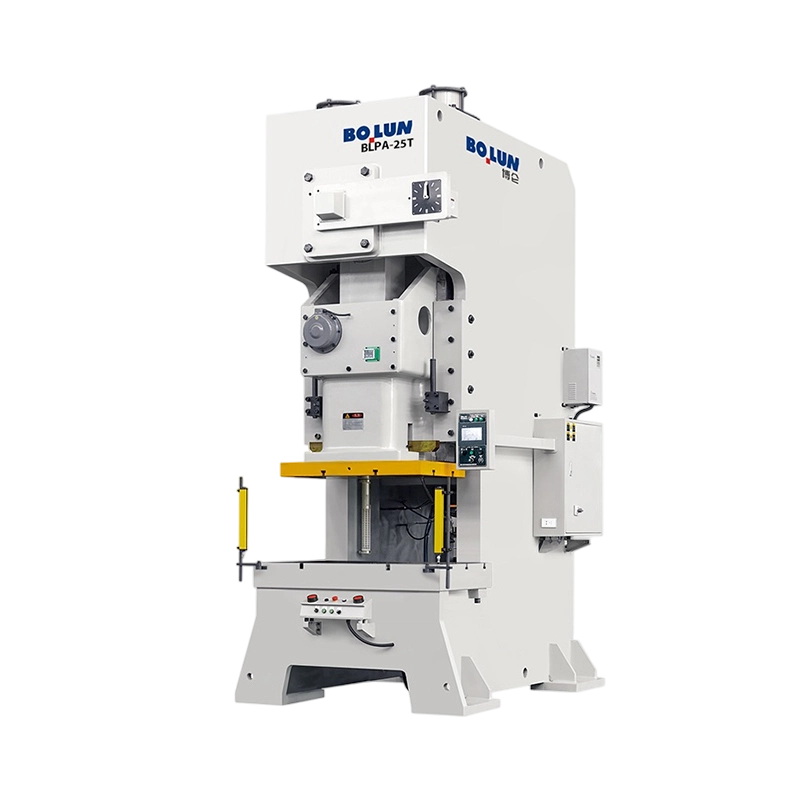
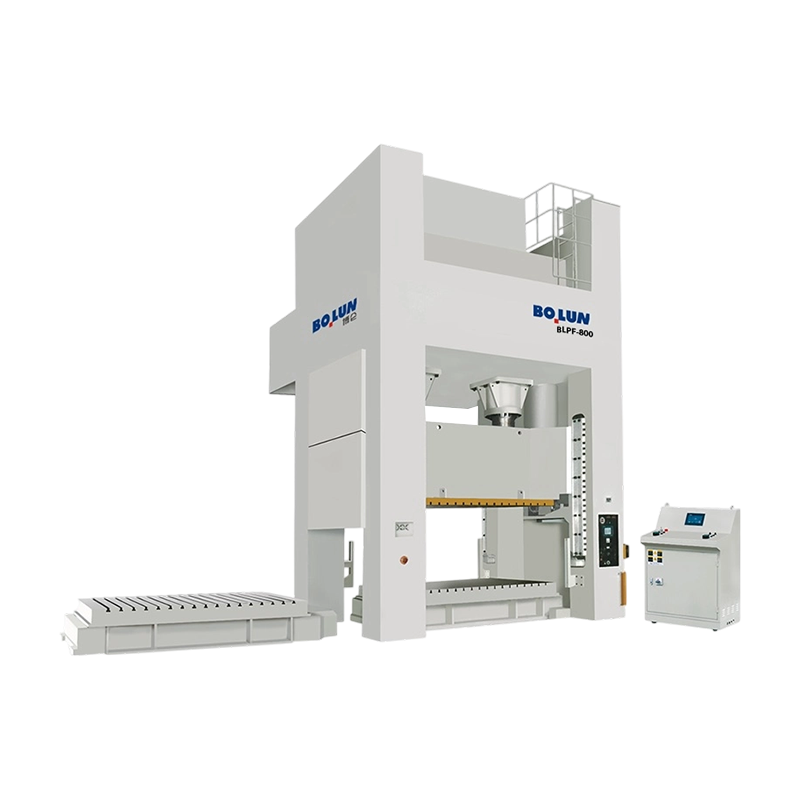
O presă de tip deschis are un cadru în formă de C, cu zona matriței accesibilă din față și din ambele părți, ceea ce face ca încărcarea manuală, accesul robotului și lucrul pe tiraje scurte să fie convenabil. Compartimentul este că cadrul este în mod inerent mai puțin rigid, deoarece traseul de încărcare nu este închis, astfel încât se deflectează mai mult și revine mai mult sub sarcină, ceea ce costă durata de viață a matriței și precizia piesei. O presă de tip închis închide traseul de încărcare în jurul matriței, oferind o rigiditate mult mai mare și o toleranță mai bună la sarcină decentrată cu prețul accesului restricționat. Majoritatea magazinelor care execută lucrări de precizie de mare volum se standardizează în cele din urmă pe mașini cu cadru închis, în timp ce presele cu cadru deschis rămân implicite pentru tonaj mai mici și producție mixtă. O comparație mai completă între cele două familii merită citită înainte de o decizie de cumpărare și o defalcare utilă a compromisul de tip deschis versus tip închis acoperă mai detaliat argumentele de deviere și acces.
O presă cu un singur punct conduce glisiera printr-o biela din centru. Este mai simplu, mai puțin costisitor și perfect adecvat pentru matrițe înguste și încărcare moderată decentrată. O presă cu două puncte antrenează glisa prin două tije de legătură distanțate pe lățimea glisierei, ceea ce împrăștie sarcina și îmbunătățește dramatic rezistența la răsturnare atunci când matrița este încărcată decentrat. Dacă rulați panouri largi, matrițe progresive cu stații dezechilibrate sau orice altceva care împinge sarcina spre o parte a patului, mașina cu două puncte nu este un lux; este diferența dintre părți consistente și resturi. Un exemplu reprezentativ este familia cu două puncte de tip închis, unde un model de gamă medie, cum ar fi o mașină cu pat larg de 250 de tone, este destinat exact acestui tip de muncă.
 BLPE-250 Presă robustă cu două puncte de tip închis, cu pat larg O presă cu două puncte de tip închis de 250 de tone cu masă de lucru de 2.500 x 1.000 mm, motor de 22 kW și date de serie, potrivită pentru matrițe progresive largi și sarcini decentrate. Vizualizare produs →
Comanda cu manivelă este clasica și încă cea mai comună: simplă, robustă și ieftin de întreținut. Sistemul de transmisie excentric oferă o cursă eficientă mai lungă și mai multă energie de lucru, motiv pentru care apare la mașinile grele cu cadru închis în intervalul de la 400 la 800 de tone. Acționarea comutatorului înmulțește forța la partea inferioară a cursei, făcându-l standardul pentru forjarea la rece și monedarea. Servoacționarea îndepărtează în întregime mecanismul volantului și ambreiajului și îl înlocuiește cu un servomotor care poate ține glisierul, îl poate inversa la mijlocul cursei și urmează un profil de mișcare programabil - apropiere lentă, contact controlat, oprire în partea de jos, întoarcere rapidă.
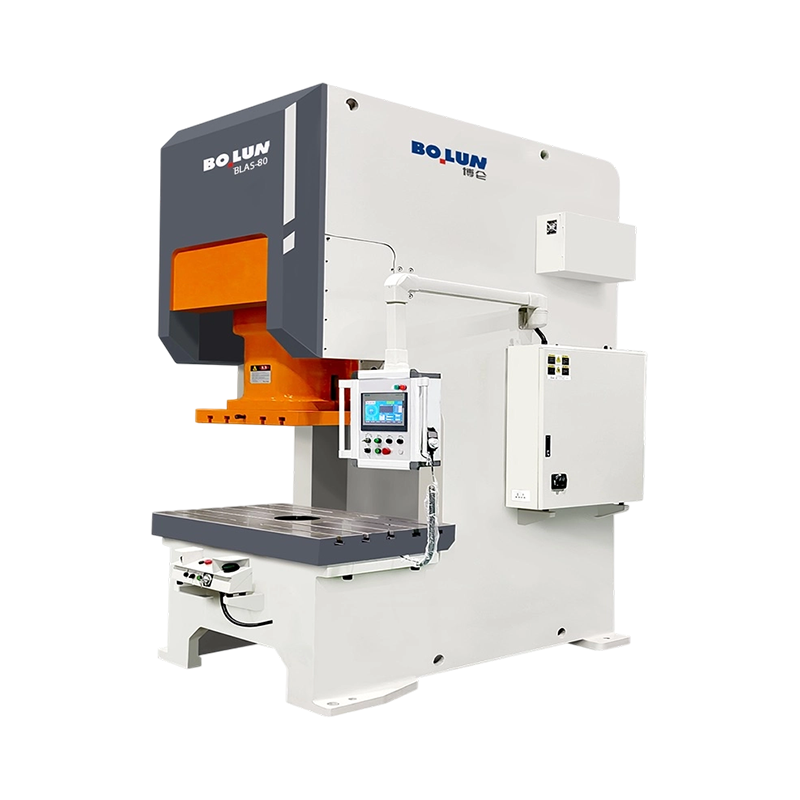
Această programabilitate este ceea ce face ca presele servo să fie atractive pentru ambutisare adâncă, unde materialul trebuie lăsat să curgă mai degrabă decât să se rupă, și pentru operațiunile de formare care au nevoie de o stație pentru a elimina înapoi. O mașină, cum ar fi o presă servo cu un singur punct de tip deschis, de 125 de tone, este construită special în funcție de această cerință, îmbinând mișcarea glisantei controlată servo cu fereastra procesului de embosare adâncă.
 BLAS-125 Servo Presă de putere cu un singur punct, de tip deschis, cu ambutisare adâncă Servopresă de tip deschis de 125 de tone, cu cursă de glisare extinsă de 180 mm și adâncime de gât de 350 mm pentru ambutisare adâncă, unde mișcarea programabilă a glisierei susține fluxul de material. Vizualizare produs →
Precauția practică este că servopresele costă mai mult pe tonă și necesită cunoștințe mai bune de proces pentru a fi exploatate. Dacă piesa este un simplu semifabricat sau un suport perforat, controlul suplimentar al mișcării reprezintă bani cheltuiți pentru capacitatea pe care nu o folosește niciodată.
O fișă de cotație de presă conține o duzină de numere și doar câteva dintre ele decid dacă mașina se potrivește sarcinii. Acestea sunt cele care trebuie examinate mai întâi.
Cea mai frecventă eroare de specificație este cumpărarea tonajului fără a verifica cursa și energia. O presă de 200 de tone cu o cursă scurtă și un volant ușor poate fi bătută de o presă de 160 de tone cu o cursă mai lungă și un volant mai greu la lucrări de ambutisare adâncă, iar fișa de specificații nu va spune asta cu voce tare. A doua cea mai frecventă eroare este ignorarea încărcării decentrate. O matriță care se află în întregime în mijlocul patului se comportă foarte diferit față de una care se întinde pe toată lățimea patului cu cea mai grea stație pe o parte.
Presele mecanice sunt mașini de formare de uz general, dar procesele pe care le domină au o trăsătură: au nevoie de o forță mare aplicată brusc și în mod repetat într-o poziție controlată.
Blanking și piercing. Tăierea tablei în forme și perforarea găurilor. Materialul se fracturează mai degrabă decât curge, așa că o presă rapidă, rigidă, cu ghidare bună al glisării este ideală, iar cerințele de tonaj sunt ușor de calculat din rezistența la forfecare și lungimea tăieturii.
Îndoire, flanșare și formare. Operațiuni de îndoire cu aer, de fund și de flanșare în care matrița stabilește geometria finală. Consistența depinde de poziția repetabilă a punctului mort inferior.
Deep draw. Cupe, carcase și carcase de motor în care materialul trebuie să curgă într-o cavitate a matriței fără a se rupe. Acesta este procesul care forțează cel mai adesea un cumpărător spre o cursă mai lungă, o pernă de matriță sau un servomotor cu un profil de viteză programabil.
Monetare și dimensionare. Operații subțiri, de înaltă presiune, care necesită forță concentrată în partea de jos a cursei. Mașinile cu angrenaje cu bascule și excentrice excelează aici.
Forjare la rece. Piese solide sau aproape solide s-au format la temperatura camerei, necesitând forță foarte mare și deformare mare. Pentru această sarcină sunt construite mașinile cu antrenare cu basculă cu caracteristici de cursă echilibrată și cadre rezistente, iar o presă cu bascule de mare tonaj din clasa de 650 de tone ilustrează categoria: mișcare de cursă echilibrată, capacitate mare de deformare și un cadru destinat sarcinilor industriale continue.
 BLKP-650 Presă electrică de tip comutator de forjare la rece de înaltă deformare Presă cu bascule de 650 de tone cu cursă de presiune de 8 mm, ejector integrat și motor de 75 x 4 kW pentru forjare grea la rece și formare stabilă a componentelor de grosime. Vizualizare produs →
Ștanțarea carcasei bateriei și a componentelor structurale. O aplicație mai nouă și în expansiune rapidă. Carcasele bateriei și părțile structurale necesită o mișcare de alunecare foarte stabilă, precizie ridicată pe mai multe dimensiuni de carcasă și un tonaj suficient pentru a forma aliaje mai groase sau mai dure, fără distorsiuni. Mașinile construite special cu două puncte cu paturi largi au apărut special pentru această categorie de muncă.
Înainte de a alege un anumit model, familia de mașini trebuie să aibă dreptate. Cele trei familii rezolvă probleme diferite.
| Variabilă | Presa mecanica | Presa hidraulica | Presă servo |
|---|---|---|---|
| Profil de forță | Vârfuri în apropierea centrului mort inferior | Constant pe toată durata cursei | Programabil oriunde în cursă |
| Accident vascular cerebral | Fixat de mecanism | Ajustabil | Complet programabil |
| Viteza de ciclu | Rapid, de obicei cel mai rapid dintre cele trei | Cel mai lent | Rapid și poate fi optimizat pe parte |
| Eficiență energetică | Volant buffers peak demand from the supply | Sarcina continuă a pompei | Energia utilizată în principal la formare |
| Cel mai potrivit pentru | Deblocare, perforare, îndoire, ștanțare generală, forjare la rece | Ambutisare adâncă, placă groasă, formare lungă | Ambutisare adâncă, control elastic, producție flexibilă, mixtă |
| Principalul factor de cost | cadru stiffness, drive type, tonnage | Capacitatea pompei și supapei, dimensiunea cilindrului | Electronica motorului și acționării, software de control |
În practică, majoritatea atelierelor de ștanțare de mare volum încă mai operează prese mecanice pentru orice implică forfecare sau formare superficială, păstrează hidraulica pentru lucrările adânci și lente și adaugă servomașini în care amestecul de piese este larg și timpul de schimbare contează. Greșeala de evitat este să cumpărați o presă servo pentru o lucrare pe care o presă cu manivela bine specificată ar face-o pentru bani considerabil mai puțini, sau să cumpărați o presă mecanică mică pentru o lucrare de ambutisare adâncă care are nevoie de profilul de forță pe care numai o mașină hidraulică sau servo îl poate furniza.
Odată ce familia și tonajul sunt stabilite, diferența dintre o mașină care funcționează cincisprezece ani și una care se luptă cu tine timp de cinci se rezumă la o scurtă listă de întrebări comerciale și de inginerie.
Timpul de livrare merită propria linie. O mașină standard cu cadru deschis se poate livra în câteva luni, în timp ce o presă mare cu cadru închis sau servo, construită conform specificațiilor, poate dura mult mai mult. Dacă rampa de producție este fixă, data comenzii de presă este efectiv fixă și orice personalizare trebuie convenită în scris înainte de depozit.
O presă mecanică este o mașină cu energie stocată și va păstra acea energie chiar și atunci când alimentarea este oprită. Fiecare caracteristică de siguranță a unei prese moderne există datorită acestui fapt: frâna trebuie monitorizată, astfel încât o frână defectă să oprească mașina, mai degrabă decât să lase alunecarea să cadă, iar procedurile de blocare trebuie să izoleze energia stocată, nu doar sursa electrică.
Întreținerea urmează și din mecanică. Garniturile de ambreiaj și de frână sunt uzate și trebuie inspectate conform unui program; trebuie verificat jocul de gabarit, deoarece derivă în funcție de sarcină și temperatură; punctele de lubrifiere trebuie să fie alimentate în mod fiabil, deoarece un gib înfometat va deteriora suprafața de alunecare cu mult înainte de a distruge rulmentul; iar rulmenții volantului, cilindrii de contrabalansare și dispozitivele de protecție la suprasarcină au toate intervale de inspecție care ar trebui înregistrate în jurnalul de întreținere din prima zi.
Cel mai util obicei pe care îl poate adopta un magazin este monitorizarea tonajului. O presă care înregistrează semnătura de forță a fiecărei curse va semnala o matriță uzată, un semifabricat dublu, o piesă alimentată greșit sau o problemă în curs de dezvoltare cu lagăre cu săptămâni înainte de a produce un coș de deșeuri plin cu piese respinse. Pe o mașină care rulează mii de curse pe schimb, acea monitorizare se amortizează mai repede decât aproape orice altă opțiune din formularul de comandă.
Mașinile de presare mecanice sunt simple în concept și neiertă în detalii. Volanul stochează energie, ambreiajul o eliberează, iar manivela, angrenajul sau comutatorul o transformă într-o cursă fixă care furnizează forță aproape de partea inferioară. Tot ceea ce contează din punct de vedere comercial - rigiditatea cadrului, punctele de conectare, toleranța la sarcină decentrată, cursa și energia, mai degrabă decât tonaj, și calitatea ambreiajului, ghidajelor și sistemului de control - este o consecință directă a acestui mecanism.
Aduceți familia corect mai întâi. Apoi potriviți cursa, energia și dimensiunea patului cu piesa mai degrabă decât cu numărul de pe broșură, cumpărați o marjă sensibilă de tonaj și confirmați cine prelucrează cadrul și cine stă în spatele mașinii după instalare. O presă selectată în acest fel nu trebuie să fie cea mai scumpă opțiune din cotație; pur și simplu trebuie să fie cel a cărui mecanică se potrivește cu munca pe care intenționați de fapt să o executați.


Un inginer de scule citează un nou program de suport și specifică o presă ...
Design cu un singur punct O conexiune de u...
Răspunsul scurt: ce tip de cadru se potrivește cu munca ta An ...
În producția modernă, forjarea la rece este utilizată pe scară largă în indus...
Înțelegerea preselor mecanice de putere și a funcțiilor lor esențiale ...
Un producător de dispozitive de fixare de dimensiuni medii s-a confruntat ...
Categorii de produse
Contactați-ne

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincia Zhejiang, China
Gata să Înceapă?
Get in Touch

Acum!
ZHEJIANG BOLUN

