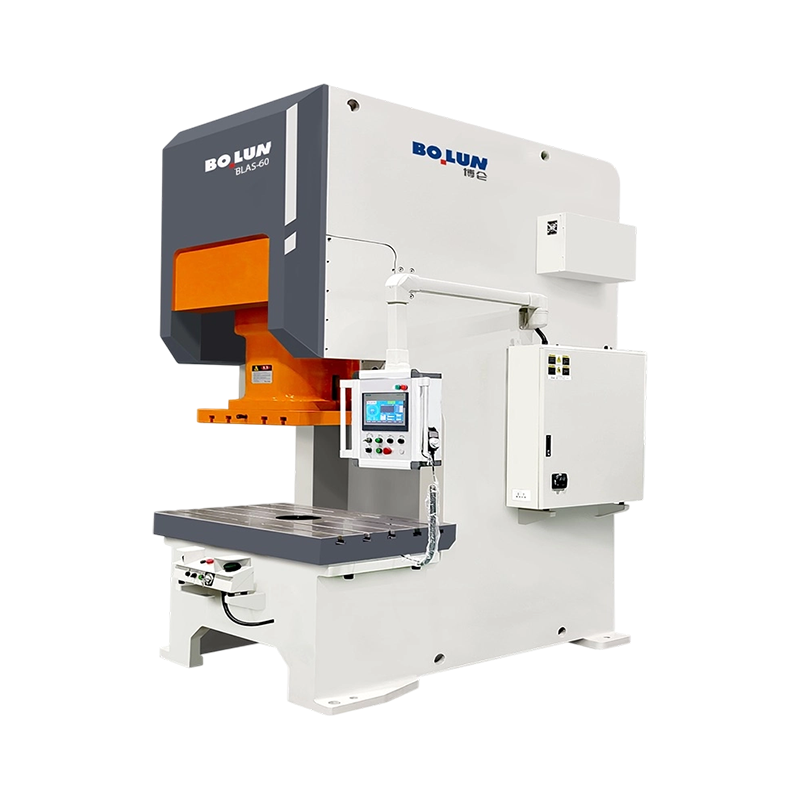


BLAS-60 Agile Precision Open-Type Single-Point Servo Power Press este un model servo-acționat cu răspuns ri...
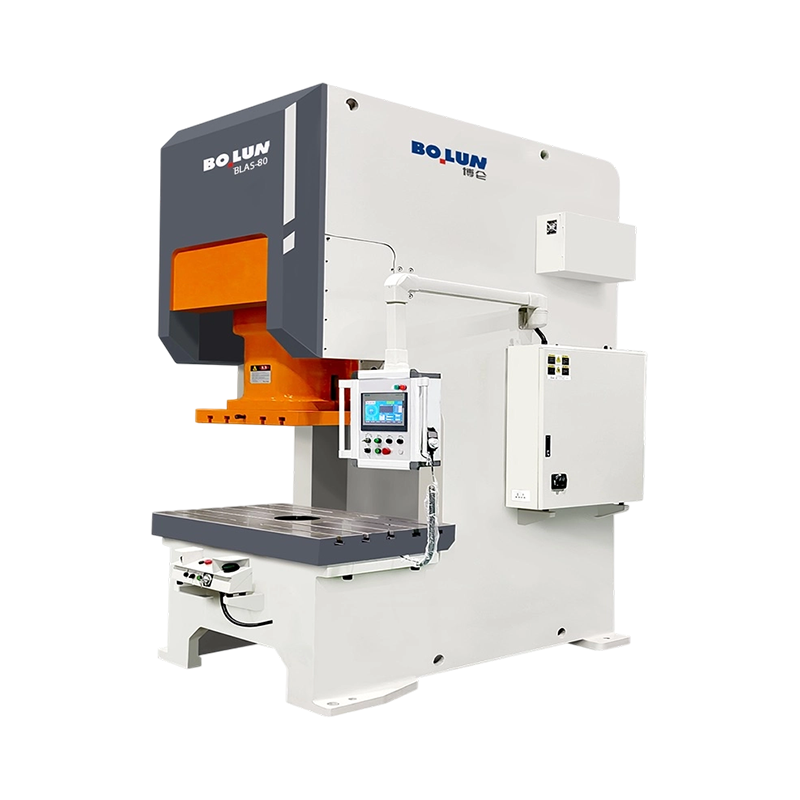
Presa servomotor BLAS-80 Multi-Mode Motion Open-Type Single-Point oferă o capacitate nominală îmbunătățită ...
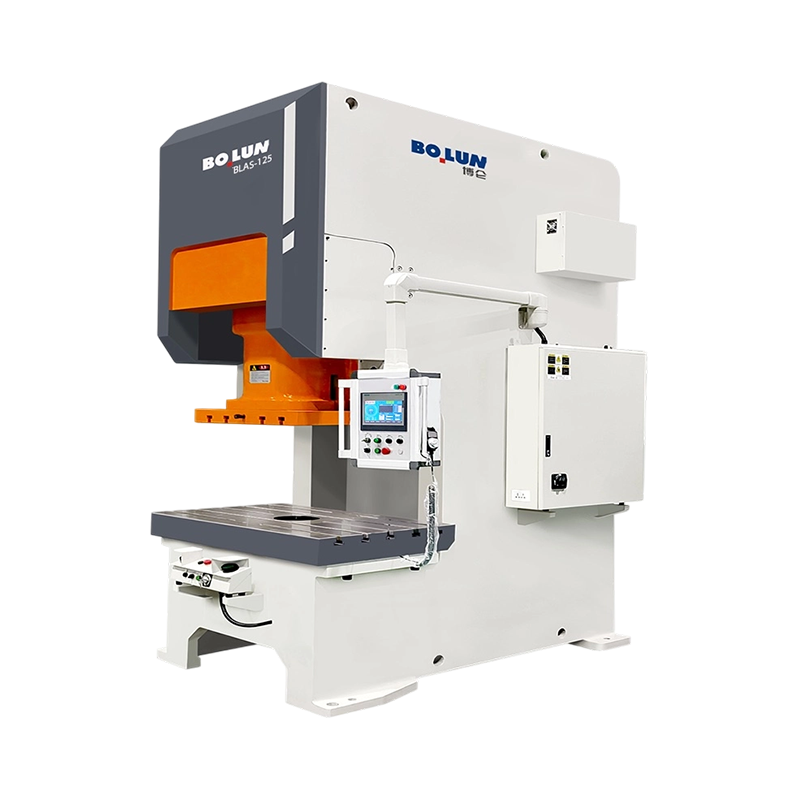
Presa servomotor BLAS-125, cu cuplu ridicat, cu ambutisare adâncă, de tip deschis, cu un singur punct, ofer...
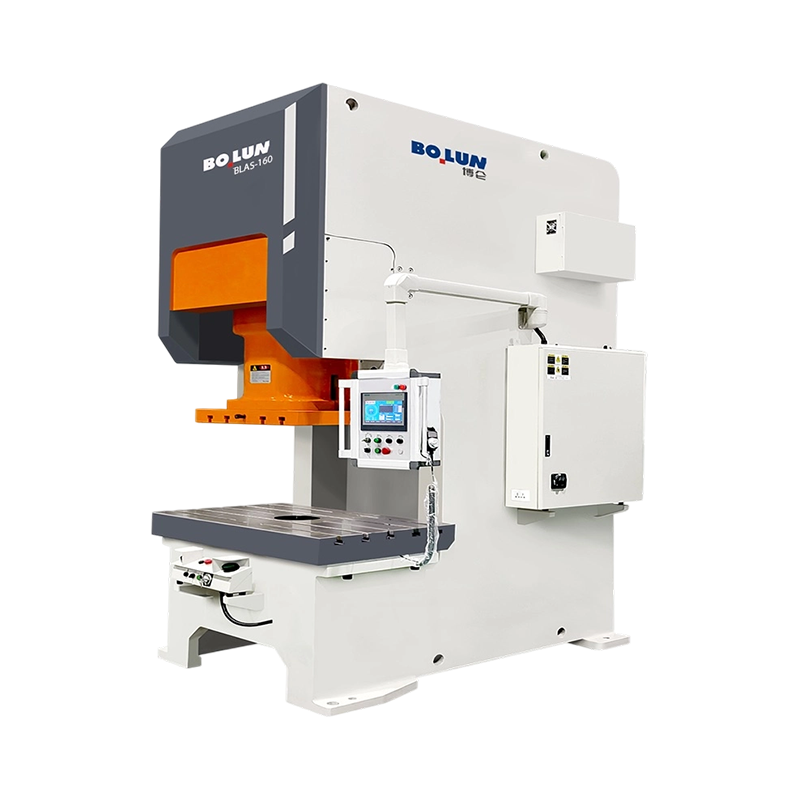
Presa servomotor BLAS-160 Heavy-Duty Programable Motion de tip deschis cu un singur punct oferă o capacitat...
Presa servomotoare cu un singur punct de tip deschis Bolun reprezintă un salt revoluționar în tehnologia de formare a metalelor, combinând fiabilitatea structurală a unui cadru clasic în C cu flexibilitatea nelimitată a sistemelor moderne de servomotor. Spre deosebire de presele mecanice tradiționale care se bazează pe volante și ambreiaje, seria noastră de servo folosește un servomotor dedicat, cu cuplu mare, pentru a conduce glisiera direct, oferind un control de neegalat asupra procesului de ștanțare.
Profiluri de mișcare programabile pentru versatilitate maximă
Avantajul definitoriu al presei Bolun Servo este capacitatea sa de a personaliza mișcarea glisării. Utilizatorii pot programa cursa cu curbe specifice - cum ar fi pendul, mișcarea legăturii, viteza constantă sau pulsul - pentru a se potrivi cu diferite materiale și geometrii complexe ale pieselor. Această flexibilitate permite fluxul de metal optimizat, reducerea semnificativă a returului material și finisaje superioare ale suprafeței, făcându-l ideal pentru electronice de înaltă precizie, senzori auto și componente aerospațiale.
Productivitate sporită și longevitate a sculei
Folosind o abordare „soft-touch” în timpul fazei de formare și o cursă rapidă de revenire, Bolun Servo Press reduce la minimum zgomotul de impact și vibrațiile. Această interacțiune blândă reduce semnificativ sarcinile de șoc pe sculele scumpe, prelungind durata de viață a matriței cu până la 300% în comparație cu presele tradiționale. În plus, absența unui ambreiaj pneumatic reduce timpul de întreținere și elimină pierderile de energie asociate cu sistemele de aer comprimat.
Eficiență energetică și producție durabilă
Echipate cu un sistem avansat de management al energiei, presele noastre servo consumă cu 30% până la 50% mai puțină energie electrică decât presele mecanice convenționale. Sistemul captează energia în timpul decelerării și o reciclează pentru următoarea cursă, oferind o soluție mai ecologică pentru „Eco-Factory” modernă.
Construcție rigidă și integrare inteligentă
În ciuda electronicii sale avansate, mașina menține integritatea structurală caracteristică a lui Bolun cu un cadru din oțel de înaltă rezistență, eliberat de stres. Integrată cu un sistem de control inteligent bazat pe PLC și un HMI de înaltă rezoluție, presa acceptă „strângere de mână” fără întreruperi cu alimentatoare NC și sisteme de transfer robotizate, făcând-o piatra de temelie perfectă pentru orice linie de producție inteligentă complet automatizată.
Bolun Servo Technology: Precizie în mișcare, excelență în fiecare lovitură.
Ca China Presă de putere servo cu un singur punct de tip deschis Producători și Presă de putere servo cu un singur punct de tip deschis Furnizori, Zhejiang Bolun High-Precision Machinery Co., Ltd. este situată în Zhejiang, inima producției de precizie din China. Cu două decenii de rădăcini adânci în industria construcțiilor de mașini, compania a valorificat o acumulare profundă în industrie și progrese tehnice pentru a evolua într-o întreprindere modernă și lider în echipamente de formare de înaltă precizie. Integrăm cercetarea-dezvoltarea, proiectarea, producția, vânzările și service-ul. De la primele noastre zile de perseverență în fața provocărilor până la poziția actuală de lider în domeniile mașinilor de forjare și turnare, Bolun Machinery a stabilit un sistem de management al producției profesional, matur și eficient. Ne dedicăm oferirii clienților din întreaga lume soluții superioare de mașini-unelte industriale.
 Mai multe despre noi
BOLUN

0+
ani
Experiență în industrie

0+
Unități produse (anul precedent)

0+
Număr de angajați

0+
$
Milioane valoare anuală a producției

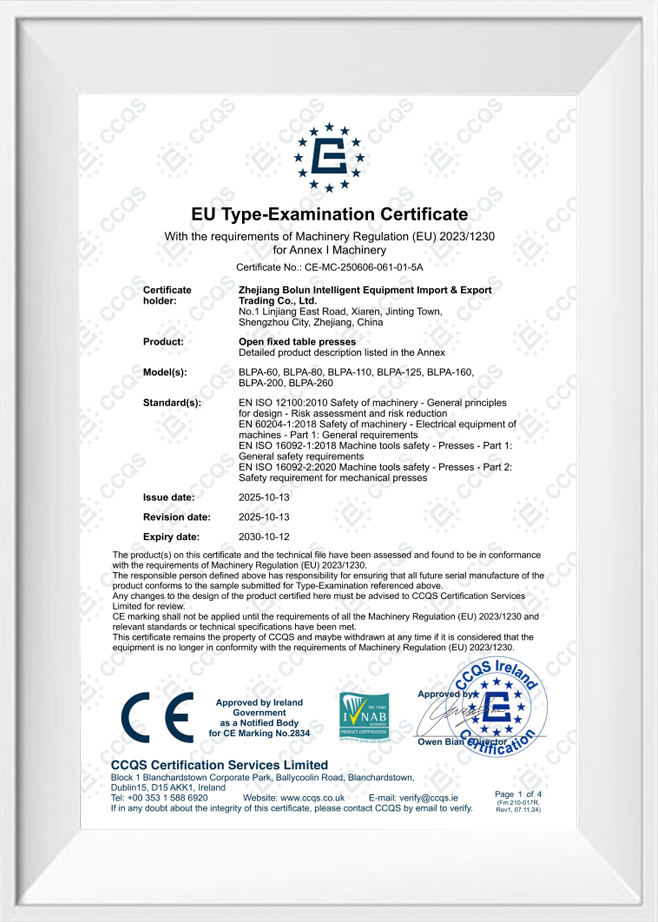
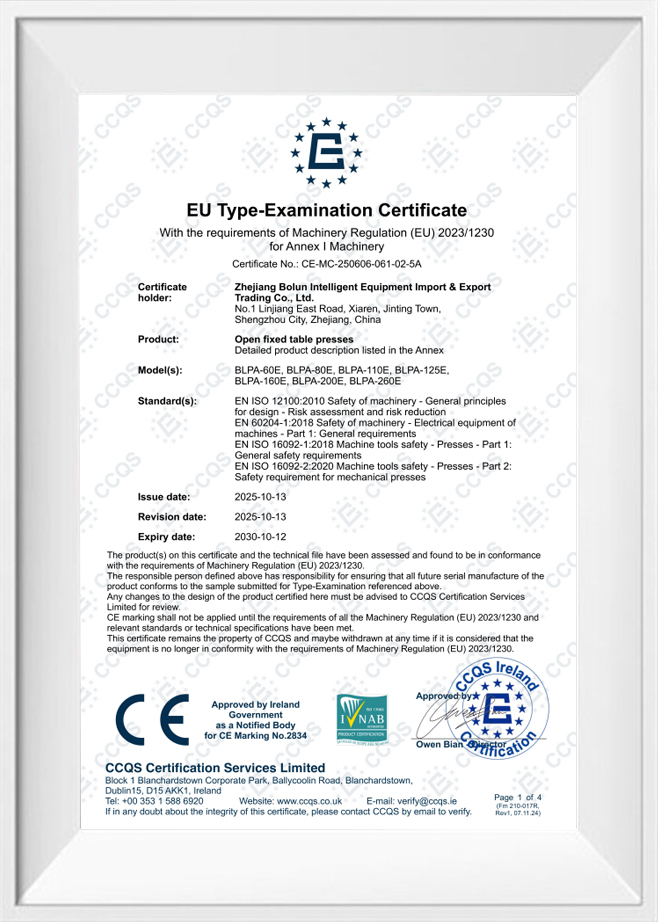
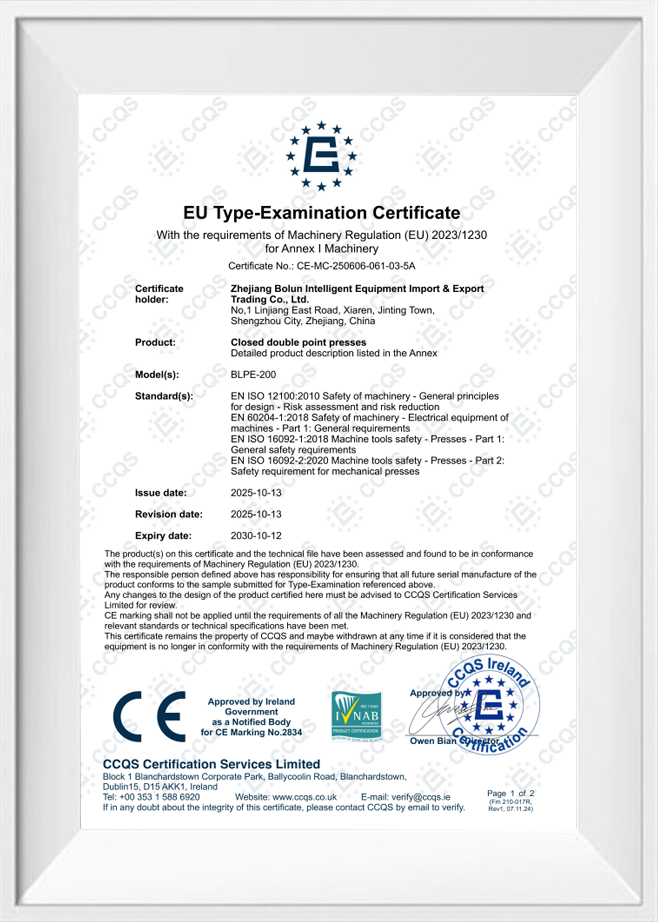
Design cu un singur punct O conexiune de unitate la centrul de glisare Design cu punct dublu Două conexiuni de antrenare răspândite pe glisier Răspunsul scurt: punct unic versus punct dublu pentru prese deschise ...
Răspunsul scurt: ce tip de cadru se potrivește cu munca ta An mașină de presare electrică de tip deschis folosește un cadru în formă de C sau un cadru care lasă trei laturi ale zonei de lucru accesibile, facilitând încărcarea matrițelor și alimentarea pieselor, în timp ce o mașină de pres...
O presă nu este o categorie de mașini. Este o familie de mașini de formare a metalelor definite de cadru, antrenare, puncte de conectare a berbecului și procesul prevăzut. De aceea, două mașini cu același tonaj se pot comporta foarte diferit pe aceeași matriță: una poate ține un panou larg plat, alta poate ajunge...
Presele mecanice tradiționale utilizează un volant fix și un arbore cotit pentru a conduce glisiera într-o mișcare armonică predeterminată. Această limitare mecanică înseamnă că viteza și lungimea cursei glisierei sunt constante pentru orice ciclu dat, oferind nicio flexibilitate pentru a se adapta la cerințele diferite ale materialelor. În schimb, an presă servo cu un singur punct de tip deschis înlocuiește sistemul tradițional de volant și ambreiaj cu un servomotor cu cuplu mare și viteză mică, cuplat direct la mecanismul de antrenare. Acest control direct permite operatorului să programeze rotația arborelui principal în timp real, personalizând eficient viteza, poziția și accelerația glisierei în orice punct în timpul deplasării sale în jos și în sus. Acest progres permite producătorilor să adapteze o singură piesă de mașină la o gamă largă de procese de formare, variind de la ștanțare de mare viteză până la ambutirea profundă a profilelor complexe.
Îndepărtând constrângerile fizice ale volantului clasic, presa poate executa curbe personalizate de decelerare și accelerație care se potrivesc cu limitele precise de deformare ale piesei de prelucrat. Această capacitate este utilă atunci când se lucrează cu materiale moderne, cum ar fi oțelurile avansate de înaltă rezistență și aliajele de aluminiu ușoare, care sunt predispuse la retur și la rupere la viteze convenționale de ștanțare. Trecerea la tehnologia servo reprezintă o schimbare fundamentală în modul în care energia cinetică este gestionată în atelierul de ștanțare, oferind operatorilor controlul asupra profilului cursei, menținând în același timp accesibilitatea structurală a designului cadrului C.
În cadrul suitei de programare a presei servo cu un singur punct de tip deschis, modul de simulare a arborelui cotit reproduce profilul clasic de mișcare sinusoidal al mașinilor mecanice convenționale. Acest mod este util pentru ștanțare standard, aplicații de matriță progresivă și producție de mare volum, unde nu sunt necesare curbe de viteză specializate. Prin rotirea motorului de antrenare la o viteză constantă printr-o rotație completă de 360 de grade, glisa atinge viteza maximă la mijlocul cursei și încetinește la zero în punctul mort inferior. Această replicare asigură compatibilitatea cu sculele existente care au fost concepute pentru prese mecanice tradiționale, oferind o bază familiară pentru operațiunile zilnice ale magazinului.
În plus, controlerul poate simula profilele de mișcare a legăturilor fără a necesita mecanisme fizice complexe de pârghie. La presele convenționale, mișcarea legăturilor este realizată printr-o rețea de tije fizice care încetinesc alunecarea lângă partea inferioară a cursei în timp ce o accelerează în timpul fazei de recuperare ascendentă. Servoacționarea realizează această modificare a vitezei doar prin ajustări electronice ale vitezei în timpul unui singur ciclu. Zhejiang Bolun High-Precision Machinery Co., Ltd. construiește interfețe de control care le permit operatorilor să configureze curba de decelerare exactă necesară pentru a se potrivi cu pragul de desen al anumitor foi de metal, reducând complexitatea mecanică și cerințele de întreținere asociate cu mașinile dedicate cu transmisie de legătură.
Modul de mișcare pendul, cunoscut și sub denumirea de modul de balansare sau jumătate de cursă, este un profil operațional unic care nu necesită ca motorul de antrenare să finalizeze o rotație completă. În schimb, servomotorul rotește arborele excentric înainte la un unghi specificat, antrenează glisa prin cursa sa de lucru și apoi inversează direcția pentru a readuce glisa în poziția de pornire superioară. Deoarece motorul basculează doar printr-un arc limitat, cursa generală a cursei este scurtată, ceea ce reduce timpii de ciclu și crește viteza de producție pentru operațiunile de formare sau decupare superficiale. Acest mod este extrem de benefic atunci când se prelucrează materiale cu bandă continuă, unde spațiul vertical complet nu este necesar, permițând viteze mari de cursă economisind în același timp energie.
Pentru formarea progresivă sau în mai multe etape a metalelor dificil de format, se utilizează modul în impulsuri sau în trepte incrementale. În această configurație, presa servo cu un singur punct de tip deschis nu apasă metalul într-o singură mișcare continuă. În schimb, toboganul coboară într-o serie de micro-trăsături, aplicând forța progresiv. Această deformare pas cu pas permite ca tensiunile interne ale materialelor să se distribuie mai uniform, reducând subțierea localizată și evitând liniile de rupere în aliajele de înaltă rezistență. Fiecare impuls poate fi programat cu perioade distincte de timp, lăsând metalul să se odihnească și să se stabilizeze între segmentele de presare pentru a obține un flux de material mai uniform.
În ambutisarea adâncă și forjarea la rece, controlul fluxului de metal în punctul mort inferior este esențial pentru menținerea grosimii uniforme a peretelui și pentru minimizarea returului. Modul de oprire inferioară permite glisierei să se oprească complet la partea inferioară a cursei pentru o durată specificată, menținând în același timp presiunea tonajului maxim. Această pauză oferă materialului suficient timp pentru a suferi deformarea plastică și a lua forma cavității matriței în mod permanent. Odată ce perioada de oprire expiră, servomotorul repornește pentru a readuce glisorul în poziția sa de pornire, rezultând piese cu precizie dimensională constantă și efort rezidual minim.
Modul de tragere cu viteză constantă ajustează dinamic viteza glisării în timpul fazei critice de formare. Sistemele de antrenare standard fac ca glisiera să accelereze continuu până la punctul de mijloc, ceea ce poate depăși limitele vitezei de tragere ale materialelor sensibile precum aluminiul sau titanul. Presa servo controlează rotația motorului pentru a se asigura că glisa menține o curbă plată și constantă a vitezei pe toată adâncimea de tragere. Odată finalizată etapa de formare, glisa accelerează rapid pe cursa de întoarcere, optimizând productivitatea fără a risca ruperea materialului sau încrețirea. Acest control permite producătorilor să execute cu succes piesele delicate pe o linie de producție standard.
Următorul tabel oferă o comparație a profilurilor de mișcare primare disponibile pe presele moderne cu un singur punct cu servomotor, detaliind parametrii lor tipici și domeniile de aplicare primare.
| Profil de mișcare | Tipul de rotație a motorului | Caracteristicile vitezei | Aplicație de formare primară | Eficiența tipică a ciclului |
|---|---|---|---|---|
| Simulare manivelă | Rotație completă de 360 de grade | Curba sinusoidală | Deblocare standard și ștanțare progresivă | Standard de referință |
| Simulare de legături | Rotație completă de 360 de grade | Viteză lentă de tragere, întoarcere rapidă | Ambutisare generală adâncă și îndoire | Ridicată datorită deșeurilor reduse |
| Modul Pendul | Leagăn parțial oscilant | Viteză variabilă în funcție de unghiul de cursă | Desen superficial, golire de mare viteză | Cel mai ridicat pentru piese cu cursă scurtă |
| Modul de pulsare | Rotirea treptei incrementale | Micro-locurile cu pauze rapide | Formarea plăcilor groase și aliaje greu de desenat | Moderat, prioritizat pentru calitate |
| Locuirea de jos | Rotire completă cu interval întrerupt | Se oprește în punctul mort inferior sub sarcină | Prevenirea returului elastic și monedarea precisă | Ajustabil în funcție de durata de repaus |
Pentru a executa aceste profile complexe de mișcare în mod repetat, construcția fizică a presei de putere servo cu un singur punct de tip deschis trebuie să se ocupe de condiții mecanice și termice variate. Inversarea servomotorului greu și a componentelor de glisare în timpul operațiunilor cu pendul sau impuls generează căldură substanțială și fluctuații dinamice ale cuplului. Sunt necesare circuite robuste de inginerie a cadrului și de răcire pentru a stabiliza motorul și temperaturile de antrenare. În plus, ghidajele liniare precise sunt integrate pentru a se asigura că verticalitatea glisierei este păstrată chiar și atunci când motorul suferă schimbări rapide de direcție la sarcină maximă.
Bolun Machinery aplică principii de proiectare structurală și componente de precizie pentru a se asigura că glisa rămâne paralelă în aceste moduri de funcționare dinamice, protejând atât mecanismul de antrenare, cât și sculele de uzura prematură. Un sistem de lubrifiere forțată continuă menține o peliculă de ulei consistentă pe toate suprafețele de alunecare, absorbind forțele de șoc asociate operațiilor cu pulsații. Această combinație de management termic, rigiditate structurală și control servo programabil asigură că utilajul rămâne o platformă stabilă și fiabilă pentru diverse cerințe de ștanțare industrială pe o durată lungă de viață.
Î: Cum ajută mișcarea de glisare programabilă a unei prese de putere servo cu un singur punct de tip deschis la minimizarea returului în materialele de înaltă rezistență?
R: Prin înlocuirea volantului tradițional cu un servomotor cu cuplu mare, mișcarea de alunecare poate fi complet personalizată. Zhejiang Bolun High-Precision Machinery Co., Ltd. programează aceste prese pentru a executa un profil inferior sau de încetinire în apropierea punctului mort inferior, permițând materialului suficient timp pentru a suferi deformare plastică și a-și fixa permanent forma.
Î: Ce măsuri sunt aplicate pe servopresele Bolun Machinery pentru a face față fluctuațiilor extreme de căldură și cuplu ale pendulului rapid sau modurilor de pulsare?
R: Funcționarea în moduri pendul sau pulsatoriu necesită decelerare rapidă a motorului și schimbări de direcție, care generează stres termic și mecanic substanțial. Modelele noastre de presă servo cu un singur punct de tip deschis încorporează circuite dedicate de răcire cu lichid pentru servomotor și un sistem automat de lubrifiere forțată de înaltă presiune pentru a disipa căldura și a proteja lagărele arborelui principal.
Î: Pot fi optimizate lungimea cursei de glisare și viteza pentru piese de ștanțare de mică adâncime pentru a crește producția orară?
R: Da, folosind modul de mișcare pendul, servomotorul se balansează doar printr-un unghi parțial programat, mai degrabă decât să completeze o rotație completă de 360 de grade. Acest lucru scurtează traseul cursei și scade timpul de ciclu, permițând producătorilor să atingă rate de producție ridicate pentru piese de mică adâncime, economisind în același timp energie în comparație cu operațiunile cu cursă completă.
Î: Cum mențin presele dvs. de putere servo paralelismul alunecării în timpul ciclurilor de încărcare asimetrice, decentrate?
R: În ciuda faptului că are doar un singur punct de conectare, glisiera este ghidată de bascule extinse, prelucrate cu precizie, în opt puncte, cu un spațiu liber excepțional de strâns. Această configurație de ghidare robustă funcționează alături de cadrul nostru rigid, în C, eliberat de stres, pentru a absorbi forțele laterale și pentru a preveni înclinarea glisierei pe toată durata cursei de formare.
Î: Zhejiang Bolun High-Precision Machinery Co., Ltd. oferă profile software dezvoltate personalizat pentru procese de formare unice, proprietare?
R: Oferim servicii complete de cercetare și dezvoltare, design și personalizare software. Echipa noastră de ingineri poate dezvolta și integra profiluri de mișcare personalizate, inclusiv curbe de tragere cu viteză constantă sau cicluri de impulsuri incrementale în mai multe etape, direct în sistemul de control al presei pentru a îndeplini specificațiile exacte ale materialelor și sculelor.
Categorii de produse
Contactați-ne

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincia Zhejiang, China
Pregătit să începeți?
Luați legătura

acum!
ZHEJIANG BOLUN
