Atunci când intenționați să produceți piese metalice medii sau mici în volume mari, metoda de formare pe care o alegeți va decide nu numai costul dvs. pe bucată, ci și consistența dimensională pe care o puteți păstra. Tehnologia de formare la rece a devenit o cale standard pentru fabricarea elementelor de fixare, bucșe, angrenaje și componente pentru automobile, deoarece utilizează materia primă mai eficient și întărește piesa fără tratament termic. Punctul cheie este că tehnologia în sine este la fel de bună ca presa care o poartă. În paragrafele de mai jos, explicăm ce implică de fapt formarea la rece, unde are sens și ce să căutați atunci când alegeți o presă de forjare la rece.
Formarea la rece este un proces de prelucrare a metalelor care deformează plastic metalul la temperatura camerei sau aproape de temperatura ambiantă folosind matrițe și poansoane. Spre deosebire de forjarea la cald, nu există nicio etapă de încălzire, astfel încât metalul își păstrează structura originală a granulelor în timp ce câștigă rezistență prin călirea prin lucru. Metoda este utilizată pentru a produce piese din sârmă, material de bare sau melci, de obicei în prese cu mai multe stații care combină operațiunile de tăiere, extrudare și deformare într-un singur ciclu.
Termenul „formare la rece” se suprapune uneori cu „forjare la rece” și „intestare la rece”, în funcție de aplicație și de regiune. În practică, formarea la rece acoperă o familie largă de procese în care piesa de prelucrat este mutată printr-o serie de unelte pentru a ajunge la o formă finală. Filul comun este că toată deformarea are loc sub temperatura de recristalizare a materialului, ceea ce oferă piesei finite o precizie dimensională mai bună și o suprafață mai netedă decât prelucrarea la cald.
Pentru un producător, atractivitatea evidentă este capacitatea de a transforma materia primă simplă în piese complexe cu deșeuri minime. Procesul poate fi automatizat pe prese speciale de formare și este deosebit de eficient pentru piese simetrice, cum ar fi știfturi, arbori, piulițe, șuruburi și mufe.
Formarea la rece este o succesiune de etape de deformare controlată. Materialul este forfecat la lungime, apoi poziționat într-o matriță unde una sau mai multe stații de scule îl modelează. Modurile de deformare de bază sunt:
Fiecare mod de deformare creează un profil de încărcare diferit. Extrudarea înainte necesită forță axială mare, în timp ce extrudarea înapoi necesită un cadru robust pentru a rezista forțelor de reacție. Deranjarea poate produce încărcări laterale bruște care pot deteriora o presă ușor construită. Prin urmare, mașina aleasă pentru formarea la rece trebuie să fie rigidă, stabilă și capabilă să furnizeze forță repetabilă pe întreaga cursă.
Nu orice metal poate fi format cu succes la rece. Materialul trebuie să aibă suficientă ductilitate pentru a se deforma fără fisurare, iar presa trebuie să fie dimensionată pentru a face față solicitării de curgere a aliajului ales. Materialele comune de formare la rece includ:
| Material | Caracteristici tipice | Considerații privind formarea la rece |
|---|---|---|
| Oțel cu conținut scăzut de carbon | Ductilitate ridicată, ușor de lucrat, finisaj bun al suprafeței | Potrivit pentru elemente de fixare de volum mare și piese mici |
| Oțel aliat | Rezistență mai mare după călirea prin muncă, duritate bună | Necesită un tonaj de presare mai mare și un design mai atent al sculelor |
| Oțel inoxidabil | Rezistent la coroziune, lucrul se întărește rapid | Este necesară o forță mai mare, uzura sculelor poate fi semnificativă |
| Cupru și alamă | Formabilitate excelentă, conductivitate electrică bună | Cerințe de forță reduse, potrivite pentru componentele electrice |
| Aluminiu | Ușoare, rezistență bună la coroziune | Necesită lubrifiere atentă și control al suprafeței |
Când comparați proprietățile materialului, rețineți că presa trebuie să ofere suficient spațiu rigid și rigiditate a cadrului pentru a preveni deformarea. O deformare a cadrului poate transforma o variație minoră a secțiunii transversale într-o piesă respinsă.
Formarea la rece poate reduce costurile de producție și poate îmbunătăți calitatea produsului în moduri în care prelucrarea sau forjarea la cald nu pot. Principalele beneficii sunt:
În practică, factorul decisiv este adesea costul total pe piesă, mai degrabă decât prețul mașinii. O investiție puțin mai mare în presa poate fi justificată rapid prin economiile de material, forță de muncă și operațiuni de finisare.
Formarea la rece nu este un răspuns universal. Funcționează cel mai bine pentru părțile care sunt aproximativ simetrice și au o complexitate moderată. Pe măsură ce raportul de deformare crește, crește forța necesară și solicitarea aplicată sculei. Câteva riscuri importante de înțeles:
Aceste riscuri sunt gestionabile atunci când începeți cu o presă care este proiectată pentru încărcături de formare la rece, mai degrabă decât cu o presă electrică de uz general care este împinsă dincolo de anvelopa sa de proiectare.
Presa este inima oricărei celule care se formează la rece. În aplicațiile de forjare la rece, o presă mecanică de tip comutator este adesea favorizată, deoarece legătura cu basculă creează o forță mai lentă și mai controlabilă lângă partea inferioară a cursei. Acest lucru permite materialului să umple complet cavitatea matriței, menținând în același timp o cursă echilibrată. De exemplu, cel Presă cu comutare versatilă de forjare la rece BLKP400 oferă o cursă echilibrată pentru aplicații care necesită atât precizie, cât și repetabilitate, fără a sacrifica puterea.
 BLKP-400 Presă cu comutare versatilă de forjare la rece cu cursă echilibrată Această presă cu comutare de 4000 kN oferă o cursă echilibrată pentru forjare la rece de precizie, cu opțiuni de cursă flexibile și o masă de lucru de 550 × 660 mm, potrivită pentru răsturnarea, monedarea și dimensionarea în configurații cu mai multe stații. Vizualizare produs →
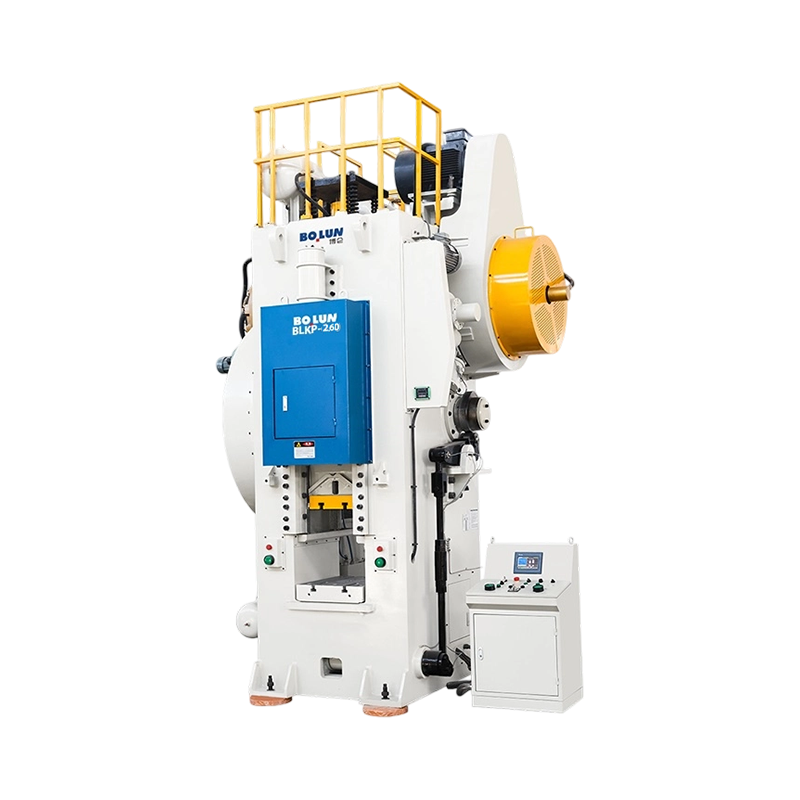
Când evaluați o mașină, începeți cu tonajul necesar. Forțele de forjare la rece pot fi de câteva ori mai mari decât o operație de ștanțare comparabilă. O presa care este evaluată numai la sarcina calculată poate eșua în momentul deformării complete, deoarece vârful de sarcină este brusc și scurt. Ai nevoie de o pernă de capacitate de rezervă. Aici un cadru robust și un mecanism de comutare bine proiectat fac o adevărată diferență. Pentru lucrări de deformare mai mare, Presă robustă de forjare la rece de înaltă deformare BLKP650 este construit pentru rapoarte mari de deformare și ajută la menținerea curbelor de forță stabile chiar și în serii de producție solicitante.
 BLKP-650 Presă cu comutare de forjare la rece, robustă, cu deformare ridicată Cu o capacitate de 6500 kN și o cursă de presiune de 8 mm, această presă este proiectată pentru deformare grea și componente de grosime, având un cadru de înaltă rigiditate și un sistem de ejector integrat pentru o producție fiabilă. Vizualizare produs →
Înțelegerea diferenței dintre o presă de forjare la rece și o presă generală vă poate scuti de o greșeală costisitoare. Dacă doriți o reîmprospătare rapidă cu privire la elementele fundamentale, puteți citi articolul nostru despre ce este o mașină de presă de forjare la rece . Acest ghid explică diferențele structurale și de unitate într-un limbaj simplu. Cu acest context, puteți pune întrebări mai bune atunci când comparați ofertele de la diferiți furnizori.
Formarea la rece este utilizată în multe sectoare. Producătorii de automobile se bazează pe acesta pentru elemente de fixare, arbori și semifabricate de știfturi. Industria electrică și electronică utilizează formarea la rece pentru terminale, conectori și prize. Aplicațiile de feronerie și construcții includ balamale, ancore și știfturi de precizie. În fiecare caz, firul comun este o nevoie de volum mare pentru o geometrie consecventă și integritate structurală.
Asigurarea calității începe cu sistemul de presă în sine. Uzura matriței modifică profilul forței în timp, de aceea este important să monitorizați sarcina și cursa la fiecare stație. Multe celule moderne de formare la rece includ sisteme optice de măsurare care verifică dimensiunile pe bază de eșantion, fără a încetini producția. Cu cât presa este mai stabilă, cu atât sculele rămân mai mult în limitele de toleranță și cu atât este mai puțin probabil să produceți resturi.
Pentru lucrări de formare la rece cu un tonaj foarte mare, presiunea asupra cadrului și matriței este severă. De aceea modele grele precum Presă de forjare la rece de rezistență industrială BLKP850 exista. Această clasă de echipamente este destinată componentelor care necesită forțe mari de deformare, menținând în același timp patul suficient de stabil pentru a menține toleranțe strânse pe un orizont lung de producție.
 BLKP-850 Presă de forjare la rece de rezistență industrială O presă de rezistență grea de 8500 kN, cu un cadru ultra-rigid și un suport îngroșat de 180 mm, menține stabilitatea la sarcini mari, ideală pentru forjarea exigentă a componentelor de automobile și mașini. Vizualizare produs →
Tehnologia de formare la rece oferă o cale clară către costuri mai mici și rezistență mai mare pentru familia de piese potrivite. Dar procesul depinde de o mașină care este construită special pentru sarcinile pe care le va vedea. Înainte de a vă stabili o specificație, verificați rigiditatea cadrului mașinii, intervalul de reglare a cursei și tonajul disponibil pentru volumul real al piesei. Dacă proiectul dvs. implică dimensiuni nestandard sau secvențe unice de deformare, un producător cu o echipă de proiectare internă poate oferi adesea o soluție personalizată. Următorul pas cel mai eficient este să trimiteți desenele pieselor dvs. unui furnizor de presă de încredere și să solicitați o analiză de fezabilitate cu calcule de forță și o ofertă de producție.


Un manager de producție intră într-o întâlnire de inginerie cu un teanc de...
Un manager de producție la o fabrică de componente metalice de dimensiuni ...
O matriță de forjare la rece își anunță rareori eșecul în avans. Într-o zi...
O fabrică de elemente de fixare din Taizhou primește o solicitare de la un...
În producția modernă, forjarea la rece este utilizată pe scară largă în indus...
Răspunsul scurt: ce tip de cadru se potrivește cu munca ta An ...
Categorii de produse
Contactați-ne

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincia Zhejiang, China
Gata să Înceapă?
Get in Touch

Acum!
ZHEJIANG BOLUN

