O fabrică de elemente de fixare din Taizhou primește o solicitare de la un furnizor auto de nivel 1: 8 milioane de șuruburi cu cap cu cap cu cap de clasa 10.9, livrate pe parcursul a paisprezece luni. Traseul de prelucrare al instalației este prea lent, pierderile de material sunt prea mari, iar proprietățile de curgere a cerealelor ale firelor tăiate nu satisfac cerințele de oboseală. O săptămână mai târziu, planta semnează comanda de scule pentru o presă de formare la rece.
Această secvență se repetă de mii de ori în întreaga industrie. Când volumele de producție cresc și raportul dintre costul materialului și forța de muncă este mare, răspunsul este formarea la rece, iar mașina care o realizează, presa de formare la rece, se dovedește a fi o familie de prese cu caracteristici mecanice foarte specifice, mai degrabă decât un singur design generic.
Pe scurt: o presă de formare la rece este o mașină de formare a metalelor care modelează materialul semifabricat sau de sârmă la temperatura camerei folosind un set de matriță și o forță de compresiune mare, iar configurația sa cea mai eficientă pentru lucrări grele este presa cu comutator, care înmulțește forța în partea de jos a cursei. Restul acestui articol explică ce înseamnă asta, care sunt variantele comune, cum să le compari și cum să dimensionezi una pentru o piesă reală.
O presă de formare la rece este o mașină de presare care aplică forță de compresie metalului la temperatura ambiantă, determinând ca materialul să curgă plastic într-o cavitate a matriței. Procesul nu produce așchii, nu necesită încălzirea piesei de prelucrat și este clasificat la forjare la rece atunci când deformarea este severă. Extrudarea, răsturnarea, monedarea și călcarea sunt toate operațiuni tipice. Termenul de presă de formare la rece este folosit în mod interschimbabil cu presă de forjare la rece în multe cataloage de echipamente.
Concluzia vine pe primul loc: dacă piesa dvs. este un șurub, o piuliță semifabricată, un rulment, un știft cu bile, un conector electric sau orice componentă simetrică realizată în volume de peste 50.000 de bucăți pe an, formarea la rece o va produce aproape întotdeauna mai rapid, cu mai puțin material și cu proprietăți mecanice mai bune decât prelucrarea. Presa este fundamentul acelei logici economice.
Trei fapte definesc cazul economic. În primul rând, randamentul materialului: forjarea la rece utilizează cu 20 până la 40% mai puțin material decât prelucrarea pentru aceeași piesă finită, deoarece metalul este deplasat mai degrabă decât îndepărtat. În al doilea rând, productivitatea: o singură presă de formare la rece produce piese cu 20 până la 200 de curse pe minut, în funcție de dimensiunea piesei și tipul mașinii. În al treilea rând, rezistența: deoarece fluxul de cereale este continuu de-a lungul conturului piesei în loc să fie tăiat, performanța la oboseală se îmbunătățește cu o marjă măsurabilă, frecvent cu 20 până la 30% în testele de oboseală în comparație cu piesele prelucrate.
Există și condiții la limită. Formarea la rece necesită ca materialul să fie suficient de ductil pentru a se deforma la temperatura camerei. Oțelurile cu carbon scăzut și mediu, oțelurile aliate pentru recoacere, oțelurile inoxidabile din seria 300, aliajele de aluminiu până la rezistență medie și aliajele de cupru domină lista practică. Materialele cu conținut ridicat de carbon sau casante nu sunt candidate. Forța de presare trebuie să fie, de asemenea, mare față de o presă de ștanțare de aceeași dimensiune, iar structura mașinii trebuie să fie în mod corespunzător rigidă. De aceea, cumpărătorul aude „presa de formare la rece” ca o categorie de echipamente dedicată în loc de o presă generică. Pentru o privire mai profundă asupra relației procesului, consultați nota noastră despre industrie ce face o mașină de presă de forjare la rece înainte de a compara modele, deoarece același producător care construiește prese de ștanțare poate construi o linie de comutare separată pentru lucru la rece.
Principiul de funcționare al unei prese mecanice de formare la rece este simplu în concept. Un volant stochează energia de rotație. Un ambreiaj conectează acea energie la un tren de viteze, iar angrenajele antrenează un mecanism care transformă rotația în mișcarea alternativă a unei glisiere. Toboganul poartă pumnul; matrița este montată pe suport sau pat. Când presa rulează, poansonul intră în cavitatea matriței și forțează semifabricatul să curgă în forma dorită.
Variabila distinctivă este mecanismul care transformă rotația în mișcare de alunecare. O presă cu manivela standard folosește un arbore cotit: glisa se mișcă mai repede la mijlocul cursei și încetinește aproape de punctul mort inferior, iar forța disponibilă crește treptat până la un maxim foarte aproape de partea inferioară. O presă cu comutare folosește un set de verigi aranjate astfel încât, pe măsură ce manivela se rotește, verigile se îndreaptă aproape în partea de jos a cursei. În acea fază finală, avantajul mecanic devine enorm: o forță relativ mică din trenul de viteze este multiplicată într-o forță foarte mare la alunecare.
Acest aranjament mecanic produce exact curba forței de care are nevoie de formare la rece. Deplasarea, extrudarea înainte și monedarea necesită toate forța de vârf în ultimii câțiva milimetri ai cursei, după ce materialul a umplut matrița și s-a întărit. Presa cu comutare oferă un tonaj mare peste porțiunea finală a cursei, menținând în același timp viteza de glisare scăzută în punctul de contact. Viteza scăzută la contact înseamnă o durată de viață mai lungă a matriței și mai mult timp pentru ca materialul să curgă în loc de rupere.
Un al doilea beneficiu este caracteristica „cursă echilibrată” pe care o menționează adesea fișele de date ale presei cu comutare. Deoarece geometria comutatorului distribuie viteza de contact și accelerația în mod uniform în zona de lucru, presa nu se lovește de semifabricat la fel de brusc ca o presa cu manivela cu același tonaj. Acest lucru reduce ciocănirea în cadru și adesea se corelează cu o mai bună consistență dimensională într-un lot.
Există și un aspect energetic. Volanul este dimensionat pentru a furniza energia de formare fără o scădere excesivă a vitezei. În funcționare continuă, motorul reaccelerează volantul între curse. Dacă motorul nu poate recupera suficientă energie în timpul disponibil, presa se blochează la un tonaj nominal sub valoarea nominală a plăcii de identificare. Acesta este motivul pentru care o linie de forjare la rece trebuie să evalueze capacitatea energetică în jouli pe cursă, nu numai tonaj, un punct la care revenim în secțiunea specificații.
Multe magazine încep cu o presă cu manivela de uz general, încearcă o operație de extrudare la rece și raportează ruperea matriței, lovirea cadrului sau forța insuficientă la sfârșitul cursei. Diferențele nu sunt subtile.
O presă cu manivela dezvoltă forța ca aproximativ sinusul unghiului manivelei. Glisiera atinge viteza maximă la mijlocul cursei și forța maximă numai cu aproximativ 15 până la 30 de grade înainte de punctul mort inferior. Energia de lucru este livrată într-o fereastră scurtă. O presă cu comutare, în schimb, folosește legăturile de îndreptare pentru a produce o forță mare în toată porțiunea inferioară a cursei, de obicei peste 40 până la 60 de grade de rotație a manivelei. Zona de formare utilizabilă este mai lungă, iar forța este disponibilă acolo unde lucrul are loc efectiv.
În practică, asta schimbă fiecare decizie de proces: proiectarea sculei poate utiliza un debit mai lent de material la presiune ridicată; matrița este încărcată mai uniform; iar presa poate suporta șocuri puternice continue la rate mai mari de cursă fără același nivel de vibrație. Tabelul de mai jos rezumă diferențele pe care un inginer de producție ar trebui să le verifice înainte de a selecta o presă pentru lucru la rece.
| Criterii | Presă cu manivela | Comutați apăsarea | Presa hidraulica |
|---|---|---|---|
| Forță aproape de punctul mort inferior | Maxim doar în ultimele 15 până la 30 de grade | Mare peste un segment mai lung de cursă inferioară | Forță maximă în orice poziție de alunecare |
| Viteza de alunecare la contactul matriței | Relativ ridicat | Scăzut și controlat | Ajustabil, de obicei scăzut |
| Frecvența accidentelor vasculare cerebrale | Ridicat (60 până la 200 spm pentru rame mici) | Mediu ridicat (30 până la 80 spm pentru rame grele) | Scăzut (5 până la 30 spm pentru lucru de formare) |
| Livrarea energiei | Volan, moderat | Volant, foarte eficient în punctul mort inferior | Debitul pompei, continuu, dar mai lent |
| Cel mai potrivit pentru | Golire, îndoire, tragere superficială | Supărare, extrudare, monedă, forjare grea la rece | Componente adânci, curse scurte, profile de forță variabilă |
Formarea la rece este o familie de procese, astfel încât familia de mașini este, de asemenea, variată. Alegerea tipului potrivit este de obicei o chestiune de viteza de producție, dimensiunea piesei și profilul forței. Cele patru configurații de mai jos acoperă majoritatea covârșitoare a instalațiilor industriale.
Presa cu comutare mecanică este implicită pentru componentele din industria auto și a elementelor de fixare: știfturi cu bile, dispozitive de reținere a arcurilor supapelor, semifabricate de angrenaje și elemente de fixare structurale. Combină viteza unei prese mecanice cu caracteristicile de forță de fund ridicate descrise mai sus. Gama de forță care acoperă majoritatea pieselor este de la 100 la 1000 de tone, cu lungimi de cursă între 50 și 200 mm. Pentru piese de volum mare, o singură presă cu comutare este remarcabil de eficientă, deoarece timpul ciclului este scurt și procesul este complet automat odată ce piesele sunt alimentate.
Presele hidraulice au un alt avantaj: nu sunt restricționate de o curbă fixă de mișcare a glisării. Viteza de alunecare și timpul de așteptare pot fi programate pe toată cursa, iar forța completă este disponibilă în orice poziție, nu numai în apropierea punctului mort inferior. Acest lucru contează pentru extrudările lungi înainte și pentru componentele cu caracteristici profunde, unde deformarea începe devreme în cursa. Pretul este viteza si eficienta energetica. Presele hidraulice rulează cu o fracțiune din cursele pe minut ale unei prese cu comutare, iar sistemul de pompare consumă energie electrică în mod continuu chiar și atunci când presa este inactivă între ciclurile de producție.
O regulă generală din practica reală a cotării: dacă piesa poate fi produsă într-o cursă de lucru de 50 mm și volumul anual depășește aproximativ 100.000 de bucăți, o presă cu comutare mecanică va oferi cel mai mic cost pe piesă. Mașinile hidraulice au sens economic atunci când dimensiunile lotului sunt mici, componenta este lungă sau sculele au nevoie de flexibilitate pentru a rula diferite matrițe la diferite niveluri de forță pe o singură mașină.
Presele servo înlocuiesc volantul și ambreiajul cu unul sau mai multe servomotoare mari conectate la trenul de transmisie. Software-ul controlează mișcarea alunecării; utilizatorul poate programa o apropiere rapidă, o apăsare lentă, o oprire în punctul mort inferior și o întoarcere rapidă. Pentru formarea la rece, servocontrolul reduce viteza la contact la aproape zero, oferind durata de viață a matriței și toleranța piesei încă un pas de îmbunătățire. Servopresele costă mai mult inițial, iar sistemul electric trebuie să facă față vârfurilor de energie atât în interiorul, cât și în afara motorului. Pentru componentele de precizie, presele servo-toggle sunt opțiunea cu cea mai înaltă performanță, iar aceeași fabrică care construiește prese mecanice standard oferă adesea o versiune servo pe întreaga sa linie de produse. Principiul de antrenare face, de asemenea, setarea matriței mai ușoară, deoarece glisorul poate fi înclinat și poziționat fără a parcurge întreaga cursă.
Pentru elemente de fixare, mașina preferată nu este deloc o presă cu o singură stație, ci o formatoare la rece cu mai multe stații, adesea numită un header la rece. Sârma este alimentată dintr-o bobină, îndreptată, tăiată la lungime, transferată prin două până la șase matrițe și răsturnată într-un șurub, șurub, piuliță semifabricată sau o formă specială într-o serie de stații. Ratele de producție ajung la câteva sute de părți pe minut pentru elementele de fixare mici. Forța de formare pe stație este mai mică decât într-o singură operațiune grea de răsturnare, astfel încât volumul anual mare poate justifica această mașină chiar și la un tonaj relativ scăzut pe stație.
Logica de selecție poate fi enunțată într-o singură propoziție: presele cu comutare cu o singură stație manipulează componente mari sau complexe; formatorii cu mai multe stații dețin lumea elementelor de fixare mici, de mare volum; presele hidraulice acoperă lucrări cu cursă lungă sau scurtă; presele servo rafinează condițiile de scule și stabilitatea procesului de toate tipurile anterioare.
Când un citat de presă aterizează pe masă, acesta afișează tonajul plăcii de identificare, cursa, rata de cursă, suprafața mesei și înălțimea de închidere. Pentru o presa de formare la rece, cumpărătorul ar trebui să verifice un al doilea set de parametri care determină dacă mașina va forma efectiv piesa zi după zi.
Tonajul plăcuței de identificare nu este un singur număr universal. Majoritatea preselor mecanice evaluează tonaj la o poziție deasupra punctului mort inferior, de obicei 5 mm pentru prese mai mici și 10 până la 13 mm pentru rame industriale mai mari, urmând convențiile comune utilizate în JIS și alte standarde de presă. Forța în apropierea punctului mort inferior este mai mare decât valoarea nominală, dar numai în cursa de lucru. Când comparați ofertele de la diferiți furnizori, solicitați curba forței: tonajul utilizabil la înălțimea de închidere a matriței contează mai mult decât maximul din punctul mort.
Operațiile de formare la rece se împart în funcție de cerința de cursă. Suturarea și baterea au nevoie de o cursă scurtă, adesea de 30 până la 60 mm, deoarece deformația este concentrată în milimetrii finali. Extrudarea înainte beneficiază de o cursă disponibilă mai mare, de la 100 la 200 mm, pentru a se adapta la lungimea piesei și la cursa poansonului. Frecvența cursei indică ciclurile continue maxime pe minut. O presă cu comutare grea, evaluată la 260 până la 400 de tone, indică de obicei 25 până la 40 spm; o presă de 60 până la 110 tone pentru componente mai mici poate rula de la 40 până la 70 spm. Verificați viteza la lungimea reală a cursei, deoarece unele specificații listează valori doar la cursa minimă.
Forța de formare la rece este continuă și severă, spre deosebire de ștanțare, unde sarcina se prăbușește pe măsură ce materialul se fracturează. Cadrul trebuie să reziste la deformare în două direcții: compresie verticală și răsturnare unghiulară sub sarcini decentrate. Presele cu cadru închis au o rigiditate natural ridicată; Presele cu cadru deschis se deflectează măsurabil și sunt recomandate numai atunci când sarcina de formare este mică sau centrată. Un standard de calitate obișnuit este deformarea unghiulară sub 1/10000 rad sub sarcina centrală nominală măsurată la fața de glisare. Dacă o fișă de date nu include această valoare, este corect să întrebați.
Ghidajele montate cu opt laturi sunt soluția obișnuită pentru presele de precizie; unele prese de comutare grele folosesc plăci de ghidare căptușite cu bronz, care sunt reglabile pentru joc. Ghidarea mai strânsă menține poansonul aliniat cu matrița la fiecare cursă și devine mai importantă atunci când piesele au zone de extrudare lungi sau necesită un poanson ejector din partea opusă. Înălțimea matriței reglabile este la fel de importantă: matrițele de formare la rece se uzează și veți dori să creșteți înălțimea de închidere pe măsură ce reluați sculele.
Energia volantului disponibilă pe cursă este, în multe cazuri, specificația care definește presa înainte de tonaj. Energia de deformare pentru o piesă forjată la rece poate fi calculată din aria de sub curba forță-deplasare. Pentru o componentă tipică de mărime medie, numărul se încadrează între 5 și 30 kJ pe cursă. Presa trebuie să furnizeze cel puțin această cantitate, cu o marjă de funcționare de aproximativ 30 la sută, iar motorul trebuie să reaccelereze volantul până la viteza maximă între curse. O metodă simplă este de a confirma trei numere: energia nominală pe cursă în kN·m, care este egală cu kJ; munca necesară din partea dvs.; și rata efectivă continuă a cursei.
Uneltele de formare la rece se pot bloca atunci când lipsește un semifabricat sau când o inserție de matriță se crapă. Protecția hidraulică la suprasarcină pe glisier oprește presa înainte ca deteriorarea să ajungă la cadru. Pe partea substructurii, trebuie specificată o forță de deformare sau ejector pentru piesa finită; o componentă formată la rece se poate lipi în matriță cu o forță echivalentă cu 10 până la 20 la sută din forța de formare, iar fără un ejector puternic etapa de extracție devine blocaj.
Presele de formare la rece sunt mașini de producție, iar cea mai bună modalitate de a înțelege dacă se potrivește planificarea este să se uite la piesele care sunt realizate pe ele. Numitorul comun este forma prin curgere de plastic: forma exterioară este determinată de cavitatea matriței, interiorul de poanson.
Automobilele și vehiculele comerciale sunt cei mai mari consumatori. Șuruburile cu bile, capete de tirant, dispozitive de fixare a arcului supapelor, dispozitive de fixare a butucului roții, componente ale centurii de siguranță, piste de rulmenți, semifabricate ale angrenajului și multe dintre elementele de fixare de înaltă rezistență dintr-un compartiment motor sunt forjate la rece. Motivul nu sunt doar materialele; este oboseala. Un știft cu bile forjat la rece cu flux continuu de cereale cedează mai rar sub încărcare ciclică decât unul prelucrat din aceeași calitate.
Industria electronică și electrică apare mai recent în listă. Conectorii terminalelor bateriei, barele colectoare, contactele prize, miezurile releelor și semifabricatele angrenajului pinionului pentru mecanismele de blocare sunt realizate pe prese cu comutator sau prese hidraulice. Aplicația de formare a carcasei bateriei este o variantă specifică: carcasele cilindrice pentru carcasele bateriilor sunt trase și călcate pe prese de mare tonaj, cu diferențele de precizie vizibile în uniformitatea grosimii peretelui.
Elementele de fixare rămân segmentul cel mai vizibil. Șuruburi de la M4 la M36, șuruburi cu cap cu cap cu cap, piulițe hexagonale, piulițe cu flanșă, nituri, șuruburi pentru lemn și plastic și piesele filetate personalizate sunt formate în colectoare cu mai multe stații pentru dimensiuni mici și pe prese cu comutare unică pentru dimensiuni mai mari decât cele standard. Tabelul de mai jos enumeră ferestrele de forță tipice pe care le întâlnește un magazin atunci când citează componente formate la rece.
| Categoria piesei | Material tipic | Aprox. interval de forță (tone) | Tipul de mașină tipic |
|---|---|---|---|
| Elemente de fixare mici de la M4 la M10 | 1022, 10B21, 304 | 10 până la 60 | Antet cu mai multe stații |
| Șuruburi și piulițe M12 până la M24 | 1035, 1045, 4140 | 60 până la 250 | Comutare sau antet |
| Știfturi cu bile și piese de direcție | SAE 1541, 4140 | 100 până la 400 | Comutați apăsarea |
| Curse de rulmenți și semifabricate ale angrenajului | 52100, 8620 | 200 până la 600 | Comutați apăsarea |
| Carcasă baterie, tuburi cu pereți groși | Aluminiu, bandă de oțel | 250 până la 800 | Cadru închis hidraulic sau comutator |
Niciun producător nu va selecta o presă doar dintr-un tabel, dar o primă estimare menține conversația sinceră. Punctul de plecare este modelul supărător. Pentru o operație simplă de răsturnare, forța necesară este aproximativ aria capului finit înmulțită cu efortul de curgere a materialului la sfârșitul deformării, înmulțit cu un factor care ține cont de frecare și formă. Coeficientul este de obicei între doi și patru pentru lucrul la rece.
Iată un exemplu dintr-un citat real. Un client formează un cap hexagonal cu o lățime transversală de 20 mm pe un semifabricat de 12 mm diametru din oțel AISI 1045, recoapt. Aria hexagonului este de aproximativ 346 mm². Tensiunea de curgere de 1045 după lucru moderat la rece este de aproximativ 800 MPa. Un coeficient conservator de 2,5 dă o forță de formare de 346 mm² înmulțită cu 800 MPa înmulțită cu 2,5, ceea ce este egal cu aproximativ 690 kN. Adică 70 de tone în punctul mort inferior. Adăugând o marjă de siguranță de 30% și luând în considerare frecarea matriței, dimensiunea recomandată a presei este de 100 până la 110 de tone. O presă cu cadru deschis de 110 tone este o alegere confortabilă; o presă de 60 de tone ar prezenta performanțe marginale.
Extrudarea înainte este estimată diferit. Forța depinde de raportul de reducere. O bară cu diametrul de 25 mm extrudată la 18 mm oferă o reducere a ariei de aproximativ 48 la sută. Deformarea echivalentă este calculată din raportul suprafeței, iar pentru oțelul cu carbon mediu presiunea la poanson, inclusiv frecarea, se încadrează între 1200 și 1800 MPa. Înmulțirea presiunii de perforare cu aria secțiunii transversale inițiale de 491 mm² dă 590 până la 880 kN sau 60 până la 90 de tone. Cu marjă, o mașină de 130 până la 160 de tone este o primă selecție rezonabilă. Dacă extrudarea este lungă, lungimea cursei și puterea nominală trebuie verificate separat.
Piesele de cea mai mare precizie adaugă o a doua constrângere. Când toleranța piesei este sub 0,05 mm, rigiditatea presei, ghidarea glisării și stabilitatea temperaturii mașinii devin mai relevante decât calculul tonajului. Un cadru închis cu deformare redusă cu ghidare pe opt laturi costă mai mult, dar păstrează toleranța mult mai mult pe durata de viață a sculei.
O regulă practică pentru citare este să urmați această secvență:
Dacă tonajul rezultat ajunge la 20% din evaluarea unui model de presă, treceți la următorul model. O presă de formare la rece care este împinsă la 95% din capacitatea sa utilizabilă va pierde marja de energie, iar problemele de blocare vor apărea în căldura producției de după-amiază.
Până când specificațiile presei sunt clare, rămâne întrebarea cine o construiește și în ce configurație. Următoarele puncte provin din compararea mai multor cotații și din problemele care apar după instalare.
Pentru orice sarcină de formare la rece de peste 100 de tone, preferați o structură cu cadru închis atunci când bugetul o permite. Cadrele închise sunt stabile dimensional sub sarcini laterale și permit o precizie mai mare în timp. Dacă este necesar un cadru deschis pentru accesibilitatea sculelor, verificați dacă cadrul este detensionat și că patul și glisa sunt prelucrate în același timp pentru a păstra referința de aliniere. Întrebați dacă furnizorul vinde același design de cadru într-o versiune standard de ștanțare și o versiune de forjare la rece; diferența constă adesea într-un ghidaj de alunecare mai lung, gibs mai grei și un pat întărit.
Formarea la rece pune un șoc puternic asupra unității. Un ambreiaj umed cu mai multe plăci generează mai multă capacitate de căldură și este alegerea obișnuită pentru sarcina continuă ridicată; un ambreiaj uscat este acceptabil pentru prese mai mici și tiraje scurte. Confirmați că presa poate produce un tonaj nominal continuu la rata de cursă pe care intenționați să o rulați, nu numai în testele cu o singură cursă.
Cumpărătorii de presă moderne se așteaptă la un controler logic programabil cu un ecran tactil color, stocare pentru parametrii de setare a matriței și un monitor de sarcină care înregistrează tonaj real la fiecare cursă. Monitorul de sarcină nu este un lux: protejează unealta și îi spune operatorului când matrița este purtată. De asemenea, confirmați că controlerul acceptă tipul de sistem de alimentare, indiferent dacă este un alimentator de bobine, un alimentator de bare, un sistem de transfer sau o celulă robotizată de preluare și plasare și că furnizorul poate integra interfața de automatizare în timpul punerii în funcțiune.
Timpul de nefuncţionare prin formare la rece este dominat de schimbările matriţei. Un sistem de schimbare rapidă a matrițelor, un set de ejector bine proiectat și un pat de presare cu suficiente fante în T reduc timpul de instalare cu o marjă semnificativă. Dacă piesa este produsă cu ulei sau cu un lubrifiant solubil în apă, presa trebuie să aibă orificiul de scurgere, rezervor și conexiunea opțională de extracție a ceață necesare pentru un aspect curat al celulei.
Pentru o mașină care va funcționa în două schimburi timp de mulți ani, furnizorul contează la fel de mult ca și specificația. Căutați un producător cu producție integrată: cadrul casei de turnare, prelucrare, linii de asamblare și o echipă de service care răspunde întrebărilor tehnice în timpul prevânzării. O verificare utilă la fața locului este dacă furnizorul controlează prelucrarea de precizie a glisierei și a patului pe aceleași mașini-unelte, deoarece aceasta determină toleranțele de paralelism care durează pe durata de viață a presei. Un furnizor competent își va documenta, de asemenea, sistemul de management al producției și certificările de calitate, așa că solicitați atât certificatul, cât și cel mai recent raport de audit în timpul negocierilor.
Presele de formare la rece funcționează greu, iar diferența dintre mașinile bine întreținute și cele neglijate apare în durata de viață a matriței și consistența pieselor în decurs de șase luni.
Verificările zilnice se referă la sistemul de lubrifiere: nivelul uleiului, presiunea de circulație și starea filtrului. Legăturile basculante suportă presiuni extrem de mari ale știfturilor, iar o întrerupere a lubrifierii de câteva minute poate zgâria definitiv suprafețele știfturilor. Un calendar practic de întreținere arată astfel:
Cea mai frecventă defecțiune în formarea la rece nu este ruperea cadrului, ci deriva termică. Serii lungi de producție generează căldură în rulmenții cu bascule, ceea ce extinde cadrul și modifică înălțimea de închidere. Mașinile concepute pentru lucrul la rece continuu compensează cu un flux automat de lubrifiere care, de asemenea, duce căldura, iar sistemul de control monitorizează temperatura cadrului. Discutați stabilitatea termică cu producătorul înainte de cumpărare, mai ales dacă podeaua magazinului nu este controlată la temperatură.
Siguranța face parte din funcționare: comenzile anti-repetare cu două mâini, o perdea luminoasă sau o protecție fixă și un blocaj mecanic al frânei sunt cerințe de bază. Matrițele de formare la rece ejectează materialul la viteză mare, iar chiplees nu înseamnă fără așchii; protejarea împotriva bucăților de sârmă sau a aburii de lubrifiant care zboară aparține aceluiași concept de siguranță ca și toboganul în sine.
Primul răspuns la întrebarea privind costurile este: presele de formare la rece costă mai mult, pentru același tonaj nominal, decât presele de ștanțare obișnuite, deoarece cadrul, ghidajul și antrenarea sunt mai grele. Al doilea răspuns este că economia este de obicei decisă de material și viteză, nu de prețul presei.
O presă tipică de formare la rece cu toggle de tonaj mediu în intervalul de 160 până la 400 de tone necesită o cheltuială inițială de capital de aceeași comandă ca și alte prese industriale din acea clasă, iar calculul rambursării ar trebui să includă scule, instalare, instruire și primul set de piese de schimb. Costul de funcționare pe piesă, totuși, scade dramatic odată cu volumul, deoarece utilizarea materialului crește de la 40 la 60 la sută la prelucrare la 75 la 95 la sută la formarea la rece.
Un model simplu: o piesă prelucrată pierde 50% din stocul de bară de pornire sub formă de așchii. Dacă oțelul costă o parte semnificativă din prețul de vânzare, iar fabrica produce 500.000 de bucăți pe an, doar materialul recuperat poate justifica diferența de presă în termen de doi ani, înainte de a număra timpul ciclului. În realitate, decizia include și montarea presei în linia de producție existentă. Prin urmare, o analiză responsabilă a costurilor se bazează întotdeauna pe partea specifică, mai degrabă decât pe o declarație generală.
Bugetul de capital și planificarea spațiului ar trebui să ia în considerare, de asemenea, echipamentul de alimentare: leagăn de bobine, dispozitiv de îndreptat, furaj, transportor de deșeuri și un sistem de manipulare a pieselor. Aceste sisteme periferice reprezintă adesea 20 până la 35 la sută din investiția în presă și sunt invizibile în etapa de cotare. Cumpărătorii care sar peste acest pas ajung să aibă o presă care rulează un singur schimb, deoarece operatorii nu o pot menține alimentată.
O modalitate practică de a fundamenta discuția este să priviți o familie de produse reală construită special pentru forjare la rece. Bolun High-Precision Machinery produce seria BLKP de prese electrice de tip comutator de forjare la rece, care acoperă capacități nominale de 260, 400, 650 și 850 de tone. Seria este un exemplu direct al priorităților de proiectare descrise mai sus: o acționare cu comutator pentru o forță de deformare mare, o cursă echilibrată pentru mișcare controlată a glisării și construcție de cadru robust pentru funcționare industrială continuă.
BLKP260 este modelul de intrare în gama grea. Este poziționat pentru lucrări supărătoare și de mică extrudare, unde precizia sa agilă și stabilitatea sistemului de comutare permit un control dimensional strâns asupra componentelor cu volum mare. Instalațiile care produc semifabricate medii de fixare, piste mici de rulment și piese de conectare electrică încep de obicei linia de forjare la rece cu această capacitate.
 BLKP-260 Presă agilă de forjare la rece de precizie Această presă cu comutare de 2600 kN se potrivește formării cu precizie de mare viteză a pieselor mici. Viteza sa redusă de alunecare în apropierea centrului mort inferior suportă deformarea controlată, ideală pentru lucrările de răsturnare și de mică extrudare descrise aici. Vizualizare produs →
BLKP400 adaugă o cursă echilibrată, care contează atunci când materialul trebuie să treacă printr-o cavitate mai lungă a matriței: forța de alunecare rămâne pe piesă prin zona de formare completă, astfel încât matrița se umple complet fără a crăpa colțurile. Este o alegere obișnuită pentru știfturile cu bile, capete de tiranți și componentele de frână și direcție auto.
 BLKP-400 Presă cu comutare de forjare la rece cu cursă echilibrată Cu o capacitate de 4000 kN și un mecanism de articulație, acest model îmbunătățește fluxul de material pentru răsturnare, monedare și dimensionare. Cursa sa echilibrată ajută la umplerea completă a cavităților mai lungi ale matriței, un avantaj cheie pentru știfturile cu bile și componentele de direcție. Vizualizare produs →
La capătul superior, BLKP650 și BLKP850 sunt mașini industriale pentru extrudate mari, semifabricate grele de angrenaje și piese formate cu pereți groși. Capacitatea mare de deformare și cadrul întărit absorb sarcinile repetate ale reducerilor mari de secțiune transversală la viteze continue de cursă. Seria completă BLKP este documentată pe paginile produselor Bolun, iar echipa de inginerie de vânzări poate mapa piesa dumneavoastră specifică la un model după ce a examinat desenul.
 BLKP-650 Presă de forjare la rece de înaltă deformare Această mașină de 6500 kN se ocupă de compresie grea și forjare la rece profundă cu o cursă de presiune de 8 mm și ejector integrat. Cadrul său ranforsat și sistemul de siguranță de detectare a încărcăturii se potrivesc extrudărilor mari și pieselor cu pereți groși în operațiunile industriale. Vizualizare produs →
Contextul lui Bolun susține afirmația: compania a produs echipamente de formare a metalelor de peste două decenii, operează un lanț de producție complet, de la proiectare și prelucrarea componentelor de bază până la asamblarea finală și menține un catalog larg de prese de tip deschis, de tip închis și de tip special. Acel catalog complet, disponibil pe site-ul companiei, contează pentru un cumpărător deoarece aceeași fabrică poate furniza nu doar presa de forjare la rece, ci și presele de ștanțare și presele servo pentru operațiunile adiacente din aceeași fabrică.
Presa de formare la rece nu este o mașină de nișă; este cel mai economic proces de producție pentru o listă largă de componente ale căror forme sunt simetrice, ale căror volume sunt mari și ale căror materiale sunt suficient de ductile. Miezul tehnic este mecanismul de comutare: plasează tonajul exact acolo unde are loc lucrarea de formare, protejează matrițele prin încetinirea glisării la contact și oferă proiectantului sculei o fereastră de forță previzibilă. Procesul de selecție începe cu o estimare a forței, trece la o comparație transparentă a definițiilor tonajului, cursei, rigidității, energiei și ghidajului și se termină cu un parteneriat cu un producător al cărui sistem de producție și calitate ați verificat-o.
Seria Bolun BLKP arată cum arată o presă modernă de formare la rece cu comutare în gama de 260 până la 850 de tone, iar catalogul mai larg al companiei acoperă mașinile de ștanțare, servo și de ambutisare adâncă care înconjoară de obicei o celulă de formare la rece. Când sosește un desen al piesei și volumul justifică procesul, următorul pas cel mai practic este trimiterea la fabrică a desenului și a condițiilor de operare pentru o analiză a timpului de ciclu și a tonajului. Așa se face că o achiziție de presă devine o decizie de producție, iar o decizie de producție devine o poziție de cost competitivă.


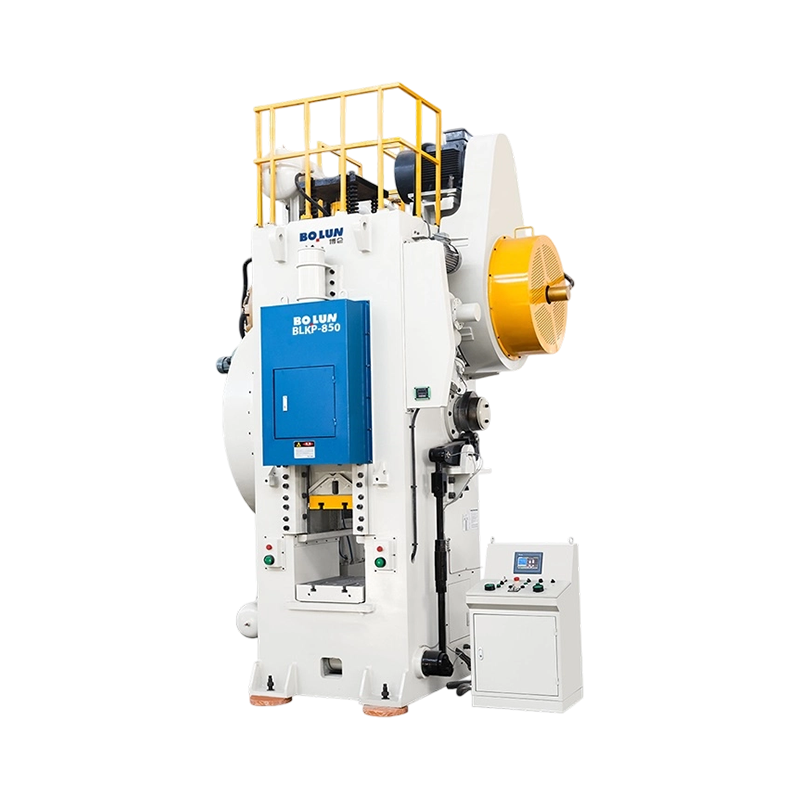
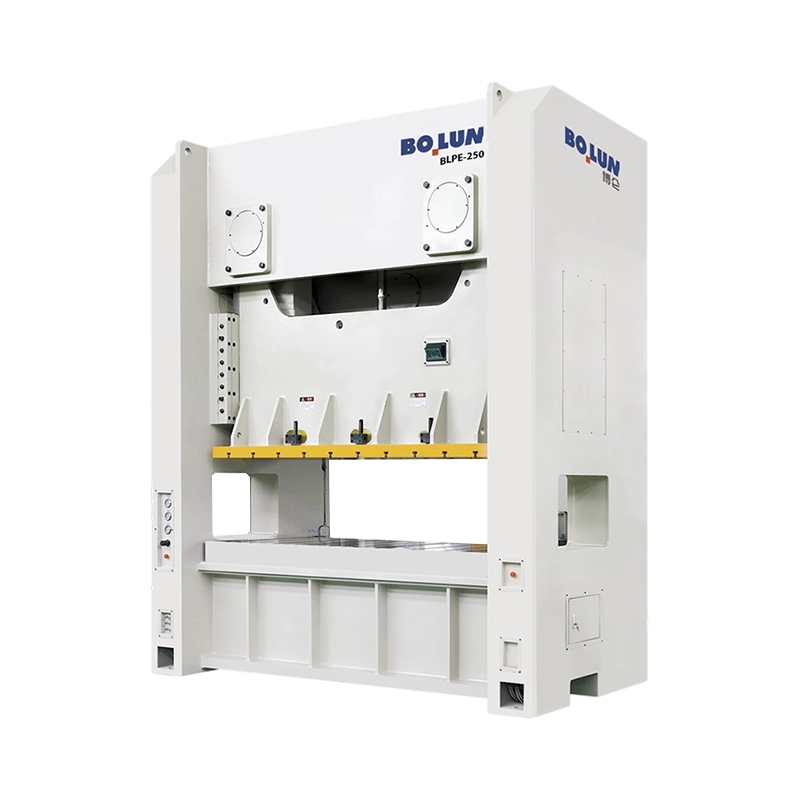
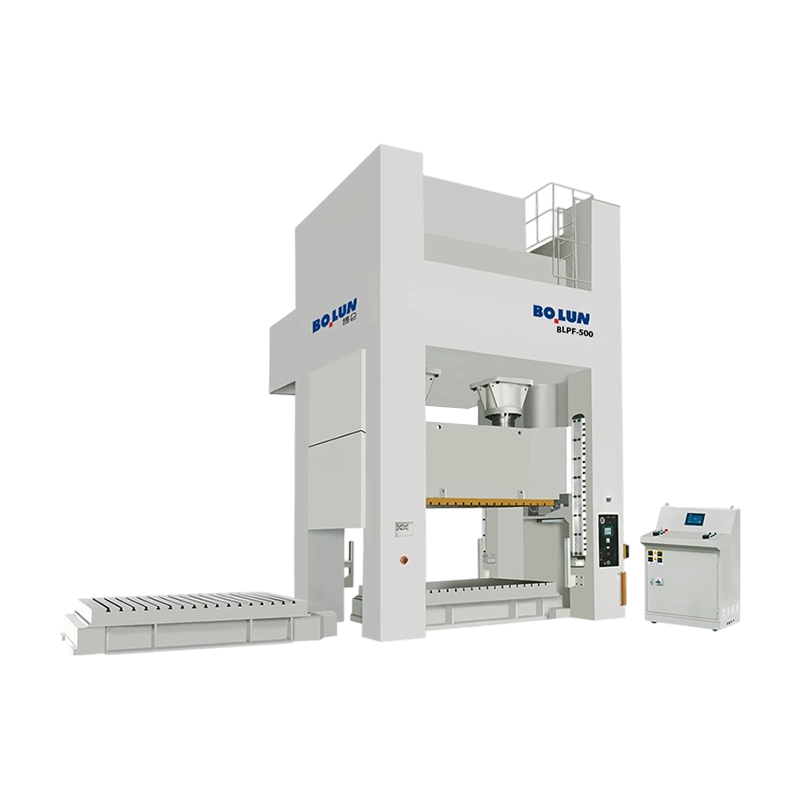
Atunci când intenționați să produceți piese metalice medii sau mici în vol...
Un manager de producție la o fabrică de componente metalice de dimensiuni ...
Un inginer de scule citează un nou program de suport și specifică o presă ...
Un cumpărător care compară o presă deschisă de 45 de tone cu o linie de su...
Începeți cu decizia de cumpărare, nu cu definițiile Un inginer de ac...
Design cu un singur punct O conexiune de u...
Categorii de produse
Contactați-ne

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincia Zhejiang, China
Gata să Înceapă?
Get in Touch

Acum!
ZHEJIANG BOLUN

