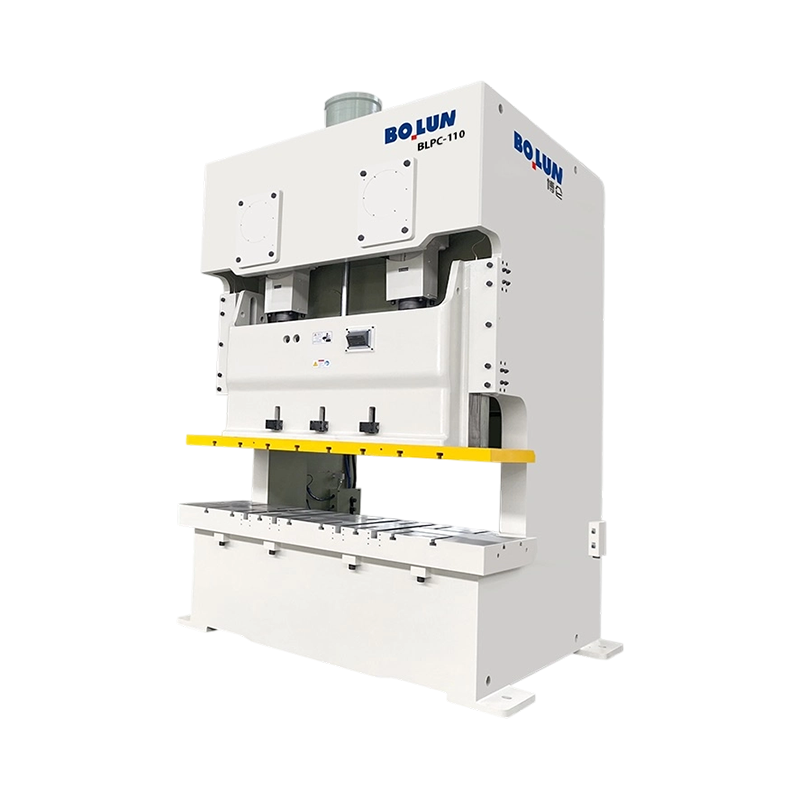


Presa de putere cu două puncte de tip deschis BLPC-110 cu agilitate de înaltă eficiență este cel mai agil m...
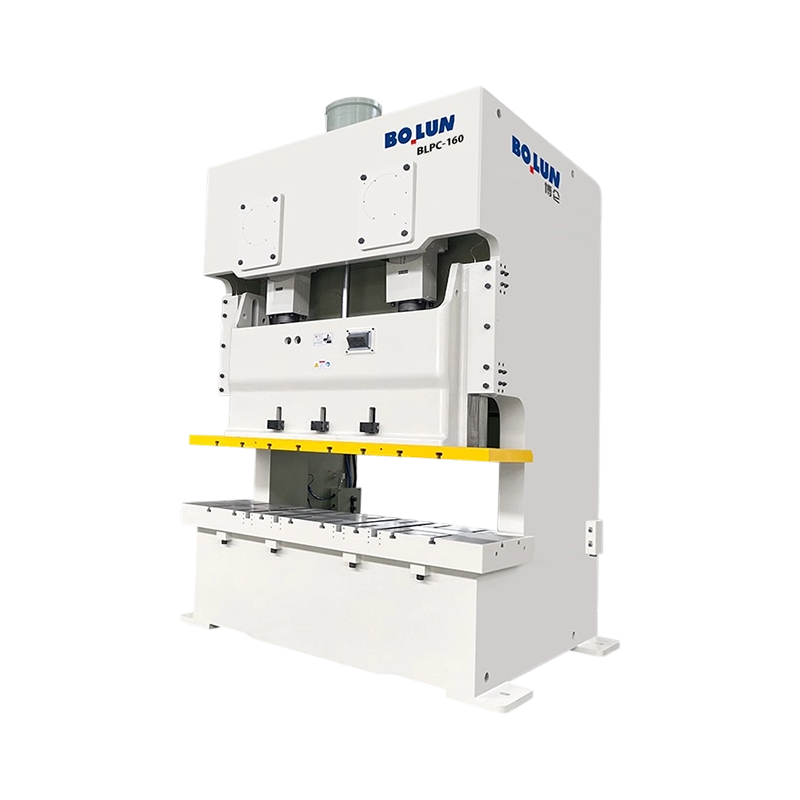
Presa de putere BLPC-160 Versatilă, stabilă, de precizie, tip deschis, cu două puncte, oferă o capacitate n...
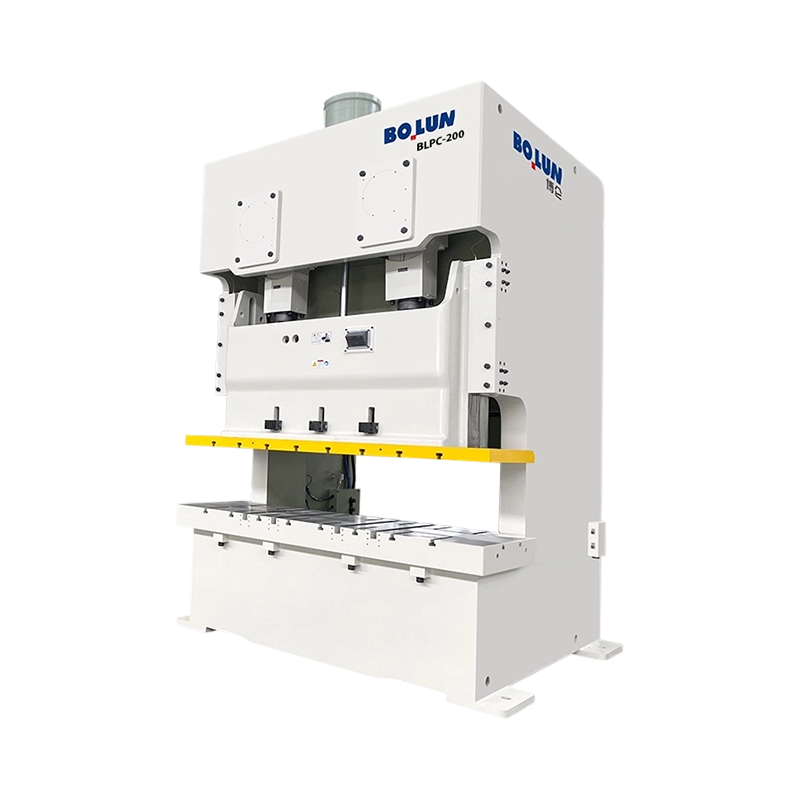
BLPC-200 Extra-Wide Bed High-Rigidity Open-Type Double-Point Power Press este o centrală puternică pentru f...
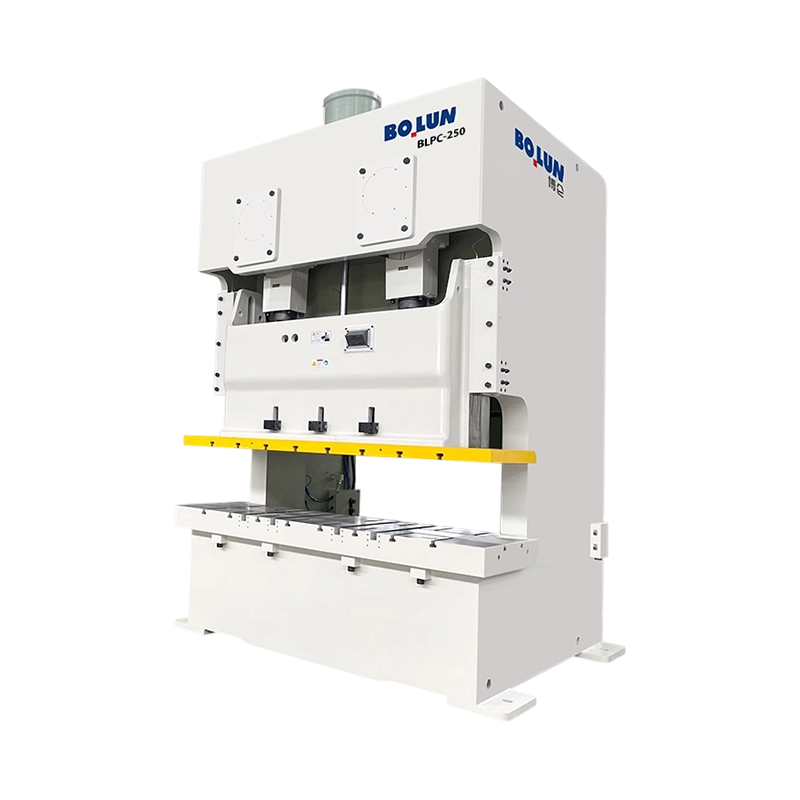
BLPC-250 Presă de putere robustă, de tip deschis, cu două puncte, care oferă o forță formidabilă de 2500 kN...
Seria de rezistență grea a Bolun, care include modelele BLPC și BLPE, reprezintă soluția supremă pentru medii de ștanțare de înaltă precizie și de mare tonaj. Proiectate pentru durabilitate și integrare digitală, aceste mașini sunt proiectate pentru a excela acolo unde echipamentul standard eșuează.
Seria BLPC: Presă de precizie cu două puncte de înaltă performanță
Seria BLPC este proiectată special pentru aplicații cu mese late și instrumente complexe cu mai multe stații.
Încărcare superioară anti-excentrică: Folosind un mecanism de antrenare în două puncte, seria BLPC oferă o rezistență excepțională la sarcini excentrice (decentrate). Acest lucru asigură că glisiera rămâne perfect orizontală chiar și atunci când se utilizează matrițe progresive largi sau neechilibrate, reducând semnificativ uzura sculei și asigurând o calitate constantă a pieselor pe întreaga zonă a suportului.
Versatilitate la scară largă: suprafața extinsă a patului este optimizată pentru panouri auto mari și carcase de aparate, permițând geometrii mai complexe ale pieselor și procese de ștanțare integrate într-o singură configurație.
Amortizarea vibrațiilor: Arhitectura sa robustă în două puncte atenuează în mod natural vibrațiile armonice, protejând componentele delicate ale matriței și asigurând un mediu de producție stabil și cu zgomot redus.
Seria BLPE: Presă de precizie ultra-rigidă de tip închis (cadru H).
Seria BLPE este „Standardul de aur” pentru tăierea greutății și formarea de precizie, unde este obligatorie deformarea zero.
Design „Zero-Deflection” al cadru în H: Structura cadru în H simetrică, de tip închis, elimină practic „deschiderea unghiulară” comună la presele cu spate deschis. Acest lucru asigură o aliniere verticală perfectă între poanson și matriță, ceea ce este critic atunci când se prelucrează aliaje de înaltă rezistență sau materiale groase care depășesc 3,2 mm.
Repetabilitate la nivel de microni: Fundația ultra-rigidă oferă stabilitatea necesară pentru liniile automate de mare viteză, menținând precizia extremă chiar și sub tonaj maxim.
Fiabilitate pe termen lung: Conceput pentru decupare grele și ambutisare adâncă, seria BLPE gestionează cu ușurință sarcinile de impact masiv, ceea ce o face alegerea preferată pentru producția de înaltă frecvență în 3 schimburi.
Excelență în inginerie și automatizare
Ambele serii sunt echipate cu arbori cotiți din oțel aliat forjat 42CrMo și bucșe din bronz cu staniu CuSn12 pentru o durată de viață maximă. Integrate cu controale inteligente bazate pe PLC, acestea oferă „Handshaking” fără întreruperi cu servoalimentatoare NC și sisteme robotizate, oferind o soluție completă „Smart Factory” pentru producătorii moderni.
Ca China Presă de putere cu două puncte de tip deschis Producători și Presă de putere cu două puncte de tip deschis Furnizori, Zhejiang Bolun High-Precision Machinery Co., Ltd. este situată în Zhejiang, inima producției de precizie din China. Cu două decenii de rădăcini adânci în industria construcțiilor de mașini, compania a valorificat o acumulare profundă în industrie și progrese tehnice pentru a evolua într-o întreprindere modernă și lider în echipamente de formare de înaltă precizie. Integrăm cercetarea-dezvoltarea, proiectarea, producția, vânzările și service-ul. De la primele noastre zile de perseverență în fața provocărilor până la poziția actuală de lider în domeniile mașinilor de forjare și turnare, Bolun Machinery a stabilit un sistem de management al producției profesional, matur și eficient. Ne dedicăm oferirii clienților din întreaga lume soluții superioare de mașini-unelte industriale.
 Mai multe despre noi
BOLUN

0+
ani
Experiență în industrie

0+
Unități produse (anul precedent)

0+
Număr de angajați

0+
$
Milioane valoare anuală a producției

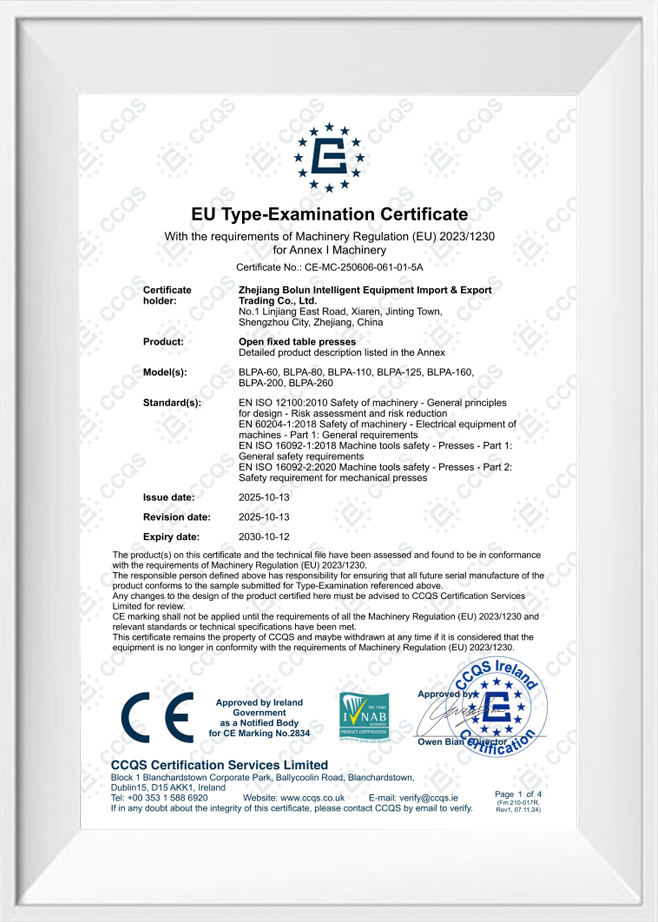
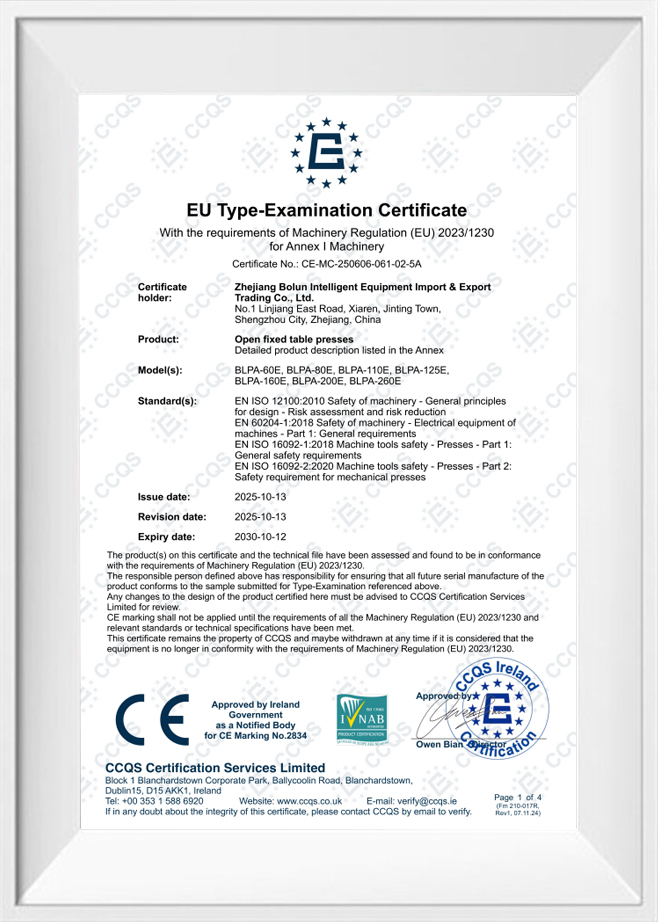
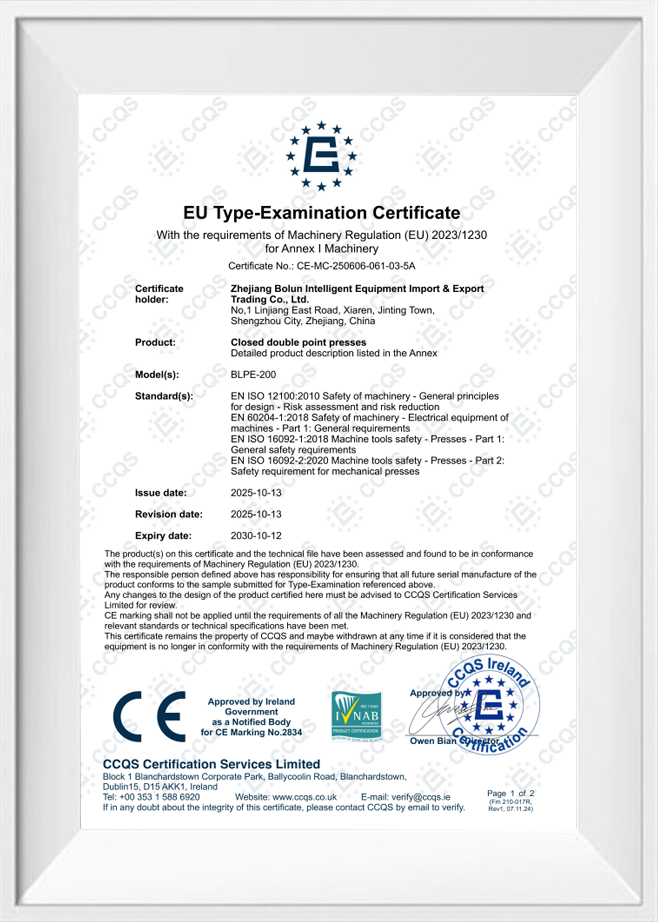
Design cu un singur punct O conexiune de unitate la centrul de glisare Design cu punct dublu Două conexiuni de antrenare răspândite pe glisier Răspunsul scurt: punct unic versus punct dublu pentru prese deschise ...
Răspunsul scurt: ce tip de cadru se potrivește cu munca ta An mașină de presare electrică de tip deschis folosește un cadru în formă de C sau un cadru care lasă trei laturi ale zonei de lucru accesibile, facilitând încărcarea matrițelor și alimentarea pieselor, în timp ce o mașină de pres...
O presă nu este o categorie de mașini. Este o familie de mașini de formare a metalelor definite de cadru, antrenare, puncte de conectare a berbecului și procesul prevăzut. De aceea, două mașini cu același tonaj se pot comporta foarte diferit pe aceeași matriță: una poate ține un panou larg plat, alta poate ajunge...
An presă electrică cu două puncte de tip deschis distribuie forța în două puncte distincte de conectare pe glisier, permițând suprafețe mai largi ale patului și rezistență crescută la încărcarea decentrată. Mișcarea acestei mașini este reglată de o unitate pneumatică de ambreiaj și frână de mare capacitate. Când presa funcționează, aerul comprimat este direcționat în pistonul ambreiajului, care cuplează arborele de antrenare cu volantul. Simultan, presiunea aerului învinge forța arcurilor mecanice grele pentru a elibera frâna. Atunci când este emisă o comandă de oprire, fie manual, fie prin intermediul senzorilor automati, sistemul de control trebuie să elibereze imediat aerul sub presiune. Această acțiune permite arcurilor mecanice să forțeze plăcile de frână împreună, oprind mișcarea glisierei. Timpul de răspuns fizic depinde direct de viteza supapei pneumatice de evacuare și de masa ansamblului de glisare cu două puncte. Deoarece glisa într-o presa cu două puncte este mai lată și mai grea decât într-o presa cu un singur punct, gestionarea forțelor inerțiale în timpul secvențelor de oprire necesită dimensionarea structurată a pasajului de aer și calibrarea precisă a arcului pentru a asigura că glisa se oprește în limitele specificate.
Sincronizarea între eliberarea ambreiajului și cuplarea frânei este critică. Dacă există o suprapunere în care ambele sisteme sunt parțial cuplate, plăcile de frecare vor experimenta stres termic ridicat și uzură rapidă. În schimb, dacă există un spațiu în care niciunul dintre sisteme nu este cuplat, glisiera se poate deplasa sub propria greutate, mai ales când transportați unelte grele. Principiile moderne de design rezolvă această problemă prin utilizarea unei unități combinate ambreiaj-frână, care utilizează un singur piston pentru a preveni fizic cuplarea simultană. Această configurație garantează că, pe măsură ce presiunea aerului scade, trecerea de la conducere la frânare are loc mecanic și previzibil, minimizând timpul necesar pentru a iniția decelerația în timpul opririlor de siguranță.
În timpul unei situații de oprire de urgență, fiecare milisecundă determină distanța totală pe care o parcurge toboganul înainte de a se opri complet. Calea semnalului începe atunci când un operator apasă butonul de urgență sau când o cortină luminoasă de siguranță este întreruptă. Acest semnal electric se deplasează direct la un PLC de siguranță cu două canale, care procesează intrarea într-o fereastră mică, de obicei sub cincisprezece milisecunde. Odată procesat, controlerul întrerupe alimentarea electrovalvelor duble de siguranță. Aceste supape redundante sunt proiectate pentru a evacua aerul comprimat din camera ambreiaj-frână. Eliberarea fizică a presiunii aerului și cuplarea ulterioară a plăcilor de frână cu frecare reprezintă porțiunea de întârziere mecanică a ciclului de răspuns. Pentru o presa de putere cu două puncte de tip deschis, care funcționează sub sarcină normală, timpul total scurs de la semnalul inițial până la încetarea completă a mișcării glisierei variază în general între o sută și două sute cincizeci de milisecunde. Zhejiang Bolun High-Precision Machinery Co., Ltd. analizează acești parametri de secvență în timpul fazelor de testare pentru a se asigura că distanța de frânare îndeplinește regulile internaționale pentru mașini-unelte.
Viteza alunecării în momentul semnalului de oprire influențează și timpul general de oprire. La viteze de funcționare mai mari, energia cinetică de rotație a arborelui cotit și impulsul vertical al glisierei sunt mai mari, ceea ce necesită mai multă disipare a energiei de la garnitura de frână. În consecință, zonele de siguranță și distanțele perdelelor luminoase trebuie calculate pe baza vitezei maxime a presei, mai degrabă decât a vitezei medii de operare. Proiectanții utilizează calcule de decelerare care iau în considerare timpul de răspuns al supapei, tensiunea arcului de frână și coeficientul de frecare al garniturii de frână pentru a stabili un perimetru de funcționare sigur în jurul zonei de glisare.
Inching, cunoscut și sub denumirea de jogging, este un mod operațional esențial utilizat în timpul procedurilor de configurare și aliniere a matriței. În acest mod, glisiera este deplasată în jos în trepte mici prin angajări rapide și repetate ale mecanismului ambreiaj-frână. Timpul de răspuns în timpul avansării este caracterizat de cât de repede ambreiajul poate acumula presiune pentru a deplasa glisa și cât de repede se poate recupera frâna pentru a o opri înainte ca glisa să se deplaseze prea departe. Deoarece motorul funcționează continuu, supapele de control pneumatice trebuie să reacționeze cu o repetabilitate ridicată. Dacă timpul de răspuns este inconsecvent, glisa poate depăși înălțimea de reglare dorită, ceea ce ar putea duce la deteriorarea mucegaiului sau sistemele de alimentare nealiniate. Circuitul pneumatic trebuie să fie proiectat pentru a face față acestor fluctuații rapide de presiune fără a suferi căderi de presiune sau întârzieri structurale. Un semnal obișnuit de inch necesită un răspuns al supapei de sub șaizeci de milisecunde pentru a se asigura că operatorul poate controla coborârea glisierei cu precizie în timpul etapelor critice de fixare a matriței.
În timpul ciclului de înclinare, presa nu atinge viteza maximă de funcționare, ceea ce înseamnă că energia cinetică este mai mică decât în timpul funcționării continue. Cu toate acestea, frecvența de cuplare este mult mai mare, ceea ce poate duce la acumularea de căldură în ansamblul ambreiaj-frână. Pentru a menține timpi de răspuns consecvenți în timpul secvențelor de configurare prelungite, sistemul se bazează pe ventilație forțată sau pasaje de răcire pentru a disipa această energie termică. Menținerea suprafețelor de frecare într-un interval de temperatură stabil asigură faptul că coeficientul de frecare rămâne constant, prevenind deplasarea alunecării sau oprirea întârziată în timpul acestor micro-ajustări precise.
Dimensiunea fizică a cadrului mașinii și masa glisierei influențează direct ratele de decelerare și timpul total necesar pentru oprirea mișcării glisierei. Următorul tabel oferă valori tipice de performanță observate în diferitele capacități de tonaj ale acestor configurații cu două puncte în timpul secvențelor de oprire de urgență și de accelerare în condiții standard de operare.
| Capacitate presa (tone) | Reacția medie a supapei de oprire de urgență (ms) | Angajarea frânei mecanice (ms) | Timp total de oprire a diapozitivei (ms) | Răspuns puls accelerat (ms) |
|---|---|---|---|---|
| 110 tone | 12 până la 18 | 85 până la 110 | 100 până la 130 | 45 până la 60 |
| 160 de tone | 14 până la 20 | 95 până la 125 | 115 până la 150 | 50 până la 65 |
| 250 de tone | 16 până la 22 | 110 până la 145 | 130 până la 175 | 55 până la 75 |
| 400 de tone | 18 până la 25 | 130 până la 170 | 155 până la 205 | 65 până la 85 |
Pe perioade lungi de producție continuă, garniturile de frecare de pe plăcile de ambreiaj și de frână suferă o uzură naturală, treptată. Această uzură crește distanța dintre suprafețele de frecare, ceea ce la rândul său crește volumul de aer necesar pentru a cupla sistemul și prelungește timpul de răspuns mecanic. Pentru a preveni ca această uzură să compromită siguranța operatorului, unitățile moderne de presare electrică cu două puncte de tip deschis sunt echipate cu sisteme automate de monitorizare a frânelor. Aceste monitoare măsoară unghiul arborelui cotit în momentul în care este dat semnalul de oprire și îl compară cu unghiul în care glisa se oprește efectiv. Dacă timpul sau unghiul de oprire măsurat depășește un prag de siguranță predeterminat, sistemul blochează operațiuni ulterioare, determinând personalul de întreținere să ajusteze jocul de frână sau să înlocuiască plăcuțele de frecare. Bolun Machinery integrează aceste sisteme de monitorizare pentru a garanta că mașina rămâne în conformitate cu standardele de siguranță stabilite pe toată durata de viață, prevenind depășirile neașteptate în timpul rutinelor zilnice de ștanțare.
Integrarea acestor monitoare electronice ajută și la întreținerea predictivă. Înregistrând tendința timpilor de oprire pe mii de cicluri, software-ul de control poate prognoza când garniturile de frână vor necesita service înainte de a se atinge o limită critică de siguranță. Această abordare bazată pe date minimizează timpul neplanificat și asigură că mașina funcționează întotdeauna în parametrii de siguranță certificați, protejând atât sculele, cât și operatorul de potențiale pericole.
Dispunerea fizică a tubulaturii pneumatice în cadrul presei este un alt factor critic în determinarea timpului de răspuns al presei electrice cu două puncte de tip deschis. Liniile lungi de aer dintre supapa de siguranță și unitatea ambreiaj-frână creează rezistență la fluxul de aer și întârzieri de volum, care pot încetini ciclul de evacuare. Pentru a obține timpi de răspuns rapid, inginerii poziționează supapele duble de siguranță cât mai aproape de carcasa ambreiajului-frână, cât posibil fizic. Utilizarea conductelor de diametru mare și a amortizoarelor cu debit mare permite aerului sub presiune să iasă în atmosferă cu restricții minime. Această considerație de proiectare este vitală pentru menținerea timpilor de oprire în limitele cerute, în special atunci când se desfășoară operațiuni de ștanțare de mare viteză, unde fereastra pentru prevenirea coliziunii sculei sau rănirea operatorului este mică.
Pe lângă lungimea conductelor, trebuie reglementată calitatea alimentării cu aer. Umiditatea sau contaminanții din aerul comprimat pot face ca supapele de siguranță să se blocheze sau să răspundă încet, crescând direct timpul de oprire. În amonte de supapele de siguranță este instalată o unitate dedicată de preparare a aerului, constând din filtre, regulatoare și lubrifianți, pentru a asigura o alimentare cu aer curat, uscat și constant. Această stabilitate menținută a presiunii este esențială pentru a asigura că actuatoarele pneumatice funcționează la vitezele lor desemnate atât în timpul opririlor de urgență, cât și în timpul proceselor de înaltă frecvență.
Î: Ce avantaje de design oferă o presă electrică cu două puncte de tip deschis față de modelele cu un singur punct atunci când se manipulează matrițe de ștanțare mai largi?
R: Prin utilizarea a două puncte de conectare distincte pe glisier, această configurație distribuie forța de formare pe o suprafață mult mai largă. Zhejiang Bolun High-Precision Machinery Co., Ltd. proiectează aceste prese pentru a oferi o rezistență excepțională la încărcarea decentrată, prevenind înclinarea glisierei și asigurând o distribuție foarte uniformă a presiunii atunci când rulează matrițe progresive mari sau asimetrice.
Î: Cum asigură sistemele de siguranță ale preselor Bolun Machinery o decelerare rapidă a glisării în timpul unei opriri de urgență?
R: Modelele noastre de presa electrică cu două puncte de tip deschis integrează electrovalve de siguranță duble cu debit mare, poziționate imediat lângă unitatea combinată ambreiaj-frână. Acest aspect minimizează rezistența liniei pneumatice, permițând aerului presurizat să se evacueze în milisecunde, ceea ce cuplează imediat arcurile de frână mecanică pentru a opri rapid mișcarea de alunecare.
Î: Cum menține mecanismul de antrenare al acestei prese de înaltă precizie și vibrații scăzute în timpul operațiunilor rapide?
R: Presa are un arbore cotit și un sistem de glisare echilibrat dinamic, susținut de un sistem automat de lubrifiere forțată de înaltă presiune. Această peliculă continuă de ulei previne jocul mecanic sau jocul în interiorul tijelor de legătură duble, permițând micro-ajustări foarte receptive și repetabile în timpul procesului de priză.
Î: Ce măsuri sunt în vigoare pentru a monitoriza și compensa uzura frânei pe cicluri lungi de producție?
R: Un sistem electronic integrat de monitorizare a unghiului manivelei măsoară continuu unghiul și timpul de oprire în timpul funcționării. Dacă garniturile de frecare suferă o uzură naturală și depășesc pragul de siguranță desemnat, sistemul de control declanșează un blocaj pentru a alerta întreținerea, asigurând că utilajul funcționează întotdeauna în parametrii de siguranță certificați.
Î: Presiunea de echilibrare pneumatică a acestor prese cu două puncte poate fi ajustată pentru a se potrivi seturi de matrițe superioare grele?
R: Da, presele noastre sunt echipate cu cilindri de echilibrare pneumatică reglabili care pot fi calibrați pentru a se potrivi cu greutatea specifică a diferitelor scule superioare. Această acțiune de contrabalansare compensează inerția verticală a ansamblului de glisare, reducând solicitarea asupra angrenajelor de antrenare și păstrând verticalitatea precisă a glisierei în timpul ștanțarii de mare viteză.
Categorii de produse
Contactați-ne

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincia Zhejiang, China
Pregătit să începeți?
Luați legătura

acum!
ZHEJIANG BOLUN
