O matriță de forjare la rece își anunță rareori eșecul în avans. Într-o zi, presa funcționează fără probleme la 45 de curse pe minut, producând un arbore în două trepte cu o bază cu flanșă. A doua zi, operatorul aude un clic plictisitor în partea de jos a cursei, iar inspecția dezvăluie un pumn rupt curat la joncțiunea dintre capul său și tija. Fața fracturii prezintă urme de plajă care se încadrează până la o rază de tranziție de 0,3 mm, specificată deoarece desenul clientului nu permitea nicio caracteristică mai mare. Acea rază mică, combinată cu o sarcină de poanson de 180 kN și o aliniere greșită a presei de 0,05 mm între poanson și matriță, a transformat o lucrare de forjare la rece de rutină într-o reconstrucție neplanificată a sculei și o schimbare completă a timpului de nefuncționare.
Aceasta este realitatea proiectării sculelor de forjare la rece. Spre deosebire de matrițele de ștanțare, care gestionează în principal tensiunile de îndoire și forfecare, uneltele de forjare la rece trebuie să supraviețuiască presiunilor de contact de 1.500 până la 2.500 MPa pentru sute de mii de curse, în timp ce piesa de prelucrat se întărește în timpul fiecărei curse. Sarcina proiectantului de scule nu este doar să copieze geometria piesei într-o cavitate a matriței. Este de a crea un sistem complet de poanson, inserție de matriță, inel de tensiune, ejector, lubrifiere și setări ale mașinii, care menține solicitările în limitele de oboseală ale materialului sculei, păstrează precizia dimensională a piesei forjate și oferă o durată de viață a sculei viabilă din punct de vedere economic.
Acest articol explică principiile practice ale proiectării sculelor de forjare la rece pentru inginerii de scule, planificatorii de procese și managerii de producție care lucrează cu prese de forjare la rece. Acesta acoperă mediul de încărcare, funcția fiecărei componente a sculei, selecția materialului, proiectarea inelului de tensiune, regulile de geometrie, planificarea secvenței de formare, lubrifierea, prevenirea defecțiunilor și influența mașinii de presare în sine. Scopul este de a oferi un set de reguli de proiectare care pot fi aplicate direct pentru a reduce ruperea sculei, pentru a minimiza timpul de nefuncționare și pentru a îmbunătăți acuratețea componentelor forjate la rece.
Forjarea la rece deformează metalul la temperatura camerei sau puțin peste aceasta atunci când căldura generată de deformarea plastică este reținută în unealtă și în piesa de prelucrat. Deoarece metalul nu atinge niciodată temperatura de recristalizare, piesa de prelucrat se întărește continuu în timpul cursei. Aceasta înseamnă că forța necesară pentru deformarea piesei crește pe măsură ce cursa progresează, iar faza finală de calibrare a cursei experimentează cea mai mare presiune de contact.
Din perspectiva unui designer de instrumente, cele mai multe contează trei numere. Prima este presiunea de contact la umărul matriței și la fața de perforare. Pentru oțelurile carbonice structurale, cum ar fi AISI 1018 sau 1045, extrudarea înainte generează în mod obișnuit presiuni de contact de 1.200 până la 1.800 MPa, în timp ce extrudarea înapoi a formelor de cupe poate împinge presiunea pe suprafața poansonului peste 2.000 MPa. A doua este tensiunea acumulată din plastic impusă piesei de prelucrat. O piesă cu o reducere de 70 la sută a secțiunii transversale acumulează suficientă tensiune pentru a dubla solicitarea de curgere a materialului de pornire recoapt. Al treilea este numărul de curse pe care instrumentul trebuie să supraviețuiască. O campanie de producție pentru un element de fixare, un inel de rulment sau o componentă a arborelui se desfășoară de obicei de la 50.000 la 500.000 de piese, plasând materialul sculei ferm în regimul de oboseală cu ciclu înalt.
Aceste condiții separă proiectarea sculelor de forjare la rece de aproape orice altă disciplină de matriță. O matriță de ștanțare suportă sarcini de încovoiere rareori peste 500 MPa. O matriță de forjare la cald funcționează la temperatură ridicată, dar tensiunea de curgere a piesei de prelucrat este scăzută, astfel încât presiunile matriței rămân sub aproximativ 500 MPa. O unealtă de forjare la rece trebuie să conțină o piesă de prelucrat care este simultan dură, puternică și abrazivă, în timp ce transmite forțe care împing materialul sculei aproape de limita sa de curgere la compresiune. Tabelul de mai jos compară condițiile care influențează decizia de proiectare a sculei.
| Parametru | Forjare la cald | Forjare la rece |
|---|---|---|
| Temperatura piesei de prelucrat | 900–1.250 °C | 20–200 °C |
| Tensiunea de curgere a piesei de prelucrat | 50–200 MPa | 500–1.500 MPa |
| Presiunea de contact tipică a matriței | 200–500 MPa | 1.000–2.500 MPa |
| Preocuparea instrumentului principal | Oboseala termică și verificarea căldurii | Oboseală mecanică și uzură |
| Expunerea la tracțiune a matriței | Scăzut | Ridicat, necesită pretensionare |
| Toleranță realizabilă la piesă | IT12–IT16 | IT7–IT9 |
Implicația practică este că fiecare decizie de proiectare a unei scule de forjare la rece - alegerea oțelului pentru scule, numărul de inele de tensiune, lustruirea cavității, razele colțului, lubrifiantul - există pentru a gestiona una sau mai multe dintre aceste condiții extreme. Când un instrument eșuează în mod neașteptat, este aproape întotdeauna pentru că designerul a subestimat unul dintre ele.
O unealtă de forjare la rece este un ansamblu de componente de precizie care acționează împreună, nu un singur bloc de matriță prelucrat. Un set complet de instrumente include în mod normal:
Fiecare componentă poartă un tip distinct de sarcină. Poansonul funcționează în principal în compresie, dar orice dezaliniere sau geometrie asimetrică a pieselor adaugă îndoire. Inserția matriței poartă presiune radială din piesa de prelucrat care încearcă să o extindă în exterior. Inelul de tensiune suportă solicitarea rezultată a inelului de tracțiune, care este mai sigură pentru materialul său, deoarece inelul este selectat pentru duritate și nu este în contact cu piesa de prelucrat. Ejectorul suferă compresie în timpul îndepărtării pieselor, iar plăcile de suport trebuie să reziste la indentarea locală a suprafeței la punctele de contact.
Procesul de proiectare ar trebui să urmeze o secvență disciplinată. Începeți de la desenul piesei finite și definiți etapele de formare în succesiune înainte de a proiecta cavitățile individuale ale matriței. Pentru fiecare etapă, proiectați forma cavității inserției matriței și profilul poansonului. Estimați forța maximă de formare și presiunea radială. Selectați materialul sculei pentru fiecare componentă. Proiectați ansamblul inelului de tensiune folosind regulile cilindrilor cu pereți groși explicate mai târziu în acest articol. În cele din urmă, specificați finisarea suprafeței, acoperirile, lubrifierea și sistemul de evacuare. Trecerea direct de la geometria piesei la prelucrare fără această analiză este cel mai frecvent motiv pentru care noile scule de forjare la rece eșuează în presa de încercare.
Alegerea materialului sculei este singura decizie care determină cel mai direct durata de viață a sculei și costul pe piesă forjată. O unealtă de forjare la rece trebuie să ofere duritate la temperatura de funcționare, rezistență la compresiune peste 2.000 MPa, duritate suficientă pentru a rezista la fisurare și rezistență la uzură împotriva suprafețelor metalice curate și abrazive. Nici un singur grad nu satisface perfect toate cerințele, așa că proiectantul le echilibrează în funcție de operațiune.
Oțelurile pentru scule de lucru la rece, cum ar fi AISI D2, A2 și O1, sunt cea mai economică alegere pentru aplicații cu sarcini scurte și cu sarcini reduse. Oferă tenacitate și prelucrabilitate bune, dar duritatea și rezistența la uzură sunt limitate și se înmoaie rapid dacă căldura de frecare ridică unealta peste 200 °C. Acestea rămân utile pentru plăci de suport, suporturi și scule de scurtă durată.
Oțelurile de mare viteză, cum ar fi M2 și M42, păstrează duritatea la temperaturi de lucru mai ridicate și sunt alegerea standard pentru perforații de extrudare și inserții de matriță în producția de volum mediu. Conținutul lor mai mare de aliaj le oferă o rezistență mai bună la uzură decât oțelurile pentru scule de lucru la rece. Oțelurile de mare viteză din metalurgia pulberilor, cum ar fi cele apropiate de compoziția PM-M4, îmbunătățesc atât rezistența la uzură, cât și duritatea în comparație cu HSS convențional, deoarece carburile lor fine și uniform distribuite reduc numărul locurilor de inițiere a fisurilor. Acestea sunt acum implicite pentru poansonuri de lungă durată și inserții de matriță cu sarcină mare în forjarea la rece.
Carbura de tungsten, gradele tipice legate de cobalt din gama K05 până la K20, oferă cea mai mare rezistență la compresiune și rezistență la uzură dintre orice material obișnuit pentru scule. Inserțiile de matriță din carbură pot supraviețui milioanelor de curse în operațiunile de extrudare și dimensionare a pieselor mici. Cu toate acestea, carbura nu are aproape nicio ductilitate: se fisurează cu ușurință sub îndoire, impact sau nealiniere. Prin urmare, ansamblul sculei trebuie proiectat pentru a încărca carbura numai în compresie, cu ghidare rigidă a poansonului și viteza de impact controlată.
| Familia materială | Duritate | Rezistența la compresiune | Aplicație tipică |
|---|---|---|---|
| Oțel pentru scule de lucru la rece (clasa D2, A2) | 58–62 HRC | 2.000–2.400 MPa | Pumni de scurtă durată, moare, susținători |
| Oțel de mare viteză (clasa M2, M42) | 62–65 HRC | 2.500–3.200 MPa | Poansone de rulare medie și inserții de matriță |
| HSS pulbere metalică (clasa PM-M4) | 64–67 HRC | 3.000–3.800 MPa | Poansone de lungă durată, matrițe de sarcină mare |
| Carbură de tungsten (K05–K20) | 88–92 HRA | 3.500–5.500 MPa | Inserții matrițe pentru extrudari mici și dimensionare |
O regulă practică pentru selecția inițială: pentru piesele cu un diametru exterior maxim sub aproximativ 30 mm și producția de peste 200.000 de bucăți, o inserție de carbură cu poanson PM-HSS este o combinație fiabilă. Pentru piesele cu diametrul de peste 50 mm, uneltele PM-HSS sau HSS sunt mai îngăduitoare, deoarece matrițele din carbură de această dimensiune devin grele, scumpe și casante. Pentru sarcini radiale foarte mari, inserțiile din carbură sunt utilizate cu două inele de tensiune, așa cum este descris în secțiunea următoare.
Forjarea la rece are loc la presiuni care ar sparge o matriță de oțel întărit nearmat chiar de la prima cursă. Inelul de tensiune din jur există cu un singur scop: așezarea matriței sub o pretensionare compresivă controlată, astfel încât presiunea de forjare trebuie să anuleze mai întâi acea pretensionare înainte ca insertul să experimenteze tensiune.
Principiul de funcționare provine din teoria cilindrului cu pereți groși. Când un inel din oțel întărit cu un diametru interior puțin mai mic decât diametrul exterior al inserției matriței este presat sau micșorat în poziție, interferența creează o presiune radială la interfață și o distribuție a tensiunii de cerc prin ambele părți. Inserția matriței primește o tensiune de compresiune pe suprafața sa exterioară, iar orificiul insertului primește o solicitare de compresiune mai mică. În timpul formării, presiunea radială a piesei de prelucrat acționează împotriva alezajului și anulează parțial această precompresie. Dacă interferența este aleasă corect, tensiunea netă a inelului la orificiul matriței rămâne compresivă sau doar puțin la tracțiune pe toată durata cursei. O stare compresivă previne inițierea fisurilor și oprește propagarea microfisurilor existente.
Valorile de interferență în sculele de forjare la rece se încadrează de obicei între 0,15 și 0,35% din diametrul de împerechere. Pentru o inserție de matriță cu un diametru exterior de 50 mm, o interferență de 0,2% este egală cu 0,10 mm de interferență diametrală, care este o cantitate substanțială atunci când este măsurată în raport cu limitele elastice ale materialelor. Matrițele grele de extrudare înapoi folosesc adesea două sau trei inele de tensiune concentrice. Fiecare inel are o potrivire prin interferență cu următorul, distribuind presiunea radială pe o secțiune transversală totală mai mare, astfel încât inelele exterioare să nu depășească rezistența la oboseală.
Inelul de tensiune în sine este de obicei realizat dintr-un oțel de scule dur, de înaltă rezistență sau oțel maraging, tratat termic la aproximativ 45 până la 55 HRC. Alezajul său trebuie șlefuit și șlefuit cu aceeași precizie ca și diametrul exterior al inserției matriței, deoarece orice punct ridicat local concentrează stresul la interfață. Umerii ascuțiți, găurile de ulei sau canalele de pe orificiul inelului de tensiune sunt locuri frecvente pentru fisuri de oboseală; razele generoase și tranzițiile netede sunt obligatorii.
O secvență practică de proiectare: mai întâi, determinați presiunea radială așteptată la orificiul matriței din sarcina de formare și zona de contact. În al doilea rând, selectați un raport de diametru exterior-interior al matriței de cel puțin 2:1. În al treilea rând, calculați interferența necesară pentru a menține alezajul în compresie la sarcina maximă. În al patrulea rând, verificați solicitarea echivalentă în insertul matriței și inelul de tensiune cu un calcul elastic simplu sau o analiză cu elemente finite. În al cincilea rând, dacă inelul de tensiune este suprasolicitat, adăugați un al doilea inel sau schimbați cu un material cu rezistență mai mare. Această secvență este suficient de rapidă pentru a fi aplicată în stadiul de concept și suficient de precisă pentru a preveni cele mai frecvente defecțiuni în explozie.
Cele mai multe defecțiuni premature ale sculelor de forjare la rece pot fi urmărite la un număr mic de decizii de geometrie. Urmând câteva reguli concrete se elimină majoritatea problemelor de fisurare, uzură și ciobire.
Specificați raze de tranziție generoase. Fiecare tranziție între un cap de perforare și tijă, un umăr și un orificiu al matriței sau o margine a plăcii de suport acționează ca un factor de creștere a tensiunii. O rază de 0,3 mm poate concentra stresul cu un factor de trei în comparație cu o rază de 3 mm. Utilizați o rază de cel puțin 1 mm la unelte mici și 2 până la 3 mm la unelte cu dimensiunea caracteristică de peste 50 mm. Acolo unde desenul piesei necesită un colț ascuțit, adăugați un relief prin mutarea tranziției critice din calea principală a sarcinii; de exemplu, prin treptarea piesei cu o mică degajare care va fi prelucrată după forjare.
Utilizați conic pe zonele de poanson și de relief din matriță. Diametrele exterioare ale poansonului trebuie să aibă 1 până la 3 grade de conicitate de-a lungul lungimii de lucru. Acest lucru reduce forțele de frecare și previne uzura atunci când poansonul se retrage. Alezajul matriței ar trebui să conțină un teren scurt de rulment de 2 până la 5 mm la ieșirea din zona de formare, urmat de un relief de 0,2 până la 0,5 mm pe diametru, astfel încât piesa să intre în contact cu alezajul numai în zona de rulment.
Asigurați o grosime suficientă a peretelui în inserția matriței. Ca o primă aproximare, diametrul exterior al inserției matriței ar trebui să fie de cel puțin două ori diametrul cel mai mare al alezajului. Pentru o cavitate de 20 mm, inserția matriței trebuie să aibă un diametru exterior de cel puțin 40 mm înainte de adăugarea inelului de tensiune. Presiunea radială la reduceri mari poate crăpa o matriță al cărei perete este prea subțire, deoarece fibra exterioară intră în tensiune indiferent de inelul de tensiune.
Lustruiți în direcția fluxului de material. Cavitatea matriței și suprafețele de lucru ale poansonului trebuie lustruite la Ra 0,2 micrometri sau mai bine, cu semnele de lustruire aliniate la direcția în care alunecă metalul. Urmele de lustruire care trec pe direcția curgerii creează rugozitate care crește frecarea, prinde lubrifiantul în mod neuniform și inițiază uzura.
Evitați decupările și planificați extracția. Dacă piesa are o adâncitură sau o conicitate inversă care o blochează în matriță, ejectorul trebuie să învingă forța de blocare la fiecare cursă. Acolo unde este posibil, proiectați piesa cu un unghi mic de aspirare de 0,5 până la 1 grad pe suprafețele exterioare și o ușoară conicitate în cavitățile interne. Dacă o tăietură este inevitabil, luați în considerare o matriță despicată sau un segment în mișcare, dar așteptați-vă la costuri mai mari ale sculei și întreținere continuă.
Alocați toleranțe realiste. Forjarea la rece ține de obicei IT7 la IT9, ceea ce este excelent pentru un proces de formare. Încercarea de a menține toleranțe mai strânse împinge unealta mai aproape de limitele sale elastice de deformare și mărește efectul nealinierii presei și al schimbărilor de temperatură. Toleranțele componentelor sculei în sine ar trebui să fie de cinci până la zece ori mai strânse decât toleranța piesei; un raport de pornire comun este toleranța parțială împărțită la cinci pentru dimensiunile cavității matriței și ale poansonului.
Proiectarea sculei de forjare la rece nu poate fi finalizată numai din desenul final al piesei. Majoritatea componentelor forjate la rece sunt produse în mai multe operații de formare, fiecare cu propriul set de scule. Secvența operațiilor determină sarcina pe fiecare unealtă și, prin urmare, definește proiectarea sculei pentru fiecare etapă.
O secvență tipică pentru un arbore cu flanșă poate rula după cum urmează: forfecare sârmă sau bară până la lungime, înmuiere sau recoacere dacă materialul care intră este prea dur, aplicați un strat de conversie și lubrifiant, răsturnați un capăt pentru a forma un cap de preforme, extrudați înainte tija până la diametrul final și calibrați flanșa printr-o cursă de dimensionare finală. Fiecare etapă îndepărtează o cantitate controlată de masă de deformare din diametrul inițial al firului.
Regula centrală de proiectare este de a echilibra deformarea pe etapă. Limitarea reducerii secțiunii transversale la aproximativ 60 până la 70% pe etapă menține presiunea matriței și deformarea materialului în limite practice pentru majoritatea oțelurilor carbon și aliate. Peste acest interval, forța de perforare necesară crește abrupt, presiunea sculei crește, iar piesa de prelucrat poate dezvolta fisuri interne sau cusături de suprafață. Pentru o cupă formată adânc, trei sau patru etape sunt de rutină: mai întâi extrudarea înapoi a cupei, apoi redesenarea peretelui cupei, apoi călcarea peretelui până la grosimea finală și, în final, tăierea marginii superioare.
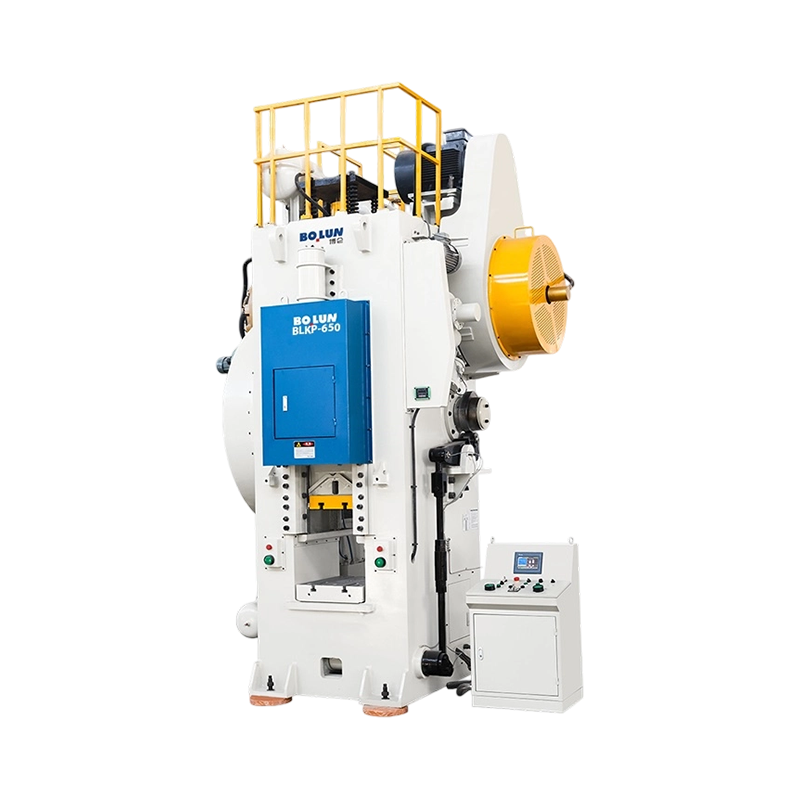
Sarcina sculei este calculată din forța de curgere a piesei de prelucrat și zona de contact proiectată. Ca o primă estimare, forța de presare necesară este aria secțiunii transversale a piesei de prelucrat în zona de formare înmulțită cu efortul de curgere la deformarea relevantă, cu un factor de frecare de 1,2 până la 1,5. Acest rezultat trebuie comparat cu capacitatea presei și cu rezistența la compresiune a poansonului. Un poanson lung și subțire se poate deforma înainte ca presa să atingă tonajul nominal: raportul de zveltență, care este lungimea împărțită la diametru, ar trebui să rămână sub cinci pentru perforații neghidate și, dincolo de aceasta, sunt necesare manșoane de ghidare sau bucșe de susținere. Pentru o extrudare de dimensiuni medii, de exemplu, o mașină precum a Presă cu comutare de forjare la rece BLKP400 cu cursă echilibrată asigură tonajul necesar cu o marjă generoasă pentru factorul de frecare.
 Comerț cu ridicata BLKP-400, versatil, cu cursă echilibrată, forjare la rece, tip comutator Presă de putere Zhejiang Bolun High-Precision Machinery Co., Ltd este China en-gros BLKP-400 versatil, cu cursă echilibrată, forjare la rece, tip comutator Pre... Vizualizare produs →
Fiecare etapă afectează proiectarea sculei următoare. O preformă cu o suprafață aspră va zgâria următoarea matriță. O preformă puțin prea mare va supraîncărca matrița de calibrare. O preformă cu o axă decentrată va crea o sarcină neuniformă și va rupe poansonul de finisare. Prin urmare, proiectanții de scule ar trebui să specifice dimensiunile preformei cu aceeași grijă ca și cavitatea finală a matriței, inclusiv toleranțele și finisarea suprafeței. În practică, secvența de formare este proiectată mai întâi, sculele pentru fiecare etapă a doua și o verificare a sarcinii este repetată pentru fiecare etapă înainte de fabricarea oricăror scule.
Ungerea nu este un detaliu adăugat la sfârșitul proiectării sculei; face parte din sistemul de instrumente în sine. În forjarea la rece, lubrifiantul are trei funcții: reduce frecarea la interfața sculă-piesa de prelucrat, reduce sarcina de formare transmisă sculei și previne uzura adezivului, numită adesea uzură, între piesa de prelucrat și suprafețele sculei.
Sistemul standard de lubrifiere pentru oțelurile carbon este un strat de conversie cu fosfat de zinc combinat cu un săpun cu stearat de sodiu. Stratul poros de fosfat oferă o ancoră mecanică pentru săpun și împreună creează o peliculă cu un coeficient aparent de frecare în intervalul de la 0,05 la 0,10. Acest sistem a fost folosit de zeci de ani deoarece este eficient și economic pentru producția de volum mare. Din ce în ce mai mult, reglementările de mediu împing producătorii către lubrifianți alternativi, inclusiv acoperiri pe bază de polimeri și săpunuri reactive. La schimbarea sistemului de lubrifiere, proiectantul sculei trebuie să verifice din nou ipotezele de frecare: frecarea mai mare crește presiunile pe pereții poansonului și matriței și poate necesita conici mai mari, zone de rulment mai scurte sau interferențe suplimentare ale inelului de tensiune.
Oțelurile inoxidabile, care lucrează se întăresc rapid și se gălesc ușor, sunt de obicei lubrifiate cu un strat de conversie de oxalat plus bisulfură de molibden. Aliajele de aluminiu și cupru folosesc uleiuri cu vâscozitate scăzută sau filme polimerice uscate și nu necesită acoperiri de conversie. Pentru toate materialele, țaglele trebuie curățate de depuneri, reziduuri de ulei și particule străine înainte de formare, deoarece incluziunile dure încorporate în filmul de lubrifiant acționează ca instrumente de tăiere microscopice pe suprafața matriței.
Acoperirile pentru scule lucrează împreună cu lubrifiantul piesei de prelucrat. Acoperirile PVD, cum ar fi nitrura de crom, nitrura de titan, aluminiu și nitrura de titan, reduc frecarea, îmbunătățesc rezistența la uzură și protejează suprafața sculei unde filmul de lubrifiant se descompune local. Acoperirile sunt utile în special pe poanson, care alunecă pe piesa de prelucrat în timpul retragerii. Acoperirea trebuie aplicată pe un substrat șlefuit și lustruit; un substrat aspru dă aderență slabă și descuamare timpurie.
Cantitatea importantă de proiectare este efortul de forfecare la suprafața sculei. Dacă efortul de frecare se apropie de rezistența la forfecare a materialului sculei sau a stratului de acoperire, suprafața se rupe și unealta se defectează rapid. Unghiurile de apropiere generoase, paturile scurte ale lagărelor și un film de lubrifiant continuu pe întreaga cursă sunt cele mai eficiente modalități de a menține efortul de forfecare la suprafață în limite sigure. O schimbare a lubrifiantului ar trebui să declanșeze întotdeauna o reluare a calculului sarcinii, nu doar o schimbare de linie în documentația de producție.
Uneltele de forjare la rece eșuează în modele care sunt bine înțelese în industrie. Recunoașterea modelului îi spune rapid designerului ce parametru trebuie schimbat. Tabelul de mai jos listează cele mai frecvente moduri de defecțiune, cauzele lor principale și acțiunile de proiectare care le împiedică.
| Modul de eșec | Cauza principala | Contramăsura de proiectare |
|---|---|---|
| Fractură de oboseală prin pumn | Compresie și încovoiere ciclică, concentrare a tensiunilor la o rază mică de tranziție | Creșteți raza de tranziție; utilizați PM-HSS; îmbunătățește ghidarea pumnului; reduceți viteza de impact în apropierea punctului mort inferior |
| Răfuire a inserției matriței | Tensiunea cercului de tracțiune la alezajul matriței | Creșteți interferența inelului de stres; adăugați un al doilea inel de tensiune; măriți diametrul exterior al matriței |
| Urare și punctare | Ruperea peliculei de lubrifiere, suprafața aspră a sculei, vârfuri locale de presiune | Polish la Ra 0,2 sau mai bine; aplicați acoperire CrN sau TiAlN; îmbunătăţi sau schimba lubrifiantul |
| Deformarea plastică a feței poansonului sau a umărului matriței | Duritatea sculei este mai mică decât presiunea de contact necesară | Selectați un HSS sau carbură mai dur; măriți suprafața de sprijin; reduce presiunea locală de contact |
| Chipping la intrarea matriței | Impact de la capătul țaglelor, cântare dură, margine ascuțită de intrare | Adăugați o teșitură sau o rază de intrare; acoperiți intrarea; curățați țaglele înainte de formare |
| Fisura de oboseala inelului de stres | Interferență excesivă, concentrare a tensiunilor în orificiul inelului | Recalculați potrivirea de contracție; măriți diametrul exterior al inelului; îndepărtați canalele sau umerii ascuțiți |
Cel mai dăunător mod de defectare este fractura prin oboseală a poansonului. Sarcinile cu poanson sunt ciclice: poansonul este comprimat, descărcat și comprimat din nou de zeci sau sute de mii de ori. Dacă amplitudinea tensiunii la cea mai mică secțiune transversală este mare, o fisură inițiază la o rază de tranziție sau un semn de șlefuire și se propagă până la rupere. Contramăsurile sunt o rază de tranziție mai mare, un material de sculă mai dur, o aliniere mai bună și o viteză de apropiere controlată aproape de punctul mort inferior.
Explozia inserției matriței este a doua cea mai periculoasă defecțiune. Inserția crapă radial prin perete, iar cavitatea se deschide elastic, astfel încât piesa devine supradimensionată înainte ca insertul să fie înlocuit. Este cauzată de o precomprimare insuficientă, ceea ce înseamnă că alezajul matriței a intrat în tensiune sub sarcină. Creșterea interferenței sau adăugarea unui al doilea inel de tensiune o rezolvă de obicei.
Uzurirea apare sub formă de zgârieturi pe suprafața poansonului și particule transferate pe piesa de prelucrat. Este o problemă de lubrifiere și suprafață: pelicula de lubrifiant s-a rupt la un punct local de înaltă presiune. Lustruirea suprafețelor la o rugozitate mai mică, aplicarea unei acoperiri cu frecare scăzută sau creșterea aportului de lubrifiant oprește de obicei.
Deformarea plastică a feței poansonului sau a umărului matriței este mai degrabă o problemă de rezistență decât o problemă de oboseală. Duritatea sculei este prea mică pentru presiunea de contact, astfel încât suprafața se prăbușește cu 0,02 până la 0,1 mm și dimensiunile piesei ies din toleranță. Soluția este o sculă de calitate mai dură, o inserție din carbură sau o modificare a designului care distribuie sarcina pe o suprafață mai mare.
Designul sculei de forjare la rece se termină la interfața presa-unel. Mașina determină traseul de încărcare, viteza și alinierea pe care sculele trebuie să le suporte, astfel încât presa merită aceeași atenție ca și matrița în sine.
Prima caracteristică a mașinii de luat în considerare este rigiditatea cadrului. An Mașină de presare electrică de tip deschis , numită adesea presă cu cadru C, se deflectează elastic sub sarcină, iar glisiera se înclină în raport cu pat. Pentru un sistem poanson-matrice, această dezaliniere unghiulară adaugă momente de încovoiere poansonului și produce o încărcare neuniformă în cavitatea matriței. O presă dreaptă cu cadru închis, cu structura sa simetrică a coloanei, se deflectează mult mai puțin și menține alinierea poansonului cu matrița la sarcina nominală maximă. Forjarea la rece este un proces de sarcină mare, sensibil la precizie, astfel încât o presă rigidă cu cadru închis este alegerea mai sigură.
A doua caracteristică este curba cursei. O presă cu manivela convențională atinge viteza maximă de alunecare aproape de mijlocul cursei și lovește piesa de prelucrat cu viteză mare. O unitate de comutare, numită și antrenare cu articulație, încetinește alunecarea pe măsură ce se apropie de punctul mort inferior și dezvoltă o forță mare cu o viteză scăzută de impact. Acest comportament este aproape ideal pentru forjarea la rece: poansonul intră treptat în țagle, piesa de prelucrat are timp să curgă, iar matrița este scutită de șocurile de impact care inițiază fisuri de oboseală. Din acest motiv, presele de tip toggle sunt conceptul convențional de mașină pentru forjare la rece. Seria BLKP a lui Bolun este concepută în jurul acestui principiu; de exemplu, cel BLKP260 presă agilă de forjare la rece de precizie este potrivit pentru piese mici de precizie, cum ar fi știfturi, elemente de fixare și arbori mici.
 Furnizor de presă electrică de tip comutator de forjare la rece de precizie agilă BLKP-260 Zhejiang Bolun High-Precision Machinery Co., Ltd este sursa de presă electrică de tip comutator de forjare la rece BLKP-260 en-gros din China... Vizualizare produs →
A treia caracteristică este ghidarea berbecului. Sistemele de ghidare de precizie mențin poansonul concentric cu matrița în momentul contactului. Ghidajele uzate sau slăbite introduc deplasare laterală între poanson și matriță, ceea ce crește tensiunea la vârful poansonului și poate crăpa o inserție de matriță din carbură chiar și atunci când tonajul presei pare suficient. Verificarea regulată a jocului berbecului și a reglajului ghidajului este o întreținere ieftină în comparație cu o matriță din carbură.
De asemenea, mașina definește direct mai mulți parametri ai sculei. Tonajul presei trebuie să depășească forța de formare calculată cu cel puțin 20 până la 30 la sută. Înălțimea de închidere și lungimea cursei determină înălțimea maximă a stivei de scule. Forța de deformare disponibilă în pat și glisare limitează proiectarea ejectoarelor pentru cavitățile adânci. Dacă presa are o pernă hidraulică a matriței, capacitatea acesteia determină dacă o forță de contracarare poate fi aplicată în timpul cursei.
Pentru lucrări grele, cu deformare ridicată, cum ar fi arbori mari cu flanșe sau extrudere lungi, presa trebuie să aibă atât tonaj, cât și energie pentru a finaliza cursa fără blocare. The Presă cu comutare de forjare la rece de rezistență BLKP850 oferă această capacitate la scară industrială, în timp ce curba de cursă echilibrată protejează sculele de șocuri. Cititorii care doresc o comparație mai amplă se pot referi la aceasta introducere în mașinile de presare de forjare la rece , și gamă completă de echipamente de formare a metalelor Bolun este disponibil pe site-ul companiei.
 Comerț cu ridicata BLKP-850 Putere de tip comutator pentru forjare la rece de rezistență industrială Zhejiang Bolun High-Precision Machinery Co., Ltd este China angro BLKP-850 Rezistență industrială Heavy-Duty Forjare la rece Tip comutator Putere... Vizualizare produs →
Chiar și un designer cu experiență ar trebui să valideze o nouă unealtă de forjare la rece înainte de a se angaja la prelucrare. Analiza cu elemente finite este cea mai practică metodă de validare a tensiunii sculei. Un model al ansamblului inserției matriței și inelului de tensiune este încărcat cu presiunea radială a piesei de prelucrat la alezajul matriței, iar interferența de contracție între inele este aplicată ca condiție inițială. Ieșirea este distribuția tensiunilor în fiecare componentă. Proiectantul verifică dacă inserția matriță rămâne în intervalul de tensiune sigur și dacă inelul de tensiune rămâne sub limita sa de oboseală pe durata numărului de cicluri așteptat.
Simularea procesului merge cu un pas mai departe prin modelarea fluxului de material al piesei de prelucrat în interiorul cavității. Dezvăluie plierea, umplerea insuficientă, concentrația excesivă de deformare și vârfurile de încărcare a matriței înainte de tăierea oricărui oțel. Simularea produce, de asemenea, o distribuție realistă a presiunii pe suprafața matriței, care este mai precisă decât presupunerea unei sarcini radiale uniforme. Pentru producția de volum mare, costul simulării este recuperat rapid prin mai puține iterații de încercare și o durată de viață mai lungă a sculei.
După fabricație, este încă necesară o încercare a prototipului. Scula este montată pe presă, piesele de probă sunt produse la viteză redusă, iar sarcina reală de formare este măsurată cu o celulă de sarcină sau prin citirea afișajului tonajului presei. Inspecția dimensională a pieselor de probă confirmă geometria cavității și orice toleranță de elasticitate. Primele câteva sute de piese de producție merită aceeași atenție, deoarece micile variații ale lungimii țaglelor, grosimii lubrifiantului sau temperaturii sculei pot modifica sarcina de formare cu câteva procente.
Înregistrările de viață a sculei sunt o bază de date valoroasă, dar adesea neglijată. Înregistrarea numărului de curse până la defecțiune pentru fiecare unealtă, modul de defecțiune observat și istoricul de întreținere permite unui magazin să-și acumuleze experiență practică. Când un design nou de scule eșuează mai devreme decât cel anterior, înregistrarea arată ce operație s-a schimbat. De-a lungul timpului, aceste date transformă proiectarea uneltelor dintr-o ambarcațiune într-un proces de inginerie gestionat.
Următoarea listă de verificare rezumă procesul de proiectare descris în acest articol. Este conceput ca o referință de lucru atunci când planificați un nou set de scule de forjare la rece.
O unealtă de forjare la rece bine concepută este rezultatul unor decizii disciplinate cu privire la stres, geometrie, materiale, lubrifiere și selecția mașinii. Când toate aceste decizii funcționează împreună, instrumentul dispare în fundalul producției: formează mii de piese precise, nu necesită atenție neprogramată și eșuează numai după un număr previzibil și sensibil din punct de vedere economic de cicluri. Acea performanță silențioasă este adevărata măsură a unui design bun de scule de forjare la rece.


Atunci când intenționați să produceți piese metalice medii sau mici în vol...
Un manager de producție la o fabrică de componente metalice de dimensiuni ...
Răspunsul scurt: ce tip de cadru se potrivește cu munca ta An ...
Un producător de dispozitive de fixare de dimensiuni medii s-a confruntat ...
Un manager de producție intră într-o întâlnire de inginerie cu un teanc de...
În producția modernă, forjarea la rece este utilizată pe scară largă în indus...
Categorii de produse
Contactați-ne

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincia Zhejiang, China
Gata să Înceapă?
Get in Touch

Acum!
ZHEJIANG BOLUN

