Mașinile de presare electrice sunt clasificate în două moduri principale: prin construcția cadrului, care le separă în mașini de presare electrice de tip deschis și mașini de presare electrice de tip închis și prin mecanism de antrenare, care le separă în mașini de presare mecanice, prese hidraulice și prese pneumatice. În special, în categoria presei mecanice, mașinile sunt împărțite în continuare în funcție de modul în care este antrenat berbecul, inclusiv modelele cu manivelă, antrenate cu excentric, articulație, articulație și șurub și după câte puncte de conectare susțin berbecul, variind de la prese cu un singur punct utilizate pentru lucrări mai ușoare până la prese în patru puncte utilizate pentru panouri mari și grele.
Pentru majoritatea cumpărătorilor, decizia practică se rezumă la două întrebări la care se răspunde în succesiune. În primul rând, are nevoie aplicația de accesibilitatea și costurile mai mici ale unei mașini de presare electrice de tip deschis sau de rigiditatea și precizia unei mașini de presa electrică de tip închis. În al doilea rând, în orice tip de cadru se potrivește lucrării, ce tonaj, lungimea cursei și configurația punctului se potrivesc cu piesa specifică produsă. Restul acestui ghid parcurge fiecare clasificare majoră a mașinilor de presă electrică, compară modelele de cadru deschis și închis direct cu datele reale de funcționare, explică mecanismele de antrenare și configurațiile punctelor în detaliu și acoperă practicile de siguranță și întreținere care mențin o presă să funcționeze fiabil ani de zile.
A mașină de presare electrică este un echipament industrial care aplică o forță mecanică controlată printr-un berbec în mișcare pentru a modela, tăia, perfora sau forma tablă și alte materiale plasate între berbec și un pat fix. Spre deosebire de o presă acționată manual, o mașină de presare electrică folosește un sistem acționat cu motor, cel mai frecvent un aranjament de volant și arbore cotit, pentru a stoca și a furniza energia necesară pentru fiecare cursă, permițând o forță mult mai mare și timpi de ciclu mult mai rapid decât ar putea realiza operarea manuală.
Într-o presă mecanică tipică, un motor electric învârte continuu un volant, stocând energia de rotație. Când operatorul declanșează o cursă, un ambreiaj se cuplează, conectând volantul care se învârte la un arbore cotit sau un arbore excentric. Pe măsură ce arborele se rotește, acesta transformă mișcarea de rotație în mișcarea liniară în sus și în jos a berbecului printr-o biela, furnizând o explozie de energie stocată piesei de prelucrat la partea inferioară a cursei, exact atunci când sculele intră în contact cu materialul.
Volanul este esențial pentru modul în care o presă mecanică de putere realizează o putere mare de la un motor relativ modest. În loc să necesite un motor suficient de puternic pentru a furniza forța maximă instantaneu, volantul acumulează energie în mod continuu între curse și o eliberează într-o explozie scurtă și puternică în timpul porțiunii de lucru efective a cursei, permițând unui motor relativ mic să conducă o presă capabilă să depășească cu mult ceea ce motorul singur ar putea produce în mod susținut.
O singură cursă de presă trece prin mai multe faze distincte la care operatorii și inginerii de proces se referă atunci când depanează sau optimizează o operație de ștanțare. Faza de apropiere coboara berbecul din punctul mort superior spre piesa de prelucrat cu o rezistenta minima. Faza de lucru începe în momentul în care sculele intră în contact cu materialul, consumând cea mai mare parte a energiei stocate de volantă pe măsură ce are loc tăierea sau formarea efectivă. Faza de întoarcere duce apoi berbecul înapoi în punctul mort superior, pregătind presa pentru următorul ciclu. Înțelegerea unde, în această secvență, o anumită operațiune plasează cererea de vârf ajută la explicarea de ce anumite mecanisme de antrenare, cum ar fi articulația articulată sau modelele de comutare, se potrivesc mai bine la operațiuni specifice decât o manivelă standard, deoarece fiecare mecanism modelează acest ciclu în mod diferit pentru a se potrivi cu o anumită nevoie de proces.
Mașinile de presare electrice sunt utilizate în fabricarea metalelor, fabricarea componentelor auto, producția de aparate, fabricarea carcasei electrice și în nenumărate alte industrii care necesită operațiuni repetabile, de volum mare, cum ar fi decuparea, perforarea, îndoirea, tragerea și baterea, făcând din această categorie de echipamente una dintre cele mai răspândite clase de mașini industriale în producția modernă.
Înainte de a îngusta tipul de cadru, este de ajutor să plasați mașină de presare mecanică în peisajul mai larg al tehnologiilor de antrenare a presei, deoarece fiecare tip de antrenare se potrivește unui profil de producție diferit.
| Factorulul | Presă mecanică | Presă hidraulică | Presă pneumatică |
|---|---|---|---|
| Viteza de ciclu | Mișcări rapide și mari pe minut | Viteză mai lentă, controlată a berbecului | Foarte rapid pentru munca usoara |
| Consecvența forței prin cursă | Variază în funcție de accident vascular cerebral | Forță totală constantă pe tot parcursul cursei | Forță constantă, dar limitată |
| Gama de tonaj tipic | Moderat spre foarte mare | Gamă largă, inclusiv tonaj foarte mare | Scăzut spre moderat |
| Operațiunile cele mai potrivite | Blanking, piercing, ștanțare de volum mare | Ambutisare adâncă, formând material gros | Ansamblu ușor, formând piese mici |
O mașină de presare mecanică este, în general, alegerea preferată ori de câte ori viteza ciclului și volumul mare repetabil contează mai mult decât controlul forței reglabile , motiv pentru care presele mecanice domină liniile de ștanțare de mare viteză în producția de automobile și aparate, în timp ce presele hidraulice rămân preferate pentru ambutirea adâncă și formarea materialului gros, unde forța controlată și constantă pe toată cursa produce rezultate mai bune.
Presele pneumatice ocupă o nișă mai mică, dar distinctă, în general rezervată aplicațiilor ușoare, cum ar fi asamblarea pieselor mici, ștanțarea ușoară sau operațiunile de montare prin presare, unde forțele implicate rămân modeste și viteza ciclului extrem de mare contează mai mult decât capacitatea de tonaj brut. Facilitățile aleg rareori între toate cele trei tipuri de antrenare pentru o singură aplicație, deoarece tonajul și tipul de operare necesar restrâng de obicei alegerea practică la o categorie clară înainte ca construcția cadrului să intre în decizie.
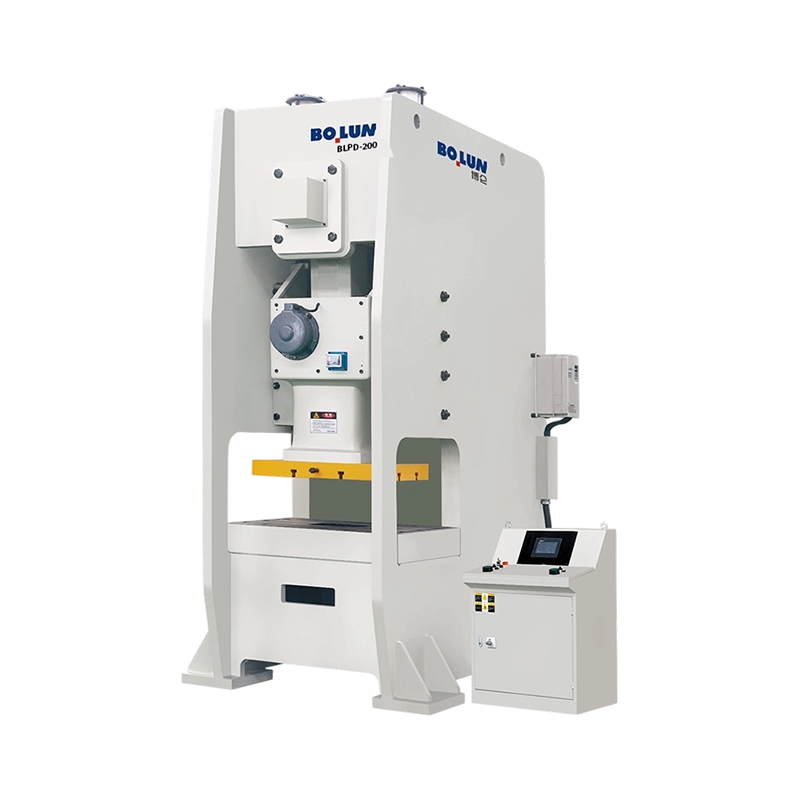
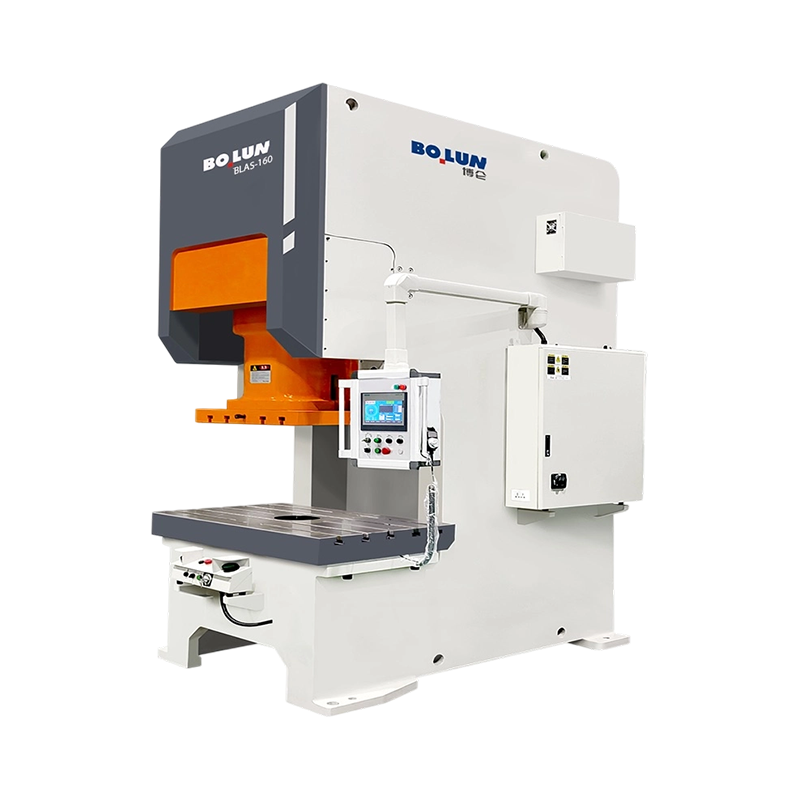
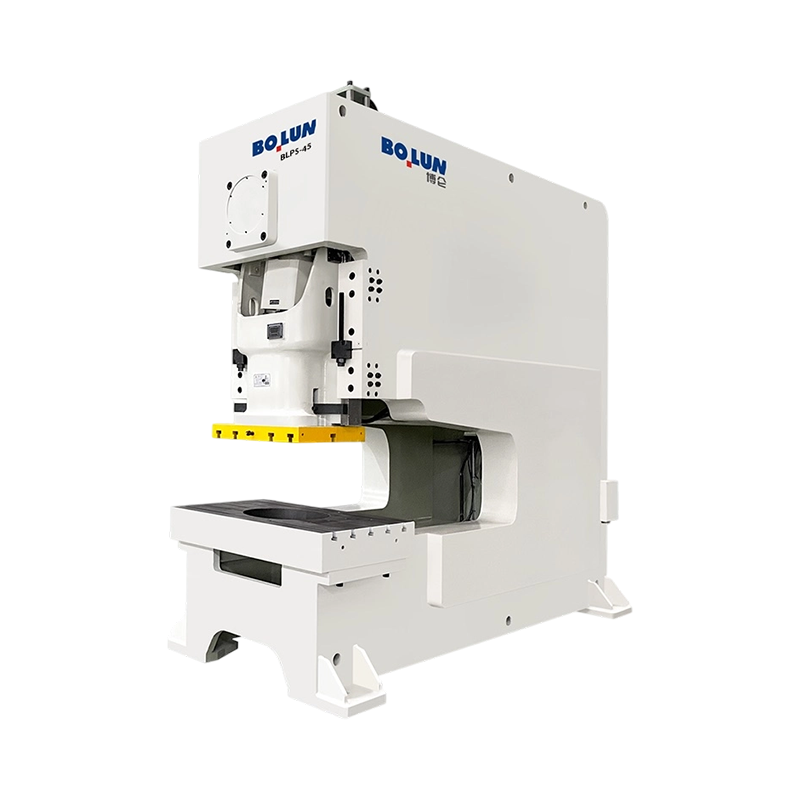
An Mașină de presare electrică de tip deschis , numită uneori cadru C sau presă pentru cadru gol, folosește un cadru în formă de litera C, deschis pe trei laturi în jurul zonei de lucru dintre berbec și pat.
Cadrul deschis în formă de C lasă accesibilă partea frontală și ambele părți ale zonei de lucru, ceea ce este avantajul practic definitoriu al acestui design. Materialul poate fi alimentat din față sau din orice parte, matrițele pot fi schimbate cu un acces relativ ușor, iar operatorii sau sistemele automate de alimentare au o linie vizuală clară și acces fizic la zona de lucru pe toată durata operațiunii.
Designul cadru deschis, deși foarte accesibil, este în mod inerent mai puțin rigid decât un cadru complet închis, deoarece forma C permite o cantitate mică de deformare a cadrului sub sarcină, în special la tonaj mai mari sau când sarcina este aplicată decentrat în zona de lucru. Din acest motiv, o mașină de presare electrică de tip deschis este, în general, cea mai potrivită pentru lucrări de tonaj ușoară și mediu, de obicei până la aproximativ 250 de tone, în care beneficiul accesibilității depășește compromisul de precizie modestă.
Dincolo de accesibilitatea brută în timpul funcționării normale, cadrul deschis în formă de C al unei mașini de presare electrice de tip deschis permite de obicei o schimbare mai rapidă a matriței decât un echivalent cu cadru închis, deoarece tehnicienii pot aborda spațiul matriței din trei direcții, mai degrabă decât să fie limitate la o singură deschidere frontală. Pentru magazinele care execută mai multe piese diferite prin aceeași presă pe un program rotativ, acest avantaj al timpului de schimbare poate crește semnificativ utilizarea generală a echipamentului pe o tură de lucru, făcând adesea diferența între îndeplinirea unui program de livrare strâns și rămânerea în urmă.
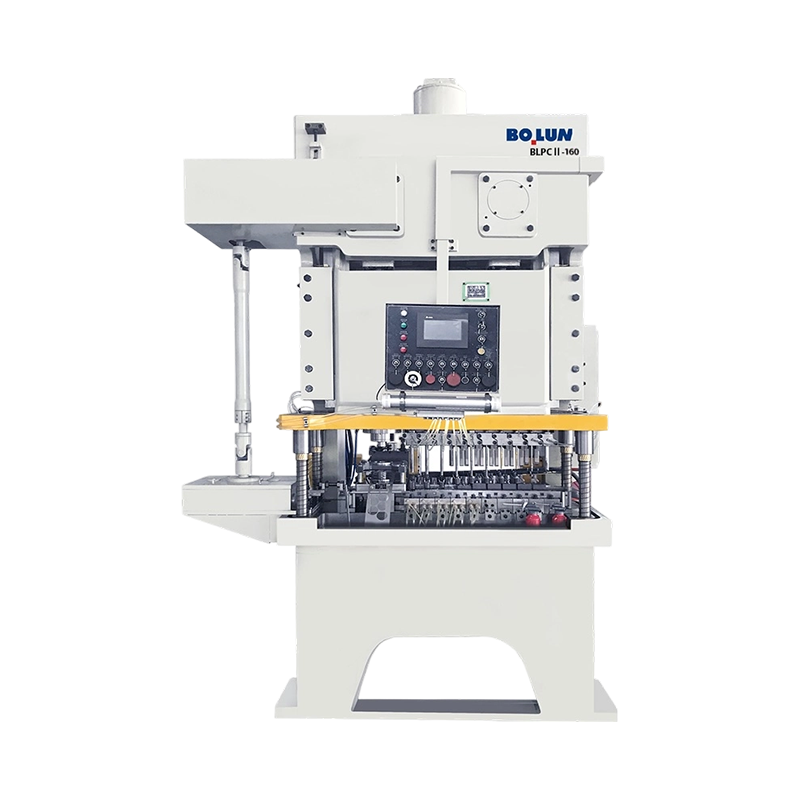
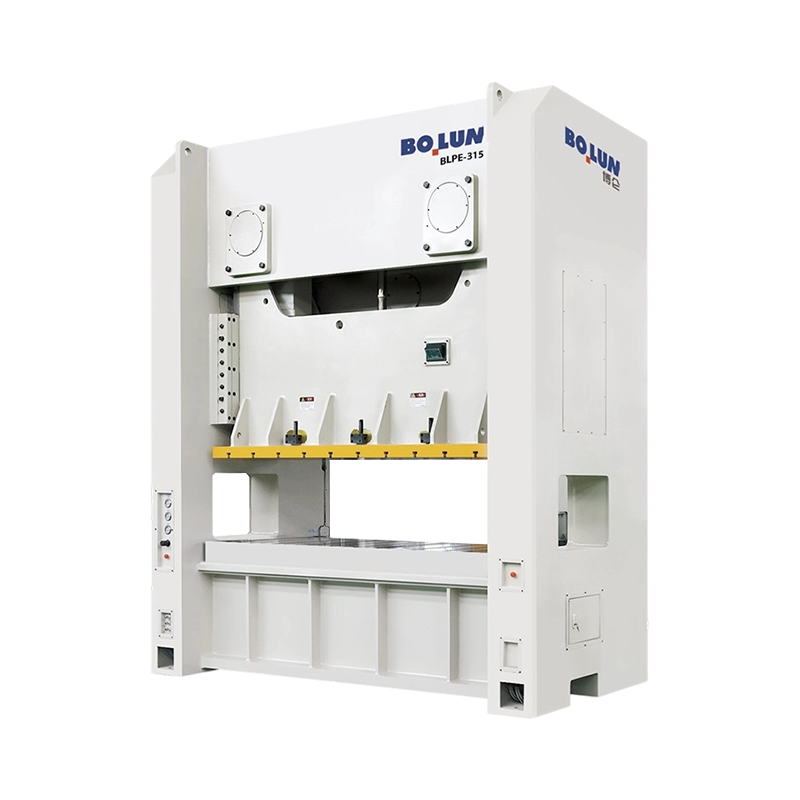
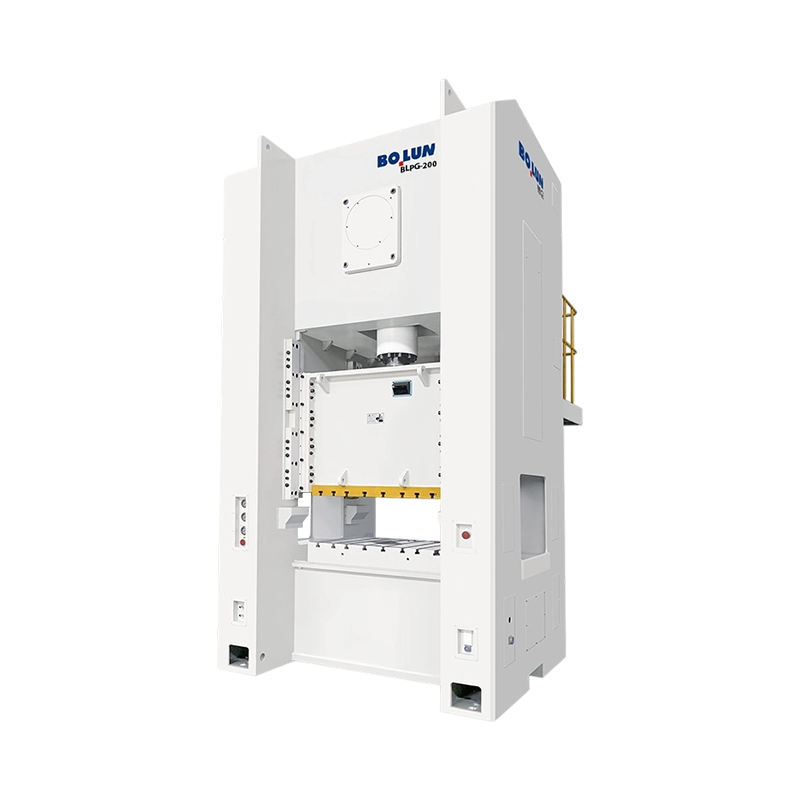
A Mașină de presare electrică de tip închis , numită adesea presă laterală dreaptă sau presă cu cadru H, utilizează un cadru cu elemente structurale conectate pe ambele părți ale zonei de lucru, formând o cale de încărcare complet închisă în jurul berbecului.
Deoarece cadrul formează o cale completă de încărcare pe ambele părți, mai degrabă decât o formă de C deschisă, o mașină de presare electrică de tip închis rezistă mult mai eficient la deformare în cazul încărcării grele sau decentrate. Această rigiditate adăugată se traduce direct într-un paralelism mai bun al pistonului și un contact mai consistent al sculelor pe întreaga zonă de lucru, ceea ce contează semnificativ pentru ștanțarea de precizie și lucrările de formare a panourilor mari.
Construcția cu cadru închis suportă cote de tonaj substanțial mai mari decât modelele cu cadru deschis, cu multe prese de tip închis cu o capacitate mult mai mare de 500 de tone și prese mari pentru panouri pentru caroserie, ajungând la câteva mii de tone. Rigiditatea îmbunătățită a unui cadru închis se traduce, în general, în toleranțe dimensionale mai strânse ale pieselor finite , motiv pentru care ștanțarea de înaltă precizie și lucrările cu panouri mari favorizează în mod constant construcția de tip închis față de alternativele de tip deschis.
Presele de tip închis folosesc în mod obișnuit sisteme de ghidare a glisierei mai extinse decât echivalentele de tip deschis, adesea folosind suprafețe de ghidare pe toate cele patru colțuri ale berbecului, mai degrabă decât un aranjament mai simplu de ghidare în două puncte. Această ghidare mai cuprinzătoare contribuie și mai mult la avantajul de precizie al construcției cu cadru închis, deoarece constrânge mișcarea berbecului la un traseu vertical consistent chiar și atunci când forțele matriței nu sunt perfect centrate în zona de lucru, un scenariu care apare în mod obișnuit în producția reală, chiar și cu unelte bine proiectate.
Tabelul de mai jos plasează diferențele cheie dintre cele două tipuri de cadre una lângă alta pentru o comparație directă.
| Factorulul | Mașină de presare electrică de tip deschis | Mașină de presare electrică de tip închis |
|---|---|---|
| Forma cadrului | În formă de C, deschis pe trei laturi | Calea de încărcare complet închisă pe ambele părți |
| Accesibilitate | Excelent, față și laterale deschise | Limitat doar la deschiderea frontală |
| Rigiditatea cadrului | Moderat, oarecare deformare sub sarcină | Deformare mare, minimă sub sarcină |
| Gama de tonaj tipic | Până la aproximativ 250 de tone | 250 de tone până la câteva mii de tone |
| Precizie și repetabilitate | Bun pentru lucrări generale de ștanțare | Superior pentru lucrări cu toleranță strânsă |
| Costul relativ al echipamentului | Mai jos | Mai sus |
Niciunul dintre tipurile de cadru nu este universal mai bun, deoarece alegerea corectă depinde în întregime de dimensiunea piesei, toleranța necesară, tonaj și frecvența cu care matrițele trebuie să se schimbe în timpul producției, un cadru de decizie acoperit mai detaliat mai târziu în acest ghid.
Dincolo de construcția cadrului, presele mecanice de putere sunt clasificate în continuare în funcție de mecanismul specific utilizat pentru a converti energia volantului în mișcare de piston, iar fiecare tip de antrenare produce un profil distinct de forță și viteză pe parcursul cursei.
Cel mai comun design al presei mecanice, folosind un arbore cotit pentru a converti mișcarea de rotație în mișcare liniară a berbecului. Presele cu manivela oferă un design simplu și fiabil, potrivit pentru lucrările de ștergere, perforare și formare de uz general.
Folosește un arbore excentric mai degrabă decât un arbore cotit adevărat, permițând adesea un design mai compact al cadrului pentru o lungime dată de cursă, utilizat în mod obișnuit la presele cu tonaj mic până la mediu.
Utilizează o legătură articulată care multiplică dramatic forța aproape de partea inferioară a cursei, ceea ce face ca acest design să fie bine potrivit pentru operațiunile de formare, dimensionare și formare cu precizie care necesită forță foarte mare pe o distanță scurtă de lucru.
Similară, în principiu, cu o presă cu articulație, care folosește o legătură cu basculă pentru a genera o forță ridicată cu o mișcare controlată, asemănătoare cu stăpânirea în apropierea punctului mort inferior, favorizată pentru operațiuni care necesită timp de contact prelungit sub sarcină.
Utilizează un mecanism cu șurub rotativ, acționat de un volant sau de un motor pentru a antrena berbecul, oferind o funcționare limitată cu energie, mai degrabă decât cu cursă limitată, utilizată în mod obișnuit în aplicațiile de forjare și monedă unde energia de impact controlată contează mai mult decât geometria cursei fixe.
Utilizează un mecanism de legătură multiplă pentru a modifica profilul de viteză al berbecului pe parcursul cursei, producând adesea o viteză de apropiere mai lentă și o oprire extinsă în partea de jos a cursei, utilă pentru operațiunile de embotire adâncă sensibile la viteza berbecului.
Selectarea mecanismului de acționare potrivit începe cu identificarea a ceea ce necesită de fapt procesul de la profilul de mișcare al berbecului. Operațiunile care necesită o tăiere rapidă și simplă beneficiază de antrenările standard cu manivelă sau excentrice, deoarece aceste modele oferă o mișcare simplă și previzibilă la viteze mari de ciclu. Operațiunile care au nevoie de forță extremă concentrată în apropierea punctului mort inferior, cum ar fi introducerea de detalii fine într-o suprafață a piesei, beneficiază de proiectarea articulației artizanale sau a comutatorului, în special datorită modului în care aceste mecanisme multiplică forța prin geometria lor de legătură. Potrivirea mecanismului de antrenare la cererea procesului, mai degrabă decât utilizarea implicită la o presă cu manivela standard pentru fiecare aplicație, îmbunătățește adesea atât calitatea pieselor, cât și durata de viață a sculelor și poate reduce semnificativ ratele de deșeuri în procesele în care sincronizarea forței prin cursa afectează direct piesa finită.
Mașinile de presa de putere mai mari sunt, de asemenea, clasificate în funcție de câte puncte de conectare, adică arborele cotit sau conexiuni excentrice individuale, susțin și antrenează berbecul, ceea ce afectează direct distribuția sarcinii pe zone largi de lucru.
O presă cu un singur punct folosește o conexiune centrală de antrenare la berbec, care este cea mai simplă și cea mai comună configurație pentru presele de dimensiuni mici și medii care manipulează piese care se potrivesc confortabil într-o zonă de lucru compactă, fără a necesita sprijin pe o lungime neobișnuit de mare.
O presă cu două puncte utilizează două conexiuni de antrenare poziționate pe toată lățimea berbecului, distribuind sarcina mai uniform pe zone de lucru mai largi și reducând riscul de înclinare a berbecului atunci când forța este aplicată în afara centrului într-un spațiu mai mare al matriței.
O presă în patru puncte utilizează patru conexiuni de antrenare, una lângă fiecare colț al berbecului, oferind cea mai uniformă distribuție a sarcinii disponibilă și făcând din această configurație alegerea standard pentru aplicații de ștanțare a panourilor foarte mari, cum ar fi panourile de caroserie pentru automobile, unde menținerea paralelismului constant pe o zonă mare de lucru este esențială pentru calitatea pieselor.
Pe măsură ce suprafața de lucru crește, riscul de distribuție neuniformă a forței și de înclinare a berbecului crește proporțional, motiv pentru care presele mai mari de tip închis folosesc de obicei configurații duble sau în patru puncte, mai degrabă decât o singură unitate centrală. Potrivirea numărului de puncte cu dimensiunea piesei și tonaj este una dintre cele mai importante decizii de specificare atunci când alegeți o mașină de ștanțat de format mare.
În timp ce punctele de antrenare suplimentare îmbunătățesc distribuția sarcinii, ele adaugă, de asemenea, complexitate mecanică, deoarece fiecare punct de conectare suplimentar necesită o legătură de transmisie sincronizată precis legată de un sistem comun de volant și ambreiaj. Această complexitate adăugată crește, în general, atât costul inițial al echipamentului, cât și cerințele de întreținere continuă, în comparație cu un design mai simplu cu un singur punct, motiv pentru care numărul de puncte ar trebui să fie corelat cu cerințele reale de dimensiune a pieselor, mai degrabă decât selectat ca o actualizare implicită, indiferent de aplicație, deoarece plata pentru complexitatea sincronizării nevoia reală de producție nu necesită rareori îmbunătățește rentabilitatea globală a investiției în echipament.
Stochează energia de rotație de la motorul de antrenare în mod continuu, eliberând-o într-o explozie concentrată în timpul fiecărei curse de lucru pentru a furniza forță mult peste ceea ce motorul singur ar putea susține.
Cuplează volantul cu arborele cotit pentru a iniția o cursă și oprește rapid mișcarea pistonului odată ce cursa se încheie, o componentă critică de siguranță și control pentru fiecare mașină de presare electrică.
Transformă mișcarea de rotație a volantului în mișcarea alternativă liniară a berbecului, geometria arborelui determinând direct lungimea cursei și profilul vitezei berbecului.
Componenta mobilă care poartă matrița superioară și furnizează forță piesei de prelucrat, ghidată precis în cadrul cadrului pentru a menține alinierea constantă cu patul fix pe toată durata fiecărei curse.
Structura inferioară fixă care susține matrița inferioară, proiectată pentru a rezista la încărcările repetate de impact, menținând în același timp alinierea precisă cu berbecul pe toată durata de viață a mașinii.
Mașinile moderne de presare electrice includ comenzi programabile care guvernează viteza cursei, blocaje de siguranță și monitorizarea operațională, din ce în ce mai integrate cu sisteme automate de alimentare și manipulare a pieselor pe liniile de volum mare.
Fiecare dintre aceste componente depinde de funcționarea corectă a celorlalte pentru ca presa să funcționeze în siguranță și să producă piese consistente. Un volant și un arbore cotit perfect întreținute nu pot compensa un ansamblu uzat de ambreiaj și frână care nu reușește să oprească berbecul în mod fiabil, iar un sistem de ghidare a berbecului aliniat cu precizie oferă puține beneficii dacă patul și placa de susținere s-au deplasat din aliniament de-a lungul anilor de utilizare grea. Evaluarea unei achiziții de presă sau planificarea unui program de întreținere pentru o mașină existentă înseamnă luarea în considerare a întregului sistem mai degrabă decât a oricărei componente izolate.
Instalațiile care selectează o mașină de presare electrică ar trebui să cântărească nu numai cerințele actuale ale pieselor, ci și nevoile de producție viitoare anticipate în mod rezonabil, deoarece îmbunătățirea tonajului sau a tipului de cadru mai târziu înseamnă de obicei achiziționarea unei mașini complet noi, mai degrabă decât modificarea uneia existente. Specificarea unei capacități suplimentare moderate dincolo de cerințele imediate, acolo unde bugetul o permite, se dovedește adesea mai rentabilă pe durata de viață a echipamentului decât depășirea în mod repetat a preselor succesive subdimensionate, în special pentru operațiunile în creștere care se așteaptă ca complexitatea sau volumul pieselor să crească în câțiva ani de la achiziția inițială.
Presa în sine este doar jumătate din operația de ștanțare funcțională, deoarece matrița determină forma reală, acțiunea de tăiere sau rezultatul formării aplicate materialului, iar designul matriței trebuie să se alinieze îndeaproape cu tipul de presa specific selectat.
Matrițele progresive efectuează mai multe operații în succesiune, pe măsură ce materialul bandă avansează prin mai multe stații într-un singur set de matrițe, iar această abordare se împerechează deosebit de bine cu presele de tip deschis de mare viteză care rulează o alimentare continuă a bobinei, deoarece combinația maximizează producția pentru piesele care necesită mai multe etape de formare sau tăiere.
Motoarele de transfer mută semifabricate individuale sau piesele între stații folosind un sistem de transfer mecanic, mai degrabă decât o bandă continuă, o abordare utilizată în mod obișnuit la presele de tip închis mai mari care produc piese mai mari, cum ar fi panourile pentru automobile, unde semifabricate individuale, mai degrabă decât o bobină continuă, alimentează procesul.
Matricele compuse efectuează mai multe operații de tăiere simultan într-o singură stație, mai degrabă decât în stații secvențiale, adesea folosite pentru piese care necesită o precizie dimensională ridicată între caracteristicile de tăiere multiple pe o singură cursă.
Greutatea matriței, înălțimea de închidere și spațiul de lucru necesar trebuie verificate în raport cu tipul specific de cadru de presa luat în considerare, deoarece o matriță proiectată pentru acces deschis și o înălțime de închidere mai mică tipică unei prese de tip deschis poate să nu se transfere direct la o presa de tip închis fără modificare și invers.
O matriță prost întreținută, cu muchii de tăiere tocite sau suprafețe de formare uzate, forțează presa să lucreze mai mult decât este necesar pentru a finaliza fiecare operațiune, accelerând uzura ambreiajului, frânei și componentelor de transmisie în timp. Facilitățile care tratează întreținerea matrițelor și întreținerea presei ca un singur program integrat, mai degrabă decât două preocupări separate gestionate de departamente diferite, văd în general o durată de viață mai lungă atât din partea sculelor, cât și a presei în sine, împreună cu o calitate mai consecventă a pieselor pe întreaga durată de viață a unei serii de producție.
Zona în care berbecul și matrița intră în contact cu piesa de prelucrat, cunoscută sub numele de punctul de operare, reprezintă zona cu cel mai mare risc pe orice mașină de presare electrică, iar protejarea adecvată, indiferent dacă este vorba de bariere fixe, perdele luminoase sau sisteme de control cu două mâini, este esențială pentru a preveni contactul operatorului cu componentele în mișcare în timpul unei curse, indiferent de tipul de cadru specific sau de tonajul nominal implicat.
Întrucât ansamblul ambreiajului și frânei controlează exact când se mișcă și se oprește berbecul, inspecția și întreținerea regulată a acestui sistem este o cerință critică de siguranță și orice semn de oprire întârziată sau cuplare inconsecventă ar trebui să scoată imediat mașina din funcțiune până la reparare.
Instruirea consecventă a operatorului privind tehnica adecvată de alimentare, procedurile de schimbare a matrițelor și protocoalele de oprire de urgență reduce semnificativ riscul de incident, iar facilitățile trebuie să mențină proceduri de operare standard documentate specifice fiecărei combinații de presă și matriță în utilizare regulată.
Orice lucrare de întreținere, schimbare a matrițelor sau reglare efectuată pe o mașină de presare electrică trebuie să urmeze proceduri stricte de blocare și etichetare, asigurându-se că mașina nu poate face cicluri neașteptate în timp ce personalul lucrează în sau în apropierea punctului de operare.
Funcționarea continuă a presei electrice generează zgomot și vibrații semnificative, în special la presele de tip închis mai mari care rulează operațiuni cu tonaj mare. Unitățile ar trebui să evalueze expunerea la zgomot în raport cu orientările relevante la locul de muncă și să ia în considerare montarea izolației vibrațiilor pentru presele instalate la etajele superioare sau în apropierea echipamentelor sensibile, deoarece vibrațiile transmise pot afecta mașinile de precizie din apropiere în timp.
Fiecare mașină de presare electrică ar trebui să aibă comenzi de oprire de urgență marcate, ușor accesibile, poziționate astfel încât orice operator sau personal din apropiere să poată opri mașina imediat, fără a fi nevoie să ajungă peste sau aproape de punctul de operare pentru a face acest lucru, iar aceste comenzi ar trebui testate în mod regulat ca parte a verificării de rutină a siguranței, mai degrabă decât să se presupună funcționale la nesfârșit după instalarea inițială, deoarece un control de urgență care eșuează în mod silențios nu oferă o protecție reală atunci când este cu adevărat necesară.
Diferitele industrii gravitează către configurații specifice presei de putere bazate pe dimensiunile pieselor, toleranțele și volumele de producție tipice pentru produsele lor.
Producția de panouri de caroserie pentru automobile se bazează în mare măsură pe prese mari de tip închis, adesea în configurații în patru puncte, capabile să ștanțeze panouri mari și complexe, cu o consistență dimensională strânsă în mii de piese per ciclu de producție. Componentele auto mai mici, cum ar fi suporturile și elementele de fixare, sunt produse frecvent pe prese de tip deschis cu viteză mai mare care rulează matrițe progresive.
Carcasele aparatului și componentele interne se întind pe o gamă largă de tonaj, cu prese de tip deschis mai mici care manipulează în mod obișnuit consolele interne și componentele de montare, în timp ce presele de tip închis mai mari formează panouri exterioare care necesită un finisaj neted și consistent.
Fabricarea carcasei electrice favorizează în mod obișnuit presele de tip deschis care rulează matrițe progresive de mare viteză, deoarece aceste piese sunt, în general, materiale de ecartament mai ușor produse în volume foarte mari, unde viteza ciclului și accesibilitatea matrițelor pentru schimbări frecvente de scule contează mai mult decât o oferă presele de tip închis cu rigiditate extremă.
Producția de elemente de fixare cu volum mare și de hardware mic utilizează în mod obișnuit prese compacte de tip deschis cu un singur punct, care rulează cu curse foarte mari pe minut, dând prioritate vitezei ciclului brut față de avantajele de precizie care contează mai mult pentru piesele mai mari, cu toleranță mai strânsă.
Aplicațiile industriale grele, inclusiv formarea suporturilor structurale, tăierea plăcilor groase și formarea flanșelor mari, necesită în mod obișnuit presele de tip închis de cel mai mare tonaj disponibile, deoarece grosimea materialului în aceste aplicații necesită mult mai multă forță pe unitatea de forfecare sau lungime de formare decât prelucrarea obișnuită a tablei de ecartament subțire care se găsește în producția de automobile sau de aparate, adesea împingând cerințele de operare de tonaj comparabil cu mult peste ceea ce ar fi nevoie de un tonaj comparabil.
Dincolo de tipul de cadru și mecanismul de antrenare, mai multe specificații numerice specifice determină dacă o anumită mașină de presare electrică se potrivește într-adevăr unei cerințe de producție.
Tonajul reprezintă forța maximă pe care o poate furniza o presă în siguranță, iar această cifră ar trebui să depășească întotdeauna forța necesară calculată pentru o anumită operațiune cu o marjă rezonabilă de siguranță, deoarece funcționarea constantă a presei în apropierea tonajului maxim nominal accelerează uzura și crește riscul de defecțiune.
Lungimea cursei definește distanța totală de deplasare verticală a berbecului, care trebuie să fie suficientă pentru a permite pieselor să elibereze matrița în timpul demontării sau ejectării automate, deosebit de importantă pentru piesele trase adânc care necesită un spațiu liber mai mare decât operațiunile simple de tăiere.
Această cifră determină direct rata maximă de producție teoretică, deși producția reală realizabilă depinde și de viteza de alimentare a materialului, complexitatea piesei și orice operațiuni secundare integrate în ciclul presei.
Înălțimea de închidere, distanța dintre berbec și patul de la partea inferioară a cursei, trebuie să se potrivească cu înălțimea specifică a matriței care este utilizată, în timp ce dimensiunea patului trebuie să se potrivească fizic atât matriței, cât și materialului alimentat prin presă.
Dincolo de specificațiile cu care un cumpărător interacționează direct, puterea motorului și capacitatea de energie a volantului determină cât de repede se poate recupera o presă între curse la rate susținute de producție ridicate. O presă care rulează în apropierea curselor nominale maxime pe minut pentru perioade lungi de timp are nevoie de o putere adecvată a motorului pentru a menține volantul complet încărcat între cicluri, iar capacitatea motorului subdimensionată poate cauza pierderi treptate de viteză și livrare inconsecventă a forței în timpul perioadelor lungi și continue de producție, o problemă pe care numai fișele de specificații nu o fac întotdeauna evidentă fără a verifica în mod specific evaluările ciclului de funcționare, motiv pentru care merită să solicitați date de la producător înainte de un ciclu de funcționare.
Mașinile de presare electrice sunt clasificate în primul rând după construcția cadrului în modele de tip deschis și tip închis și prin mecanismul de antrenare în prese mecanice, hidraulice și pneumatice, cu prese mecanice împărțite în continuare pe tipuri de manivelă, excentric, articulație, comutator și șurub.
O mașină de presare electrică de tip deschis folosește un cadru în formă de C deschis pe trei laturi pentru un acces ușor, în general potrivit pentru lucrări cu un tonaj mai ușor, în timp ce o mașină de presare electrică de tip închis folosește un cadru complet închis care oferă o rigiditate și precizie mai mare pentru un tonaj mai mare și aplicații cu piese mai mari.
Mașinile de presare electrice de tip deschis acoperă în mod obișnuit un tonaj de până la aproximativ 250 de tone, ceea ce le face bine potrivite pentru operațiunile mici și medii de ștanțare, ștanțare și perforare, mai degrabă decât lucrările cu panouri foarte mari.
Mașinile de presare electrice de tip închis oferă o rigiditate semnificativ mai mare a cadrului, ceea ce reduce deformarea în condiții de încărcare grea sau decentrată și menține un paralelism mai strâns, ambele fiind esențiale pentru producerea de panouri mari, consistente dimensional.
O mașină de presare mecanică folosește un volant și un arbore cotit pentru a converti energia de rotație stocată în curse rapide și repetabile, în timp ce o presă hidraulică folosește presiunea fluidului pentru a furniza forță constantă pe tot parcursul cursei la viteze ciclului în general mai mici.
O presă de articulație cu articulație folosește un mecanism de legătură care multiplică dramatic forța aproape de partea inferioară a cursei, făcând-o bine potrivită pentru monedă, dimensionare și alte operațiuni de precizie care necesită o forță foarte mare pe o distanță scurtă de lucru.
Numărul de puncte se referă la numărul de conexiuni individuale ale arborelui cotit sau excentric care susțin pistonul, variind de la prese cu un singur punct pentru piese compacte până la prese duble sau în patru puncte care distribuie sarcina în mod uniform pe zone de lucru mai largi.
Tonajul necesar depinde de grosimea materialului, rezistența materialului, lungimea perimetrului de forfecare sau de formare a piesei și operația specifică care se efectuează și este de obicei calculat utilizând formule stabilite specifice lucrărilor de decupare, perforare sau formare.
Caracteristicile esențiale de siguranță includ apărarea punctului de operare, cum ar fi perdelele luminoase sau barierele fixe, un sistem de ambreiaj și frânare fiabil cu performanță de oprire verificată, sisteme de control cu două mâini acolo unde este cazul și proceduri documentate de blocare și etichetare pentru lucrările de întreținere.
Sistemele de ambreiaj și frânare trebuie inspectate conform unui program regulat definit de producător și de reglementările de siguranță aplicabile, cu distanța de oprire și timpul de răspuns verificat pentru a rămâne în limitele toleranțelor de siguranță specificate la fiecare interval de inspecție.


Înțelegerea preselor mecanice de putere și a funcțiilor lor esențiale ...
O presă nu este o categorie de mașini. Este o familie de mașini de formare...
Răspunsul scurt: ce tip de cadru se potrivește cu munca ta An ...
Un cumpărător care compară o presă deschisă de 45 de tone cu o linie de su...
Design cu un singur punct O conexiune de u...
Pune o presă cu cadru deschis de 160 de tone și o presă cu cadru închis de...
Categorii de produse
Contactați-ne

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincia Zhejiang, China
Gata să Înceapă?
Get in Touch

Acum!
ZHEJIANG BOLUN

