În domeniul fabricației moderne mecanice de precizie, a presa de putere este sursa de alimentare de bază pentru asamblarea, formarea și calibrarea de înaltă precizie a componentelor. Fie că este vorba de asamblarea arborilor cotiți ai miezului motorului sau de presarea de precizie a structurilor mecanice mari, selectarea tipului adecvat de presă determină direct calitatea ansamblului și durata de viață a piesei de prelucrat.
O presă de putere este un dispozitiv care generează o forță imensă prin transfer de energie (mecanic sau hidraulic) pentru a realiza deformarea materialului sau montarea prin presare a componentelor. În prelucrarea arborelui cotit, nu este doar o simplă „uneltă de împingere”, ci un sistem de precizie care necesită un control strict asupra cursei, vitezei și presiunii. Obiectivul său operațional principal este acela de a se asigura că piesele de împerechere ajung la potrivirea de interferență proiectată fără a genera concentrații de tensiuni interne sau deteriorarea suprafețelor de împerechere.
Pentru a înțelege mai bine scenariile aplicabile pentru diferite echipamente, le putem analiza prin următoarea comparație de performanță:
| Caracteristica de performanță | Presă cu manivelă (Presă cu manivelă/dublă) | Presă hidraulică |
| Sursa de alimentare | Stocarea energiei volantului, legătură mecanică | Cilindru hidraulic, putere fluidă |
| Caracteristicile accidentului vascular cerebral | Presiune maximă în punctul mort inferior, viteza scade brusc în apropierea fundului | Presiune constantă pe toată cursa |
| Precizie de control | Cursă fixă, dificil de oprit la jumătatea procesului | Monitorizare precisa a presiunii si suspensie a cursei |
| Aplicație primară | Ștanțarea metalelor de mare volum, forjare | Montare prin presare de precizie, îndreptare arbore, asamblare complexă |
| Flexibilitate operațională | Scăzut (Potrivit pentru sarcini repetitive stşiardizate) | Ridicat (Potrivit pentru diverse sarcini personalizate de montare prin presare) |
Masina de presare a arborelui cotit: Acest echipament este proiectat la comandă pentru liniile de producție a arborelui cotit și este echipat în mod obișnuit cu instrumente de poziționare specializate pentru a se asigura că liniile centrale ale diferitelor pivoturi ale arborelui cotit sunt perfect aliniate, prevenind înclinarea în timpul procesului de montare prin presare.
Presă de îndreptare a arborelui: Arborii cotit prezintă adesea abateri minore de îndoire după utilizare sau prelucrare. Astfel de prese sunt echipate cu sisteme de măsurare de înaltă sensibilitate (utilizate de obicei cu blocuri în V și indicatori cu cadran) pentru a efectua mai multe corecții hidraulice la scară mică, ajustând deplasarea arborelui cotit la nivelul micronului.
Când se confruntă cu sarcina de a monta prin presare a arborelui cotit al unui motor în 2 timpi, mulți utilizatori se întreabă: este suficientă o presă obișnuită de 20 de tone? Răspunsul nu este absolut și depinde de parametrii fizici și cerințele de precizie ale piesei specifice.
Pentru a determina dacă 20 de tone de presiune este potrivită, trebuie să o evaluăm pe baza logicii fizice a potrivirilor de interferență. Forța de apăsare necesară este influențată în principal de aria de contact, cantitatea de interferență și coeficientul de frecare al materialelor.
Baza de calcul a sarcinii: În practica ingineriei, formula aproximativă pentru estimarea forței de presare este F = mu * pi * d * L * P_radial, unde mu este coeficientul de frecare, d este diametrul arborelui, L este lungimea de împerechere și P_radial este presiunea radială generată. Pentru un arbore cotit în 2 timpi, dacă diametrul pivotului este mare și interferența este proiectată să fie mare, forța necesară se poate apropia sau depăși limita de 20 de tone.
Constrângeri structurale: Arborii cotit în 2 timpi sunt de obicei compuse din semiarbore stânga și dreapta și un știft de manivelă central. Caracteristica lor structurală este rigiditatea ridicată a brațului manivelei, dar grosimea peretelui din jurul orificiului de conectare este limitată. Dacă tonajul echipamentului este selectat incorect, presiunea care depășește limita de curgere a materialului va declanșa micro-fisuri în brațul manivelei sau extinderea orificiului arborelui.
| Tip motor | Gama de diametre a jurnalului | Adecvarea presei de 20 de tone | Factori de bază de luat în considerare |
| Ușoare (de exemplu, unelte de grădină) | 15 - 25 mm | Foarte potrivit | Rezervă de presiune suficientă, necesită reglarea presiunii |
| Utilizare medie (de exemplu, motocicletă/exterior) | 30 - 50 mm | Configurație standard în industrie | Necesită unelte dedicate, concentrare pe coaxialitate |
| Greutate (de exemplu, deplasări mari/industriale) | > 50 mm | Asistență limitată la montaj termic recomandat | Presarea la rece dăunează cu ușurință suprafețelor, necesită o diferență de temperatură |
Chiar dacă presa îndeplinește cerințele de tonaj, monitorizarea presiunii este mult mai importantă decât simpla selectare a tonajului la presarea arborilor cotit în 2 timpi.
Monitorizarea curbei: Într-un proces ideal de fixare prin presare, curba presiunii care crește odată cu deplasarea ar trebui să fie netedă și liniară. Dacă la mijlocul procesului are loc o creștere bruscă semnificativă a presiunii (chirurgie maximă), aceasta indică adesea așchii de metal, lubrifiere insuficientă sau aliniere axială necorespunzătoare pe suprafața de împerechere.
Măsuri preventive: Este foarte recomandat să instalați un senzor de presiune pe o presă hidraulică. Pentru arborele cotit în 2 timpi, dacă presiunea ajunge la limită rapid la început, trebuie oprit imediat, deoarece forțarea ei în această etapă poate provoca cu ușurință uzura pe suprafața fusului. Odată ce apare o astfel de deteriorare, forța de fixare a suprafeței de împerechere eșuează complet, ducând la alunecarea arborelui sau la zgomot anormal în timpul utilizării ulterioare.
În procesul de întreținere și producție a arborilor cotit, dezasamblarea pieselor vechi și montarea prin presare a celor noi sunt acțiuni frecvente. Pentru a obține o comutare eficientă, cu daune reduse, nu se poate baza doar pe simpla acțiune de împingere-tragere a presei; necesită o logică de proces standardizată.
Realizarea comutării rapide între montarea prin presare și dezasamblare se bazează pe configurarea sculelor and răspuns flexibil al sistemului hidraulic .
Diferența în designul sculelor: Modul de dezasamblare necesită o matriță de bază de susținere. Rolul său este de a lăsa brațul manivelei să stea ferm pe bază, lăsând un orificiu central prin care să treacă jurnalul. Modul prin presare necesită un berbec de ghidare de poziționare. Berbecul trebuie să fie aliniat precis cu centrul jurnalului și ar trebui să aibă capabilități de reglare fină în timpul procesului de presare pentru a se asigura că unghiul de intrare este absolut vertical.
Limitarea reglajului sistemului hidraulic: Pentru a preveni deteriorarea pieselor din cauza forței excesive, trebuie setate supapele de siguranță sau limitele electronice. În timpul dezasamblarii, deoarece forța inițială de rupere este adesea mare, echipamentul poate fi lăsat să funcționeze la presiunea nominală; în timpul montajului prin presare, o limită superioară de siguranță trebuie prestabilită pentru a evita supraîncărcarea.
Mulți începători tind să creadă că cu cât mai strâns, cu atât mai bine, dar din perspectiva inginerească, potrivirile de interferență ar trebui menținute într-un anumit toleranță de potrivire la interferență .
| Metoda de împerechere | Coeficientul de frecare | Comportamentul forței de apăsare | Fiabilitate |
| Interferență excesivă | 0,12 - 0,15 | Manometrul fluctuează violent | Deteriorează cu ușurință suprafețele, oboseală de stres intern |
| Interferență rezonabilă | 0,08 - 0,10 | Presiunea crește fără probleme, pistă stabilă | Transmisie stabilă a cuplului, fără daune metalice |
| Asistată de temperatură | 0,05 - 0,07 | Presiunea semnificativ mai scăzută | Potrivire strânsă, proprietățile materialului păstrate |
Valoarea lubrifierii: Utilizarea lubrifiantului la presiune extremă este obligatorie; formează o peliculă de ulei între pivot și orificiul de conectare, prevenind frecarea uscată în timpul presării, făcând astfel asamblarea mai lină.
În producția pe scară largă, prin utilizarea unui aspect colaborativ al echipamentelor mecanice și hidraulice, eficiența producției și randamentul pot fi mult îmbunătățite.
În timpul fazei de prelucrare brută sau de forjare, a presa cu manivelă dublă este o forță centrală indispensabilă. Rezistă eficient momentului de răsturnare generat în timpul procesului de presare, asigurând că semifabricatul arborelui cotit este solicitat uniform în timpul forjarii.
| Pasul procesului | Echipament recomandat | Scop |
| Forjare/Formare brută | Presă cu manivelă dublă | Asigurați densitatea materialului |
| Fixare prin presare de precizie | Presă hidraulică | Asigurați interferența, preveniți deteriorarea suprafeței |
| Îndreptare axială | Presă de îndreptare a arborelui | Eroare geometrică de control |
Deviația de coaxialitate: Dacă precizia de ghidare a sculelor de fixare prin presare este insuficientă, semiaxul arborelui cotit se va clătina, ducând la o curgere radială a produsului finit.
Încărcare excentrică: Dacă centrul de presiune nu cade pe centrul geometric al axei arborelui cotit, va duce la micro-răsucirea brațului manivelei.
Montarea prin presare a arborelui cotit este o lucrare cu risc ridicat, de înaltă precizie. Stabilirea unui sistem științific zilnic de management și siguranță este fundamentul funcționării fabricii.
Testarea senzorului de forță: Se recomandă calibrarea sistemului de detectare a presiunii o dată pe trimestru. Asigurați-vă că eroarea de citire a senzorului este controlată cu 1% față de greutățile standard de calibrare.
| Măsura de protecție | Funcția |
| Butoane de control cu două mâini | Împiedică operatorii să ajungă în stație |
| Sensarea cortinei de lumină | Oprire de urgență dacă intră un obiect străin |
| Protecție la suprasarcină la presiune | Se descarcă automat dacă limita este depășită |
Ascultați sunete anormale: În timpul presării, un scârțâit continuu indică o defecțiune a lubrifierii; un clic clar înseamnă probabil o deteriorare locală a suprafeței metalice de împerechere.
Miezul monitorizării calității constă în interpretarea curbei presiune-deplasare. Dacă la ieșire se găsesc așchii metalici îngrămădiți sau la suprafață apar urme evidente de desen, operațiunea trebuie oprită.
In general, nu se recomandă montarea prin presare repetată . Fiecare presare provoacă o deformare plastică microscopică a suprafeței de îmbinare, ceea ce reduce durata de viață a materialului la oboseală și crește riscul de alunecare a arborelui.
Distanțierele dedicate nu oferă doar sprijin, ci și se încadrează în poziția știftului manivelei, asigurând că semiarborele din stânga și din dreapta mențin unghiul de fază setat în timpul procesului de presare, prevenind dezalinierea fazei.
Concluzia este da. Presele hidraulice pot controla cu precizie forța maximă de fixare prin presare prin reglarea supapelor de siguranță. Odată ce forța de presare depășește valoarea setată, sistemul hidraulic va elibera automat presiunea.
Se recomandă menținerea a 60% din potrivirea prin interferență rezervând jocul prin dilatare și contracție termică, restul de 40% din potrivire bazându-se pe presă. Această metodă asigură calitatea asamblarii minimizând în același timp daunele cauzate de stresul intern.


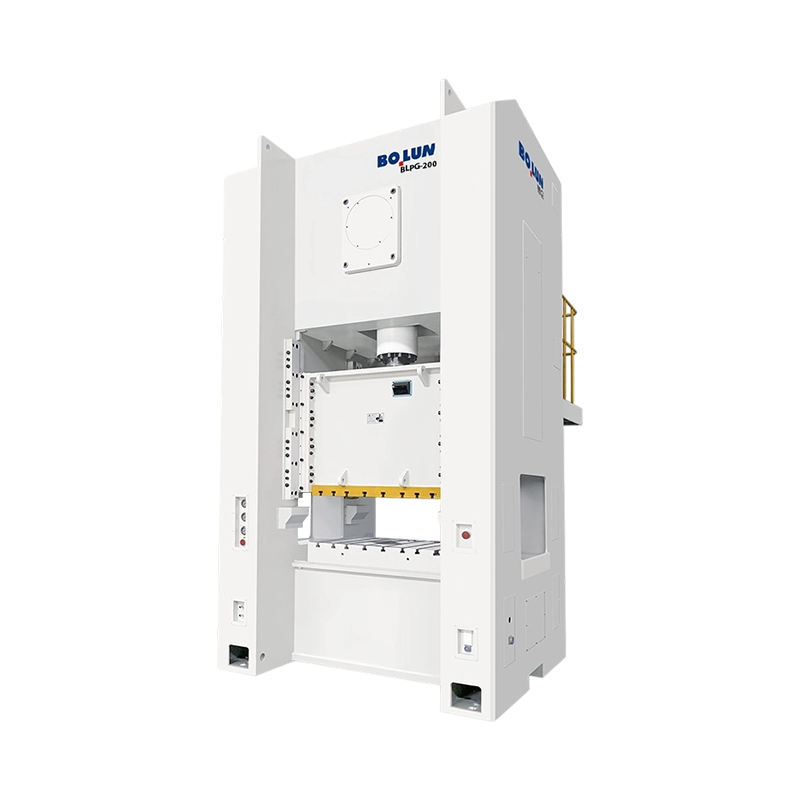
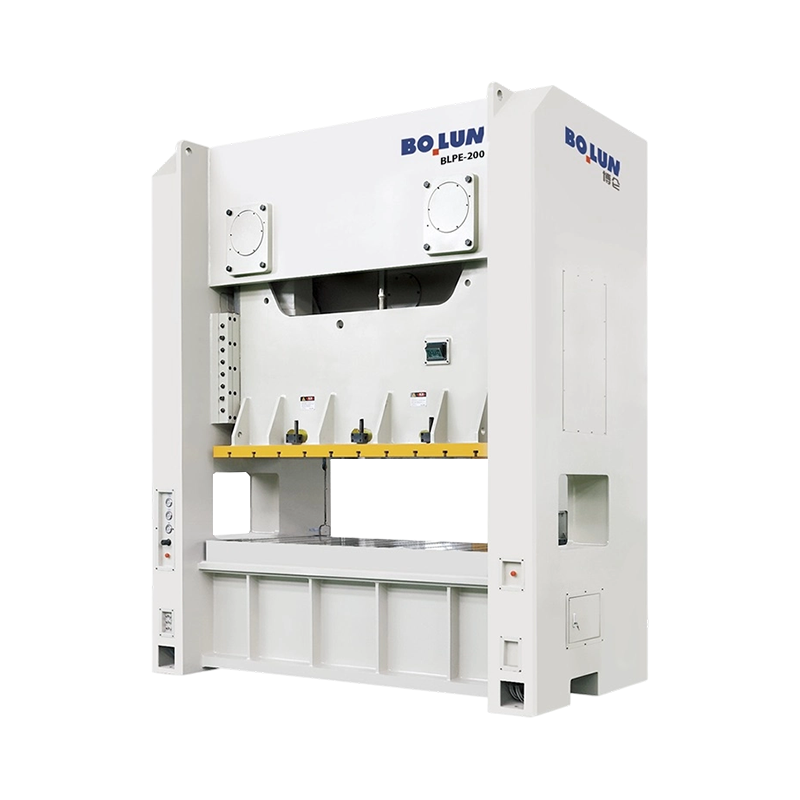
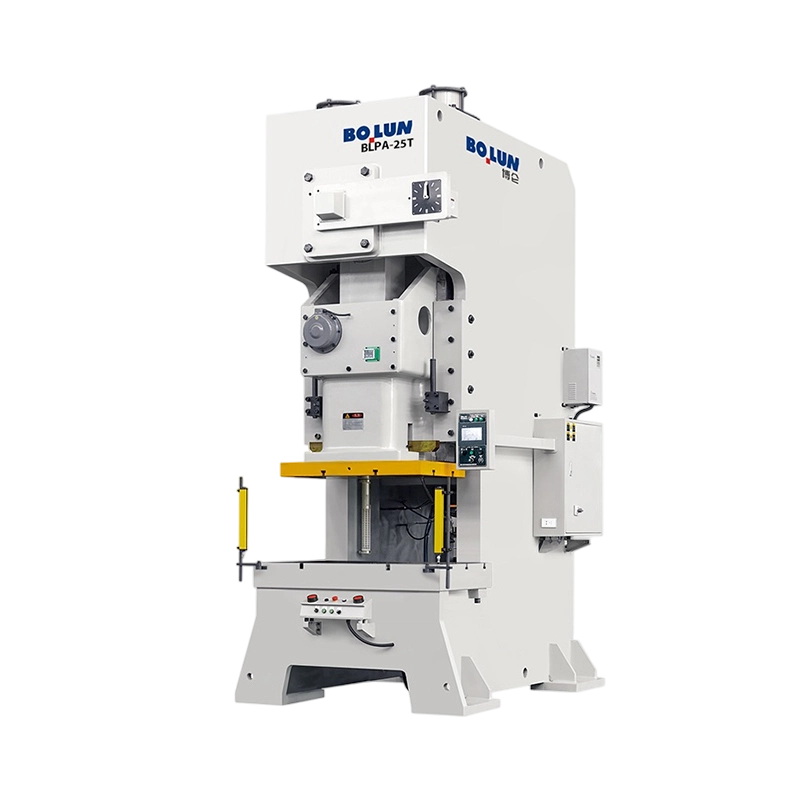
Două prese pot transporta ambele o plăcuță de identificare de 200 de tone ...
Răspunsul scurt: ce tip de cadru se potrivește cu munca ta An ...
Înțelegerea preselor mecanice de putere și a funcțiilor lor esențiale ...
Design cu un singur punct O conexiune de u...
Pe măsură ce industria de producție se îndreaptă în mod constant către automa...
O presă nu este o categorie de mașini. Este o familie de mașini de formare...
Categorii de produse
Contactați-ne

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincia Zhejiang, China
Gata să Înceapă?
Get in Touch

Acum!
ZHEJIANG BOLUN

