An mașină de presare electrică de tip deschis folosește un cadru în formă de C sau un cadru care lasă trei laturi ale zonei de lucru accesibile, facilitând încărcarea matrițelor și alimentarea pieselor, în timp ce o mașină de presare electrică de tip închis folosește o parte dreaptă sau un cadru de carcasă care înconjoară zona matriței pentru rigiditate și precizie maximă la sarcini grele. . Presele deschise se potrivesc, în general, lucrărilor de ștanțare, perforare și formare ușoare până la medii de până la aproximativ 300 de tone, în timp ce presele închise sunt alese pentru ștanțare grea, ambutisare adâncă și piese de înaltă precizie, adesea evaluate cu mult peste 500 de tone. .
Pentru managerii de fabrică și cumpărători care compară mașini, concluzia practică este că tipul de cadru ar trebui să urmeze dimensiunea piesei, forța de formare, paralelismul necesar și cât de des se schimbă matrițele. Alegerea cadrului greșit irosește bani fie prin uzura prematură și piesele inexacte la o presă deschisă subdimensionată, fie prin costuri de capital inutile și spațiul de podea pe o presă închisă supradimensionată.
Trei laturi accesibile pentru incarcare si hranire
Cadru închis pentru rigiditate și tonaj mare
Energia volantului a stocat și eliberat fiecare cursă
Deformarea cadrului și paralelismul sub sarcină
A presa mecanica de putere transformă rotația unui motor electric în mișcarea liniară a unei glisiere care antrenează o matriță în tablă, folosind un volant pentru a stoca energia între curse și un ambreiaj și frână pentru a porni și opri fiecare ciclu . Această abordare de stocare a energiei permite viteze mari de cursă și producție constantă de piese, motiv pentru care presele mecanice rămân calul de lucru al fabricilor de ștanțare cu volum mare.
Motorul antrenează o curea conectată la volant, care se învârte liber pe arborele cotit până când ambreiajul se cuplează. Când este cuplat, ambreiajul transferă energia stocată arborelui cotit sau excentricului, care mișcă biela și alunecă în sus și în jos. Frâna oprește arborele cotit într-un punct definit al ciclului, de obicei în punctul mort superior, astfel încât presa este pregătită pentru următoarea cursă.
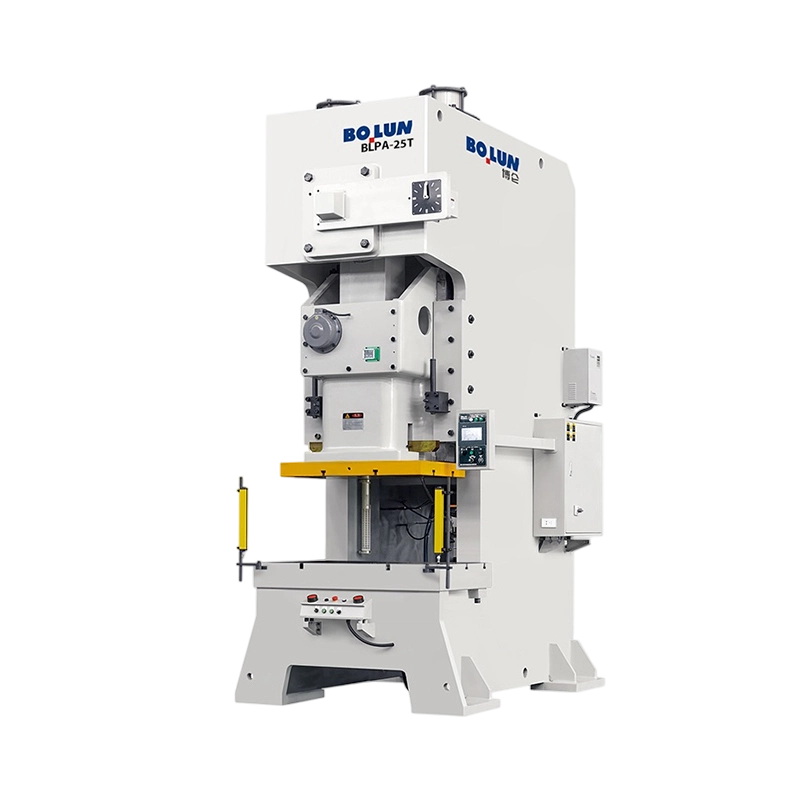
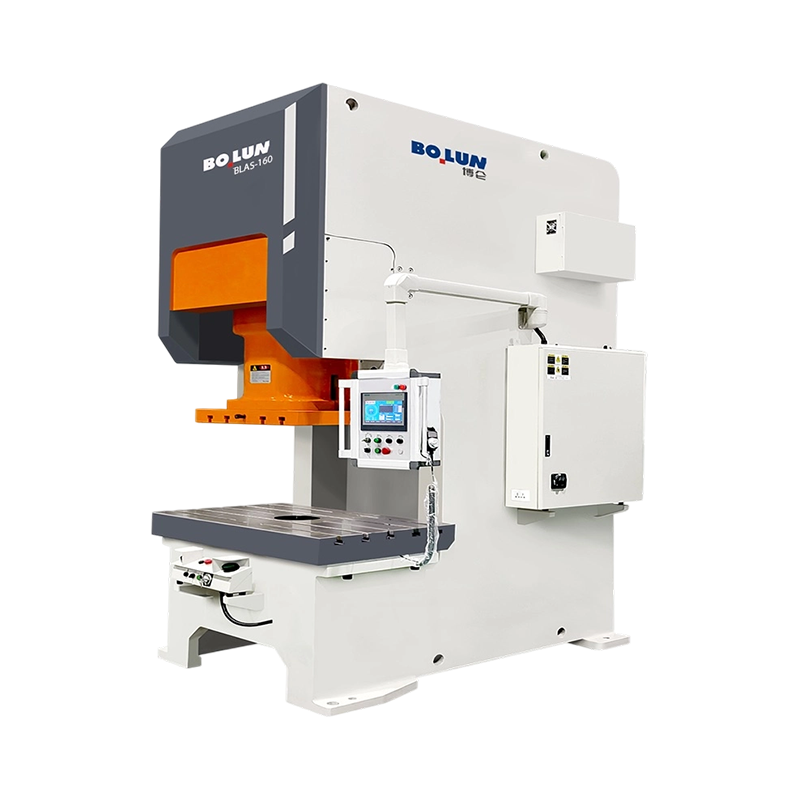
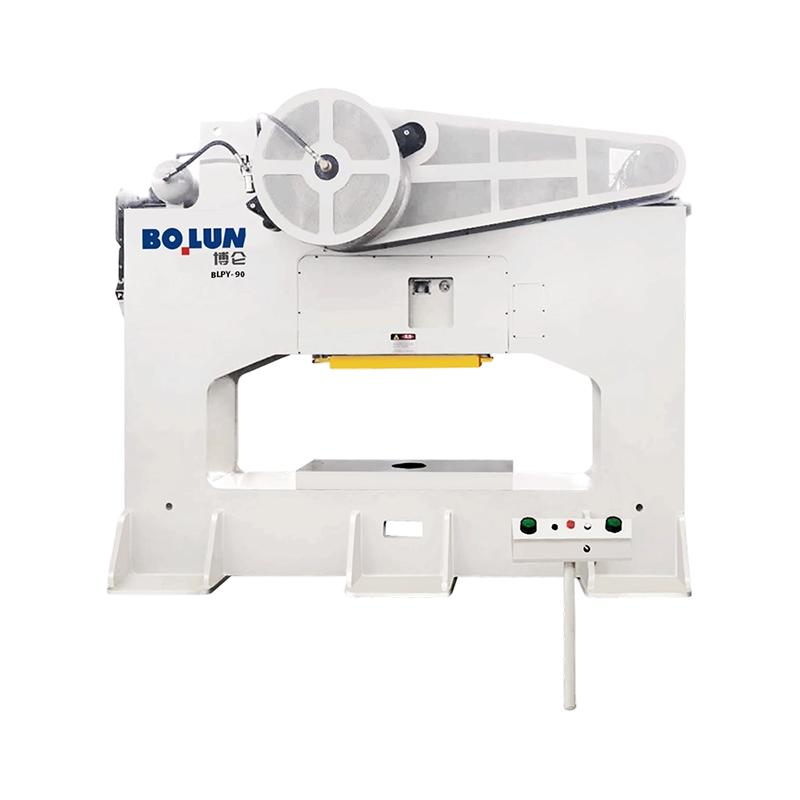
The mașină de presare electrică de tip deschis , numit adesea cadru de gol sau presa de cadru C, are un cadru în formă de litera C, cu gâtul deschis în față și pe ambele părți, astfel încât operatorii și echipamentele de automatizare să poată ajunge la matriță din mai multe direcții .
Gâtul deschis facilitează plasarea semifabricatelor, îndepărtarea pieselor finite și instalarea sau schimbarea matrițelor. Echipajele de instalare pot lucra din față și din lateral, iar transportoarele sau echipamentele de alimentare se pot apropia din mai multe unghiuri. Această accesibilitate este unul dintre motivele pentru care presele deschise sunt populare în atelierele de lucru și în fabricile de dimensiuni medii, unde schimbările matrițelor au loc frecvent.
Presele deschise gestionează operațiunile de decupare, perforare, formare ușoară, monedare, îndoire și asamblare pe piese precum suporturi, contacte electrice, componente ale aparatului și piese structurale mici. Capacitatea lor variază de obicei de la aproximativ 25 de tone până la aproximativ 300 de tone, cu rate de cursă care variază în funcție de dimensiunea și designul unității.
Deoarece cadrul este deschis pe laterale, se deflectează mai mult sub sarcini mari de formare, ceea ce poate reduce paralelismul dintre culisă și pat și poate cauza uzură neuniformă sau variații ale pieselor . Operatorii nu ar trebui să ruleze o presă deschisă în apropierea tonajului nominal pentru perioade prelungite și ar trebui să utilizeze monitorizarea tonajului acolo unde este disponibilă pentru a evita supraîncărcarea.
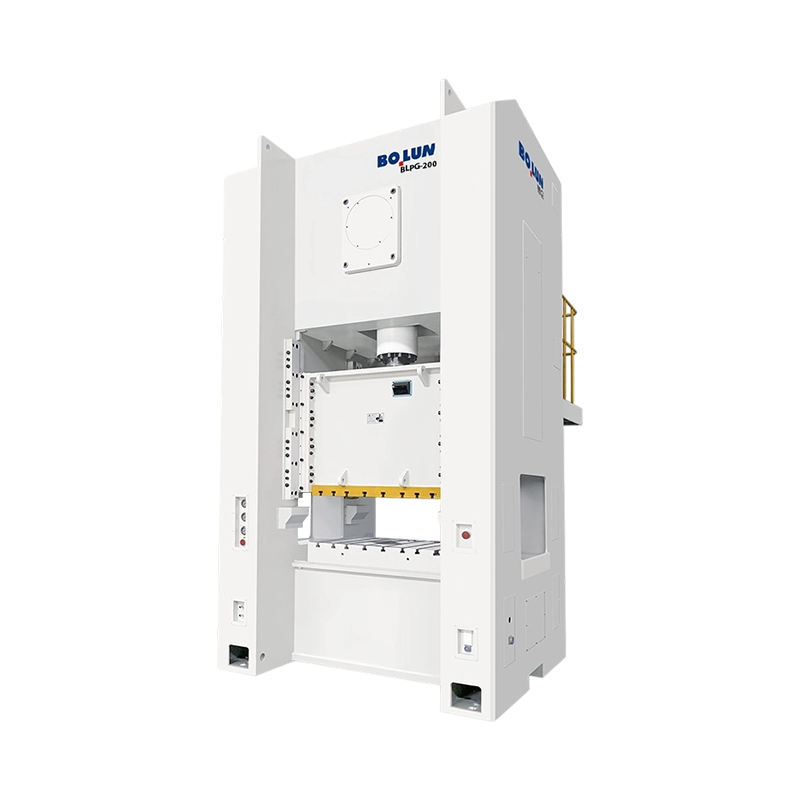
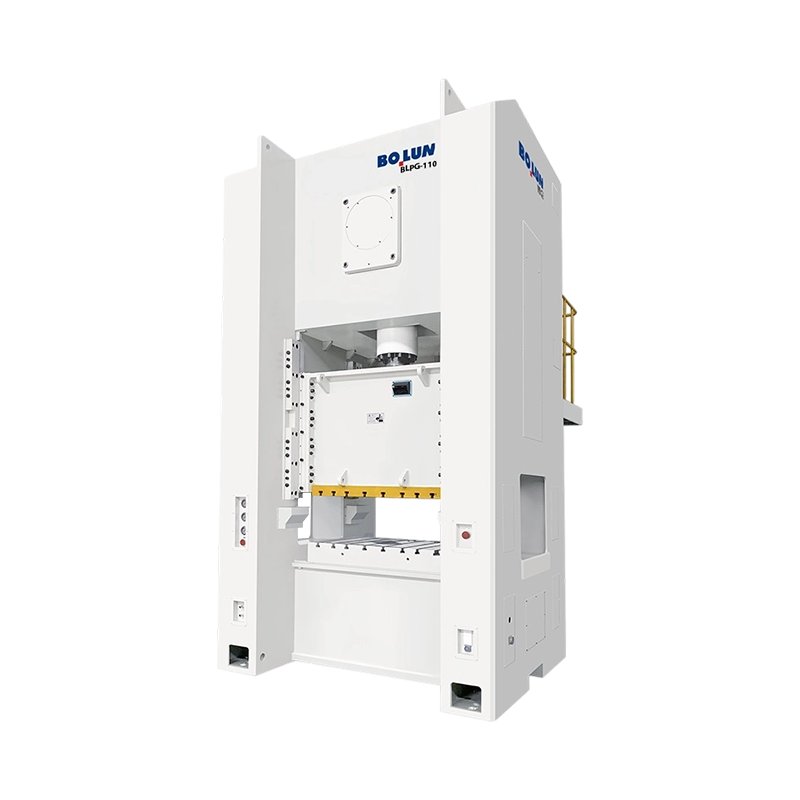
Mașina de presare electrică de tip închis folosește o parte dreaptă sau un cadru de carcasă cu doi montanti conectați în partea de sus și de jos, creând o incintă rigidă în jurul zonei de lucru care rezistă la deformare la sarcini extreme. .
Cadrul închis menține toboganul și patul paralele sub sarcină, ceea ce este esențial atunci când se formează părți adânci sau se mențin toleranțe strânse. Paralelismul constant reduce uzura matriței, prelungește durata de viață a sculei și menține variația dimensională scăzută pe parcursul unor serii lungi de producție. Presele închise sunt, prin urmare, alegerea standard atunci când precizia și repetabilitatea contează mai mult decât accesul.
Presele închise sunt utilizate pe scară largă în panourile de caroserie ale autovehiculelor, carcasele aparatelor, componentele structurale mari și părțile ambute adânc. Capacitățile încep de obicei de la sute de tone și se extind la mii pentru liniile de transfer foarte mari și tandem. Designul lor rigid suportă, de asemenea, suporturi mai mari și suprafețe de matriță mai mari.
Cadrul închis limitează accesul, astfel încât încărcarea și schimbarea matrițelor pot dura mai mult și adesea necesită macarale, alimentatoare automate sau încărcare cu robot. Masa structurală mai mare și amprenta mai mare cresc, de asemenea, costul de capital, cerințele de fundație și nevoile de spațiu.
O comparație directă face alegerea cadrului mai clară, deoarece fiecare design oferă un echilibru diferit între acces, rigiditate, capacitate și cost .
| Caracteristică | Deschideți Tip Power Press | Tip închis Power Press |
|---|---|---|
| Forma cadrului | În formă de C sau cadru gol | Partea dreaptă sau cadru de carcasă |
| Gama de capacitate tipică | Aproximativ 25 până la 300 de tone | De obicei, 200 de tone până la câteva mii de tone |
| Accesul la zona matriței | Față și ambele părți deschise | Limitat, de obicei doar față și spate |
| Rigiditatea cadrului | Mai jos, mai multă deformare sub sarcină | Paralelism ridicat, excelent |
| Timpul de schimbare a morții | În general mai rapid | În general, mai lent, adesea asistat de macara |
| Aplicații tipice | Blanking, piercing, ușoară formare, asamblare | Ambutisare adâncă, ștanțare grea, panouri mari |
| Costul relativ al capitalului | Mai mic pentru utilizare comparabilă cu sarcini ușoare | Mai înalt, cu fundație și amprentă mai mare |
Tonajul singur nu descrie o presă, deoarece lungimea cursei, înălțimea închiderii, dimensiunea patului și capacitatea de energie limitează toate părțile care pot fi fabricate în siguranță și cu precizie. .
Tonajul nominal este forța maximă pe care o poate furniza presa, dar producătorii o specifică la o anumită distanță înainte de punctul mort inferior, de obicei câțiva milimetri. Operațiunile de formare care necesită forță într-un punct diferit al cursei pot depăși ceea ce presa poate furniza în siguranță, astfel încât punctul de rating trebuie verificat în raport cu procesul.
Lungimea cursei determină cât de departe se deplasează diapozitivul, care guvernează cât de adânc poate fi trasă o parte și dacă echipamentul de alimentare poate curăța matrița. Înălțimea de închidere este distanța de la pat până la tobogan în punctul mort inferior cu cursa ajustată și trebuie să se potrivească cu înălțimea combinată a seturilor de matrițe și a pieselor rulate.
Patul și suportul trebuie să fie suficient de mari pentru a susține setul de matrițe cu margini clare pentru montarea șuruburilor și a echipamentului de alimentare. Matrițele supradimensionate pe paturi subdimensionate provoacă deformare și încărcare neuniformă, care deteriorează atât uneltele, cât și presa.
| Caietul de sarcini | Ceea ce controlează | Considerație tipică |
|---|---|---|
| Tonajul nominal | Forța maximă de formare | Confirmați punctul de evaluare în cursă |
| Lungimea cursei | Adâncimea de tragere și spațiul de avans | Se potrivește la cea mai lungă parte și la înălțimea matriței |
| Înălțimea închisă | Spatiu pentru seturi de matrite | Includeți setul de matrițe și înălțimea pieselor |
| Lovituri pe minut | Ieșire de producție | Echilibrați viteza cu limitele de alimentare și de siguranță |
| Energia volantului | Energia disponibilă pe cursă | Esențial pentru golire și desenare grele |
| Paralelism | Chiar și încărcarea peste fața matriței | Verificați în raport cu toleranța piesei |
Selectarea ar trebui să înceapă de la piese, nu din catalogul presei, deoarece forța de formare, dimensiunea piesei, toleranța și volumul de producție determină ce cadru va funcționa fiabil. .
Utilizați datele de proces pentru perimetrul de decuplare, grosimea materialului, rezistența la forfecare și cerințele de formare pentru a estima forța necesară. Adăugați o marjă de siguranță, de obicei cel puțin în jur de 20 la sută, pentru a ține cont de variația materialului și de uzura matriței. Dacă estimarea se apropie de capacitatea nominală a unei prese deschise, o presă închisă este adesea alegerea mai sigură.
Piesele cu toleranțe strânse, în special cele care necesită planeitate sau adâncime consistentă, beneficiază de rigiditatea unui cadru închis. Pentru ștanțare și perforare cu toleranță mai redusă, o presă deschisă poate oferi o precizie adecvată la un cost mai mic, cu condiția ca paralelismul să fie verificat și menținut.
Plantele cu amestec mare cu schimbări frecvente ale matrițelor beneficiază de accesul deschis al unei prese cu cadru de gol. Liniile dedicate unor piese mari pot justifica o presa inchisa cu transfer automat sau incarcare robotizata, unde limitele de acces conteaza mai putin.
Presele închise necesită de obicei fundații mai grele, zone de degajare mai mari și, uneori, echipamente de manipulare deasupra capului. Plantele cu spațiu limitat la podea sau podele slabe pot găsi prese deschise mai ușor de instalat și relocat.
Procedurile de configurare consecvente mențin piesele în limitele de toleranță, reduc deșeurile și previn deteriorarea matrițelor și a presei în sine .
Curățați suportul și sabotul matriței înainte de instalare și prindeți matrița uniform pentru a evita încărcarea neuniformă. Setați înălțimea de închidere la specificațiile matriței și verificați-o cu un palpator sau un indicator de înălțime. Cursele de probă la viteză mică ar trebui să confirme că matrița se închide complet și că piesele sunt formate corect înainte ca viteza de producție să fie aplicată.
Verificați periodic paralelismul dintre glisier și pat folosind comparatoare sau calibre. Presele deschise în special trebuie verificate în mod regulat, deoarece deformarea și uzura pot modifica alinierea în timp. Înregistrați citirile astfel încât tendințele să devină vizibile înainte ca piesele să iasă din toleranță.
Gibs ghidează glisiera, iar jocul lor afectează atât precizia, cât și uzura. Excesul de spațiu permite alunecării să se clătinească, în timp ce prea puțin provoacă legarea și căldura. Urmați programul de lubrifiere pentru rulmenți, brațuri și arborele cotit și utilizați clasele de lubrifiant specificate de producător.
Garniturile de frecare a ambreiajului și plăcuțele de frână se uzează la fiecare ciclu, iar starea lor determină cât de fiabil se oprește glisiera în punctul corect. Măsurați distanța de oprire și inspectați căptușelile conform planului de întreținere. Frânele uzate cresc riscul de depășire și rănire.
Presele mecanice pot provoca răni grave într-o fracțiune de secundă, astfel încât protecția trebuie proiectată, instalată și verificată ca un sistem complet, mai degrabă decât ca un accesoriu opțional. .
Apărătoarele fixe, protecțiile interblocate, perdelele luminoase și dispozitivele de detectare a prezenței protejează punctul de operare. Alegerea depinde de loc de muncă, de metoda de hrănire și de nevoile de acces. Gărzile trebuie să împiedice intrarea mâinii în timp ce toboganul este în mișcare și trebuie să oprească presa dacă este întreruptă.
Două comenzi manuale necesită ca ambele mâini să fie pe actuatoare înainte de mișcarea glisierei, ținându-le departe de matriță. Dispozitivele de oprire de urgență trebuie să fie la îndemână și testate în mod regulat. Timpul de oprire și distanța de oprire trebuie măsurate și documentate pentru fiecare apăsare.
Instalațiile trebuie să respecte standardele de protecție a mașinilor care se aplică în țara lor, cum ar fi regulile OSHA din Statele Unite sau directivele și standardele europene relevante pentru mașini. Operatorii au nevoie de instruire privind configurarea în siguranță, manipularea matrițelor, etichetarea blocării și răspunsul în caz de urgență. Inspecțiile regulate confirmă faptul că dispozitivele de protecție și controalele funcționează în continuare conform prevederilor.
Un program de întreținere planificat reduce timpul neplanificat și menține precizia presei în cadrul specificațiilor de-a lungul multor ani de funcționare .
Verificările zilnice ar trebui să acopere dispozitivele de siguranță, nivelurile de ulei, zgomotele neobișnuite și starea matriței. Verificările săptămânale pot include măsurarea jocului de bare, tensiunea curelei și inspecția elementelor de fixare și a șuruburilor de montare pe pat și cadru.
Reviziile majore se referă de obicei la înlocuirea ambreiajului și a frânei, inspecția rulmenților, alinierea arborelui cotit și verificările cadrului. Intervalele depind de ciclul de funcționare și de condițiile de funcționare, dar multe fabrici planifică revizii la fiecare câțiva ani pentru presele cu încărcare mare.
Prețul inițial este doar un element al costului. Consumul de energie, forța de întreținere, disponibilitatea pieselor de schimb, durata de viață a matriței și ratele de deșeuri contribuie toate la costul total. O presă bine selectată și bine întreținută oferă adesea costuri mai mici pe piesă decât o mașină mai ieftină care funcționează prost.
Cele mai multe probleme ale presei prezintă semne de avertizare timpurie, cum ar fi deviația dimensională, zgomotul neobișnuit sau uzura neuniformă, iar o verificare sistematică identifică de obicei cauza înainte de apariția unor daune grave. .
Când dimensiunile pieselor variază treptat, verificați uzura matriței, setările de înălțime de închidere și paralelismul. La presele deschise, deformarea sub sarcină poate schimba rezultatele pe măsură ce tonajul crește, așa că monitorizați tendința pe parcursul sesiunilor de producție.
Dacă glisorul se oprește în poziție sau depășește, inspectați frâna, verificați alimentarea cu aer sau hidraulică, acolo unde este cazul, și verificați logica de control. Problemele de oprire ar trebui rezolvate înainte de a rula producția, deoarece depășirea creează atât riscuri pentru siguranță, cât și pentru scule.
Bătănirea sau zdârnitul indică deseori găuri uzate, șuruburi slăbite sau uzură a rulmenților. Vibrația care crește odată cu viteza poate indica probleme cu volantul sau cureaua de transmisie. Investigarea timpurie evită deteriorarea ulterioară a arborelui cotit sau a cadrului mai scumpe.
Întrebare: Care este diferența principală dintre o presă electrică de tip deschis și cea închisă?
O presă de tip deschis are un cadru C care este accesibil din trei laturi pentru încărcare ușoară și schimbare a matriței, în timp ce o presă de tip închis are un cadru închis care oferă o rigiditate mai mare și un tonaj mai mare .
Întrebare: Ce interval de capacitate acoperă de obicei presele deschise?
Presele deschise variază în mod obișnuit de la aproximativ 25 de tone la aproximativ 300 de tone, în funcție de dimensiunea cadrului, designul unității și aplicația dorită.
Întrebare: Când ar trebui să fie selectată o presă închisă în loc de una deschisă?
Presele închise se potrivesc cu ambutirea adâncă, ștanțarea grea, panourile mari și lucrările cu toleranță strânsă în care deformarea cadrului ar compromite precizia pieselor .
Întrebare: Cum ajută un volant o presă mecanică?
Volanul stochează energia de rotație între curse, netezind sarcina asupra motorului și furnizând energia necesară pentru fiecare operație de formare.
Întrebare: De ce contează punctul de tonaj nominal al cursei?
Producătorii evaluează tonaj la o anumită distanță înainte de punctul mort inferior, astfel încât operațiunile de formare care necesită forță totală în alte poziții de cursă pot depăși capacitatea de siguranță .
Întrebare: Cât de des trebuie verificat paralelismul?
Paralelismul trebuie verificat pe un program definit de fabrică, cu verificări mai frecvente la presele deschise și la presele care funcționează lângă sarcina nominală sau produc piese cu toleranță strânsă.
Întrebare: Ce dispozitive de siguranță sunt utilizate în mod obișnuit pe presele mecanice?
Dispozitivele comune includ apărătoare fixe și interblocate, perdele luminoase, sisteme de detectare a prezenței, comenzi cu două mâini și butoane de oprire de urgență .
Întrebare: Care componente se uzează cel mai repede la o presă mecanică?
Garniturile de frecare a ambreiajului, plăcuțele de frână, suporturile și curelele de transmisie se uzează de obicei cel mai repede, așa că ar trebui să fie inspectate regulat și păstrate în stoc ca piese de schimb.
Întrebare: O presă deschisă poate fi folosită pentru lucrări grele de formare?
Presele deschise pot gestiona formarea moderată dacă forța rămâne bine în interiorul capacității nominale și paralelismul este menținut, dar formarea grea sau adâncă necesită de obicei un cadru închis.
Întrebare: Cum estimez forța necesară pentru o operație de ștanțare?
Estimați forța din perimetrul tăiat, grosimea materialului și rezistența la forfecare pentru decupare, apoi adăugați cerințele de formare și o marjă de siguranță de aproximativ 20% .


Un cumpărător care compară o presă deschisă de 45 de tone cu o linie de su...
Înțelegerea preselor mecanice de putere și a funcțiilor lor esențiale ...
Două prese pot transporta ambele o plăcuță de identificare de 200 de tone ...
Design cu un singur punct O conexiune de u...
Mașinile de presare electrice sunt clasificate în două moduri pri...
Un manager de producție la o fabrică de componente metalice de dimensiuni ...
Categorii de produse
Contactați-ne

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincia Zhejiang, China
Gata să Înceapă?
Get in Touch

Acum!
ZHEJIANG BOLUN

