O presă nu este o categorie de mașini. Este o familie de mașini de formare a metalelor definite de cadru, antrenare, puncte de conectare a berbecului și procesul prevăzut. De aceea, două mașini cu același tonaj se pot comporta foarte diferit pe aceeași matriță: una poate ține un panou larg plat, alta poate ajunge într-un gât adânc, iar a treia poate oferi o tragere lentă, controlată, fără șoc. Pentru un cumpărător, întrebarea utilă nu este doar „care sunt diferitele tipuri de prese?” dar „ce tip de presă se potrivește cu piesa, matrița și ritmul de producție?”
Răspunsul scurt: alegeți prese mecanice cu manivelă sau cu roți excentrice pentru ștanțare stabilă de mare volum, prese servo când mișcarea berbecului trebuie să fie programabilă, prese comutatoare pentru forjare la rece și dimensionare cu forță mare și construcție cu cadru deschis sau cu cadru închis în funcție de dimensiunea piesei, lățimea patului și încărcarea decentrată. Presele hidraulice și pneumatice umplu alte nișe. Secțiunile de mai jos explică ce schimbări se schimbă între tipuri și unde se află riscul de specificație.
Majoritatea selecției presei industriale începe cu principiul generatorului de forță. Tabelul de mai jos oferă comparația de lucru; restul articolului explică detaliile care afectează designul matriței, amprenta și costul de operare.
| Apăsați tip | Principiul forței | Potrivire tipică | Principalul compromis |
|---|---|---|---|
| Presă mecanică cu manivela | Volanul și ambreiajul antrenează un arbore cotit cu mișcare de cursă fixă | Decuparea, perforarea, formarea superficială, ștanțarea generală | Rapid și simplu, dar profilul cursei este fix |
| Presă cu roți excentrice | Transmisia angrenată și arborele excentric oferă un cuplu ridicat pe o cursă mai lungă | Ștanțare grea, piese adânci, paturi largi, lucrări de tonaj mare | Mai multă forță și rigiditate, cu masă și costuri mai mari |
| Comutați apăsarea | Legătura articulației înmulțește forța aproape de partea inferioară a cursei | Forjare la rece, monedare, dimensionare, lucrări de înaltă presiune cu cursă scurtă | Avantaj mecanic ridicat, dar nu ideal pentru extrageri lungi |
| Presă servo | Servomotorul controlează poziția pistonului, viteza și oprirea | Ambutisare adâncă, formare în mai multe etape, materiale de înaltă rezistență | Mișcare flexibilă, cu mai multă complexitate de control |
| Presa hidraulica | Cilindrul hidraulic oferă forță cu presiune și cursă controlabile | Trageri lungi, formare cu viteză redusă, operații de presare | Forță pe cursă lungă, cu cicluri mai lente și întreținere a fluidului |
| Presă pneumatică | Cilindrul de aer asigură o acționare cu forță redusă | Asamblare ușoară, marcare, mici lucrări de tăiere | Cost redus, dar tonaj și consistență limitate |
Tabelul este în mod deliberat larg. În practică, o presă mecanică poate fi deschisă sau închisă, cu un singur punct sau cu două puncte și poate fi condusă de manivelă sau excentric. Acele combinații contează la fel de mult ca și familia de drive. O presă deschisă de 160 de tone și o presă închisă de 160 de tone nu sunt interschimbabile atunci când matrița este lată sau sarcina este decentrată.
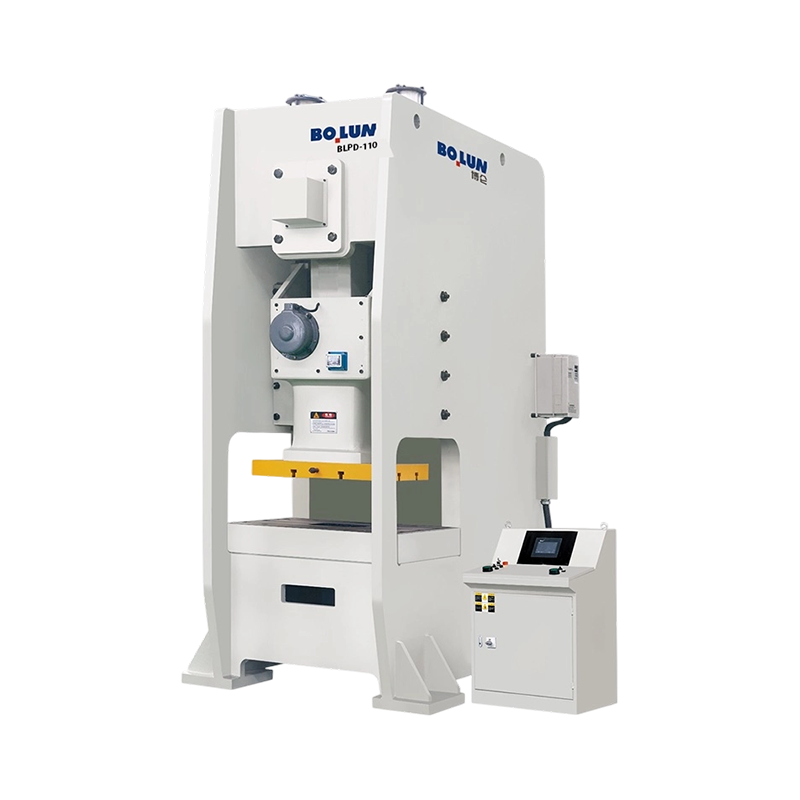
Cadrul decide accesul, rigiditatea și cât de multă deformare trebuie să suporte matrița. O presă de tip deschis, numită adesea cadru C, lasă fața și două laturi deschise. Acest lucru facilitează încărcarea manuală, schimbarea sculelor și accesul lateral. Compartimentul este structural: sub sarcină, golul se poate închide ușor, astfel încât berbecul și patul pot pierde paralelismul. Pentru piese înguste, matrițe centrate și tonaj moderat, acest lucru este adesea acceptabil. Pentru matrițele progresive largi, deviația devine o problemă de calitate și de viață a matriței.
O presă de tip închis leagă montantii împreună în partea de sus, de obicei cu o coroană și un pat care formează un portal mai rigid. Se ocupă de un tonaj mai mare și paturi mai largi, cu o deformare unghiulară mai mică, motiv pentru care este obișnuit pentru panouri la scară auto, matrițe cu mai multe stații și ștanțare grea. Accesul este mai restrâns, astfel încât automatizarea încărcării sau deschiderile laterale trebuie planificate din timp. Modelele semi-închise se află între cele două: mai multă rigiditate decât un cadru simplu în C, mai mult acces decât un cadru complet închis.
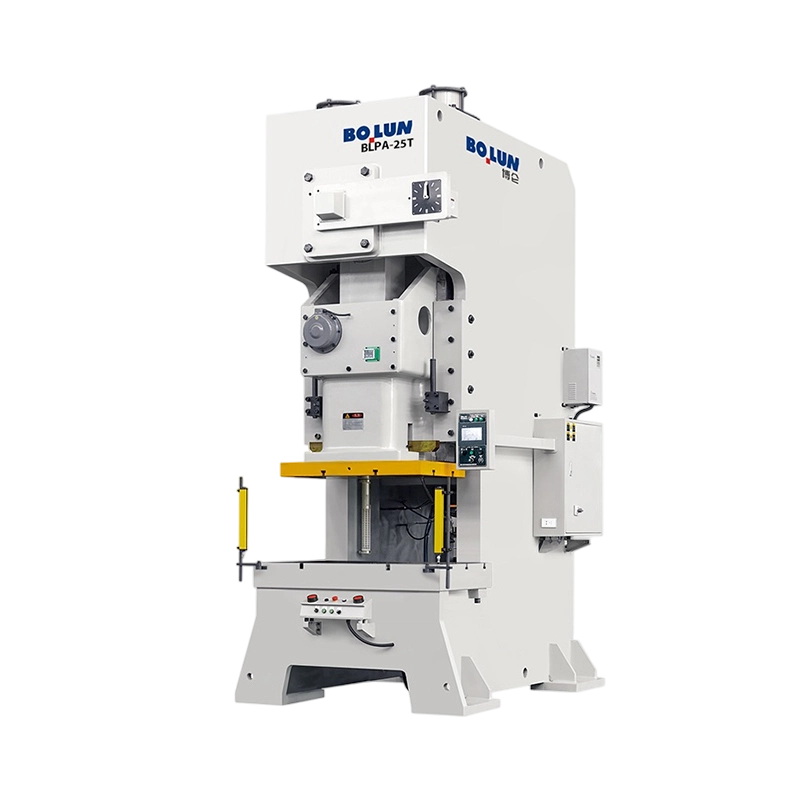
Adâncimea gâtului este o variabilă separată. O apăsare cu deschidere adâncă a gâtului permite operatorului să ajungă mai departe într-un panou mare sau să lucreze pe o parte asimetrică fără a o întoarce. Dar un gât mai lung este o lungime structurală mai lungă, așa că mașina trebuie să fie mai rigidă pentru aceeași evaluare. Cumpărătorii ar trebui să compare împreună datele despre adâncimea gâtului, dimensiunea patului și deformarea, nu să trateze adâncimea gâtului ca pe un bonus gratuit. Pentru lucrări generale cu cadru deschis, an presă electrică de tip deschis este punctul de plecare natural. Pentru o comparație la nivel de proiectare a comportamentului cadrului, aceasta Prezentare generală a designului presei de tip deschis versus tip închis este util.
Numărul de puncte se referă la câte puncte de conectare transferă forța de la unitate la glisier. O presa cu un singur punct foloseste o biela sau un punct central de antrenare. Este mai simplu, adesea mai compact și funcționează bine atunci când sarcina matriței este centrată. O presă cu două puncte utilizează două puncte de conectare, de obicei la stânga și la dreapta, astfel încât glisa este condusă mai uniform pe lățimea sa. Diferența apare în înclinarea berbecului, deformarea patului și uzura matriței.
Pe un pat larg, o mașină cu un singur punct poate face încă piese bune dacă matrița este centrată și sarcina este echilibrată. Apar probleme cu încărcăturile decentrate, matrițele lungi progresive sau stațiile care nu se taie toate în același moment. Glisiera dorește să se încline, degajările matriței se schimbă dintr-o parte în alta, iar uzura poansonului devine neuniformă. O presă cu două puncte împrăștie sarcina și reduce acest risc. De asemenea, tinde să se potrivească lucrărilor largi cu bobine și panourilor mari. Compensația este costul, o masă mai mare a mașinii și o amprentă mai mare.
O verificare practică este diagrama de sarcină. Întrebați unde se află fiecare stație pe pat și dacă sarcina combinată este centrată. Dacă matrița are o stație grea la un capăt, un cadru cu un singur punct poate avea nevoie de o evaluare mai mare sau de un cadru diferit; Numai adăugarea tonajului nu corectează un moment de înclinare.
Acționarea determină curba forței prin cursă. O presă cu manivela convențională folosește un volant și un ambreiaj pentru a roti un arbore cotit; alunecarea urmează o mișcare sinusoidală fixă. Este rapidă, simplă din punct de vedere mecanic și potrivită pentru decuparea, perforarea și formarea superficială, unde același profil de cursă se potrivește fiecărei lucrări. Limitarea este flexibilitatea: cursa, viteza și pașii sunt încorporate în cinematică.
O presă cu angrenaje excentrice adaugă o transmisie cu angrenaj și un arbore excentric pentru a furniza un cuplu ridicat pe o porțiune mai lungă a cursei. Acest lucru ajută atunci când lucrul de formare este adânc sau când este nevoie de un tonaj mare pe un strat larg. Mașina este mai grea și mai scumpă, dar poate menține forța mai mult în jos pe cursă decât o simplă manivelă. Pentru lucrări de tonaj mare, cu cursă adâncă, aceasta este adesea alegerea mai stabilă decât împingerea unei prese cu manivela mai ușoară până la limită.
O presă servo înlocuiește mișcarea fixă a volantului cu un servomotor care poate programa poziția berbecului, viteza și oprirea. Avantajul practic este un profil de mișcare adaptat piesei: contact lent pentru a evita șocul, o oprire controlată pentru monedă sau un pas de tragere inversă pentru forme dificile. Presele servo sunt potrivite pentru ambutisare adâncă, materiale de înaltă rezistență și formare în mai multe etape, unde o curbă fixă a manivelei cauzează ruperea sau încrețirea. Ele permit, de asemenea, o utilizare mai redusă a energiei în gol în unele cicluri de funcționare, dar sistemul de control și abilitățile de întreținere necesare sunt mai avansate. Pentru o platformă servo în două puncte cu cadru închis cu pat stabil, BLES250 este poziționat pentru lucru cu energie ridicată, pe pat stabil.
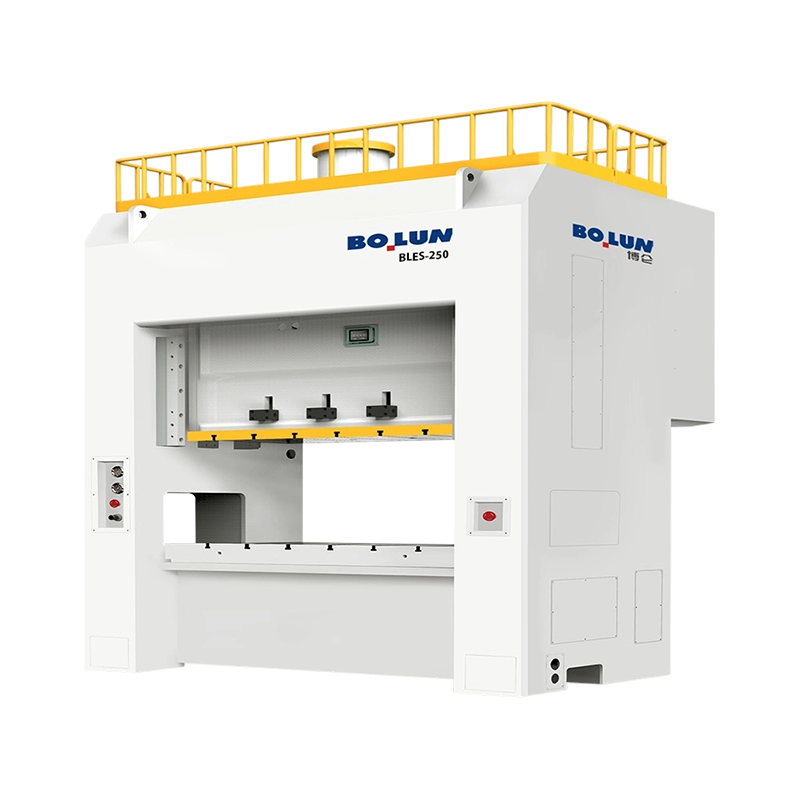 BLES-250 Presă de putere servo cu cadru închis cu două puncte O presă servo de 2500 kN pentru ambutisare adâncă și ștanțare mare de precizie, cu stabilitate în cadru închis în două puncte și mișcare servo programabilă. Vizualizare produs →
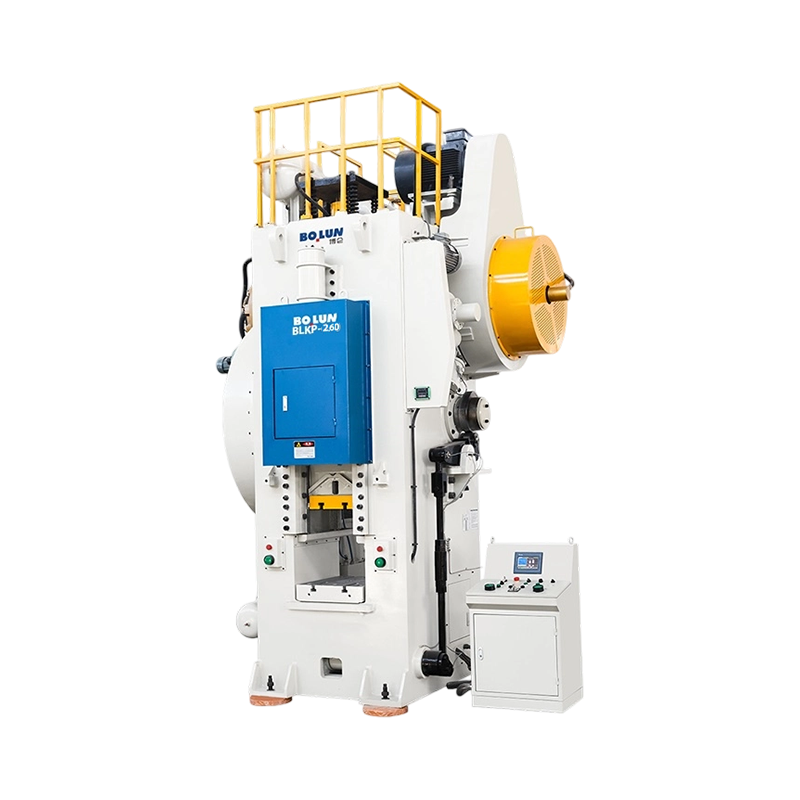
O presă cu comutare folosește o legătură cu articulație pentru a multiplica forța aproape de partea inferioară a cursei. Curba forței este abruptă: avantaj mecanic ridicat în momentul formării, forță mai mică la începutul cursei. Acest lucru face ca presele cu comutare să fie eficiente pentru forjare la rece, monedă, dimensionare și alte operațiuni care necesită presiune mare pe o distanță scurtă. Nu sunt prima alegere pentru extrageri lungi; Legătura funcționează împotriva ta atunci când lungimea cursei și forța trebuie să fie constante. Pentru forjare la rece robustă cu deformare ridicată, BLKP650 este un model reprezentativ de tip comutator.
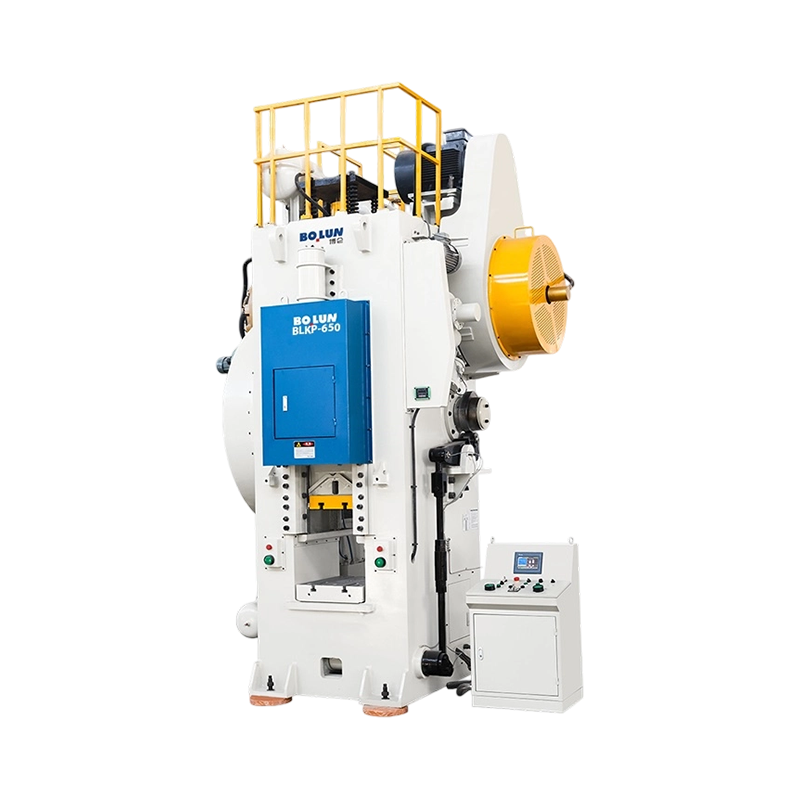 BLKP-650 Presă electrică de forjare la rece de tip comutator O presă cu bascule de 6500 kN pentru compresie grea și forjare la rece profundă, cu un cadru de înaltă rigiditate și ejector integrat pentru formare stabilă de ecartament gros. Vizualizare produs →
Aceeași categorie de presă poate fi potrivită pentru o parte și greșită pentru alta. Următoarele modele de utilizare sunt un filtru practic înainte de fișa de specificații.
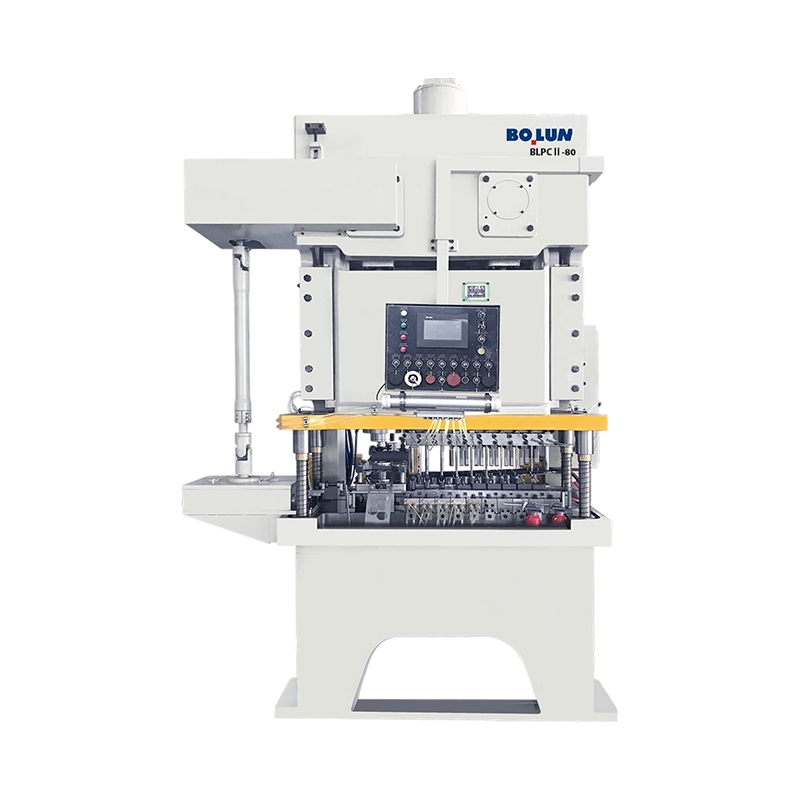
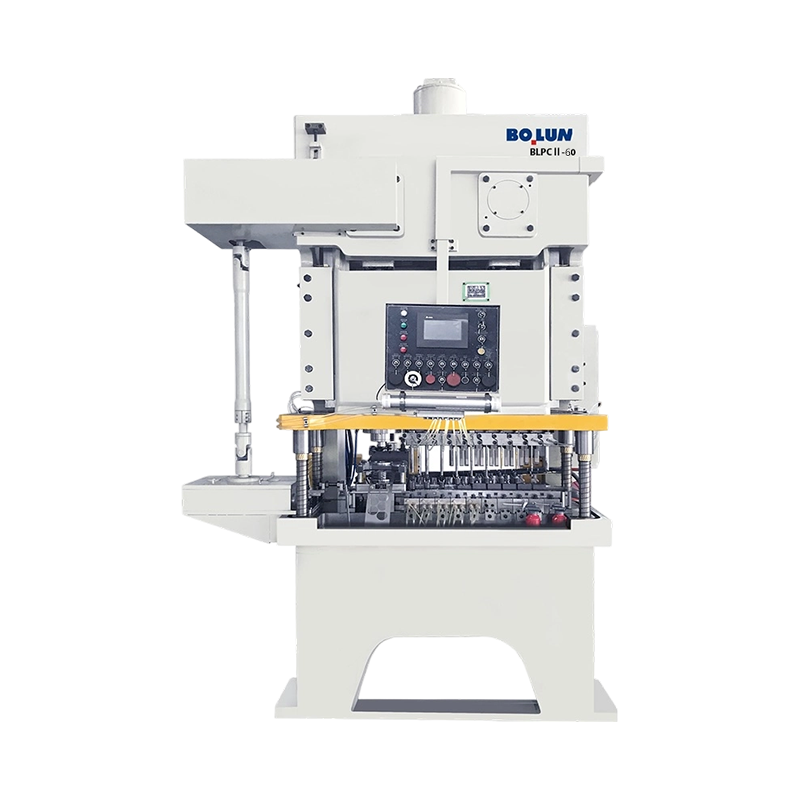
Producția de carcasă a bateriei combină material subțire, precizie ridicată și repetabilitate pe mai multe dimensiuni. Presa are nevoie de un cadru rigid, ghidare precisă a glisării și un pat care să susțină o matriță compactă fără deformare excesivă. O presă deschisă cu două puncte poate funcționa aici, deoarece împrăștie sarcina pe matrița învelișului și permite totuși accesul. Pentru lucrul cu carcasa bateriei de mare tonaj, BLPC2160 este un model deschis, cu punct dublu, specific carcasei bateriei.
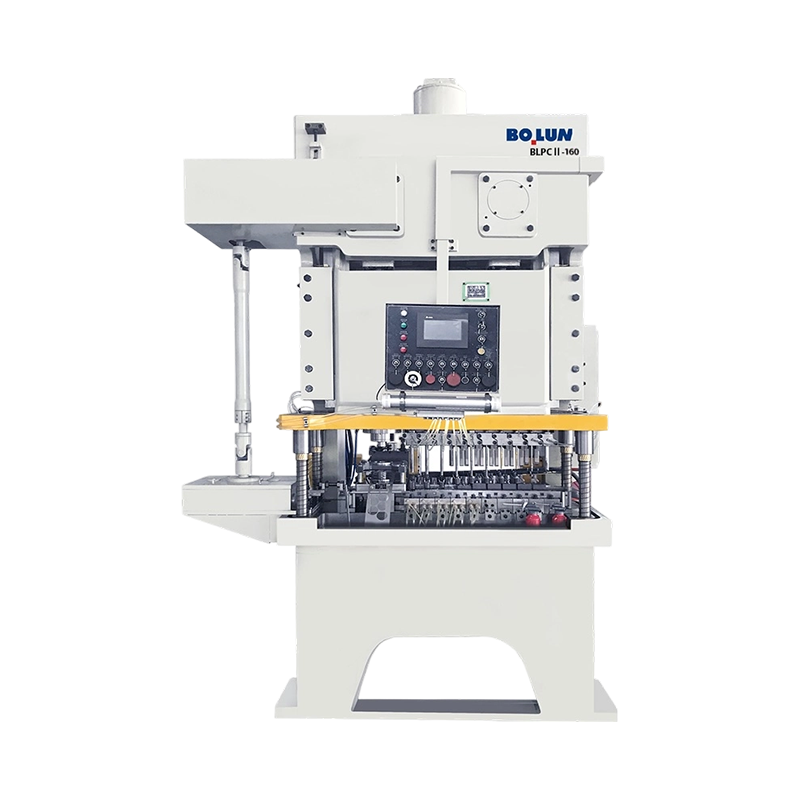 BLPC2-160 Carcasă pentru baterie Presă electrică cu două puncte de tip deschis O presă cu două puncte de tip deschis, destinată producției de carcasă a bateriei, folosind distribuția echilibrată a sarcinii și siguranța fotoelectrică pentru formare stabilă. Vizualizare produs →
Ambulația adâncă este mai puțin despre tonajul de vârf decât despre controlul fluxului de material. O curbă fixă a manivelei poate trage prea repede la primul contact și apoi se poate elibera prea repede. Controlul servo, controlul pernei matriței și lubrifierea constantă contează mai mult. O presă servo cu oprire programabilă și tragere inversă poate reduce încercările și erorile din matriță. Aceeași logică se aplică oțelului de înaltă rezistență și aliajelor de aluminiu care sunt sensibile la viteza de formare.
Când piesa este mai lată decât fereastra matriței sau bobina trece printr-un pat lung, rigiditatea cadrului și distribuția sarcinii în două puncte devin principalele probleme. Presele cu cadru închis, cu paturi largi și antrenări cu angrenaje excentrice sunt calea obișnuită pentru panouri mari, învelișuri pentru aparate și ștanțate structurale. Cumpărătorul ar trebui să ceară limitele de deformare a patului, paralelismul pistonului și curba de sarcină la unghiul real de lucru, nu doar tonajul nominal la punctul mort inferior.
Forjarea la rece este un proces diferit de ștanțarea foii. Tagla curge în trei dimensiuni, sculele vede presiune ridicată, iar presa trebuie să furnizeze forță aproape de partea inferioară a cursei fără o recuperare elastică excesivă. Presele cu manivelă și cele grele sunt comune. Ghidarea sculelor, sistemele de evacuare și rigiditatea cadrului merită la fel de multă atenție ca și tonaj. Este posibil ca o presă evaluată pentru ștanțare să nu aibă rigiditatea de ghidare sau capacitatea de energie pentru o matriță de forjare.
Un citat de presă este util doar atunci când este legat de un proces. Înainte de a compara ofertele, pune aceste articole pe o singură foaie:
Un furnizor care solicită desenul piesei, aspectul matriței și obiectivul de producție este mai ușor de încredere decât unul care citează doar un număr de tonaj. Piesa și matrița definesc presa; presa nu defineşte piesa.
Diferitele tipuri de prese sunt cel mai ușor de înțeles ca un lanț de decizii: principiu de forță, cadru, număr de puncte, antrenare și aplicare. O presă cu manivela mecanică este calul de lucru de uz general; o presă cu angrenaj excentric adaugă cuplu și atingere pentru lucrări grele; o presă servo schimbă simplitatea mecanică pentru controlul mișcării; o presă cu comutator transformă legătura în forță mare în apropierea fundului; iar cadrele deschise, închise și semiînchise stabilesc anvelopa de acces și rigiditate. Presele hidraulice și pneumatice rămân valabile pentru alte cerințe de forță și ciclu. Alegerea potrivită este combinația care menține sarcina matriței centrată, potrivește curba cursei cu materialul și lasă suficientă rigiditate pentru toleranța pe care intenționați să o mențineți.


Înțelegerea preselor mecanice de putere și a funcțiilor lor esențiale ...
Mașinile de presare electrice sunt clasificate în două moduri pri...
O fabrică de elemente de fixare din Taizhou primește o solicitare de la un...
Un manager de producție la o fabrică de componente metalice de dimensiuni ...
Începeți cu decizia de cumpărare, nu cu definițiile Un inginer de ac...
Răspunsul scurt: ce tip de cadru se potrivește cu munca ta An ...
Categorii de produse
Contactați-ne

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincia Zhejiang, China
Gata să Înceapă?
Get in Touch

Acum!
ZHEJIANG BOLUN

