Un cumpărător care compară o presă deschisă de 45 de tone cu o linie de suport primește adesea două oferte care arată aproape identice pe hârtie: aceeași clasă de tonaj, dimensiunea patului similară, preț similar. Diferența apare mai târziu – în timpul setarii matriței, a perforației decentrate sau a unei lucrări de trage adânc care necesită o forță mai mare în cursă decât poate furniza presa. De aceea, selecția unei mașini de presare electrică de tip deschis ar trebui să înceapă cu operația de formare, nu cu o pagină de catalog.
Concluzie mai întâi: o mașină de presare electrică de tip deschis este de obicei alegerea mai bună atunci când lucrarea necesită acces rapid la matriță, schimbare scurtă și o fereastră de tonaj moderat. O presa cu cadru închis devine alegerea mai sigură atunci când domină încărcăturile decentrate, ambutisarea adâncă sau precizia pe termen lung. Decizia reală se bazează pe forța la cursa de lucru, deformarea cadrului, înălțimea de închidere, dimensiunea patului și strategia de control – nu numai pe tonaj.
O presă de tip deschis, adesea numită presă cu deschidere sau cadru C, lasă partea din față și adesea spatele și părțile laterale deschise pentru accesul la scule. Acest aspect este practic pentru ștanțare, perforare, îndoire, tundere, desenare superficială și lucrări de producție mixtă în care matrițele sunt schimbate de mai multe ori pe zi. De asemenea, gâtul deschis permite unui operator sau robot să ajungă în zona matriței mai ușor decât la o mașină cu cadru închis.
Schimbul este rigiditatea. Cadrul este, în esență, în formă de C, așa că se îndoaie sub sarcină. Asta nu îl face inferior; îl face potrivit pentru un alt profil de post. O presă cu cadru închis înconjoară traseul de încărcare cu montanti și este, în general, mai rigidă, ceea ce ajută la un spațiu strâns al matriței, sarcini grele decentrate și procese care necesită paralelism constant între berbec și pat. Comparația practică arată astfel:
| Considerare | Apăsați tip deschis | Presă de tip închis | Efect practic |
|---|---|---|---|
| Accesul la moare | Accesul pe trei laturi este comun | Accesul este limitat de montanti | Tipul deschis favorizează schimbarea frecventă și alimentarea manuală |
| Rigiditatea cadrului | Mai jos decât un cadru închis de tonaj similar | Mai înalt și mai simetric | Spațiul liber strâns și lucrul decentrat necesită mai multă atenție la tipul deschis |
| Patul și gâtul | Sunt disponibile paturi largi; adâncimea gâtului limitează învelișul părții | Paturile mari și mișcările lungi sunt frecvente | Panourile mari pot necesita un design cu gât adânc sau cu cadru închis |
| Lucru tipic | Piercing, îndoire, tundere, desen superficial, ștanțare a carcasei bateriei | Trefilare grea, formare de precizie, ștanțare de mare tonaj | Curba tonajului și profilul de încărcare a matriței decid potrivirea finală |
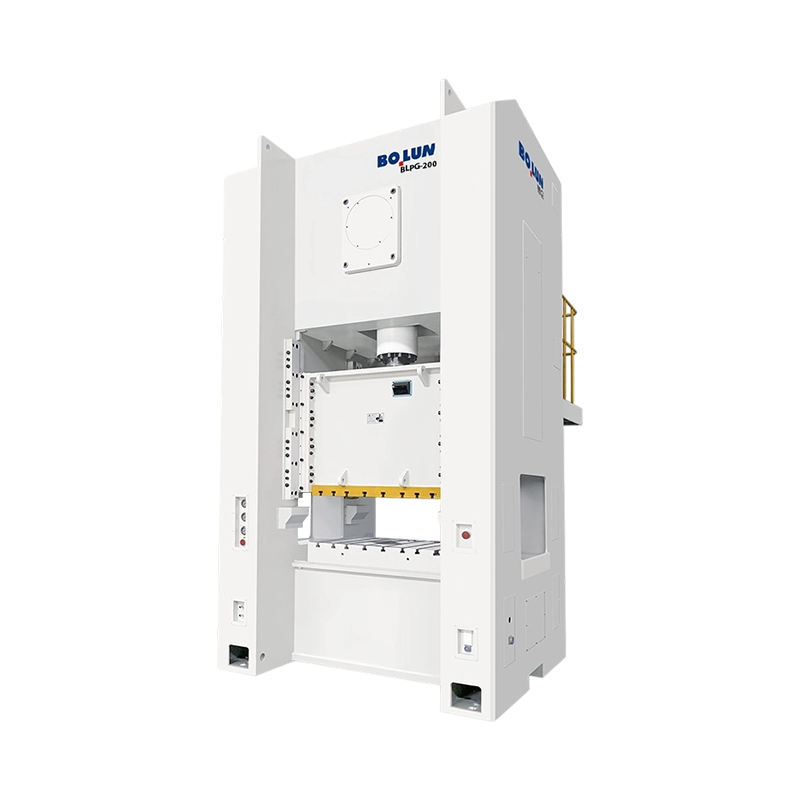
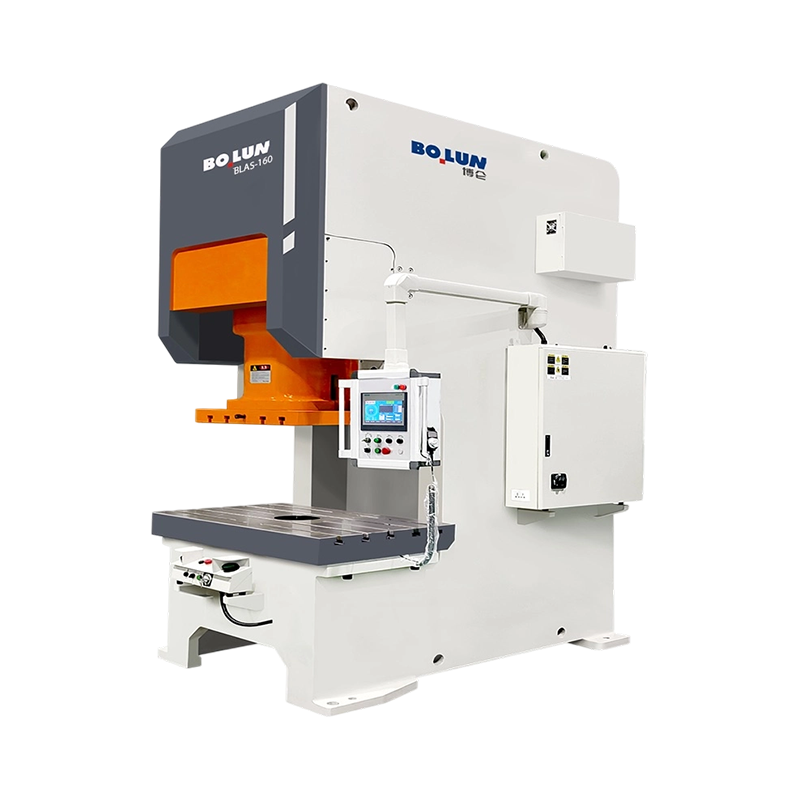
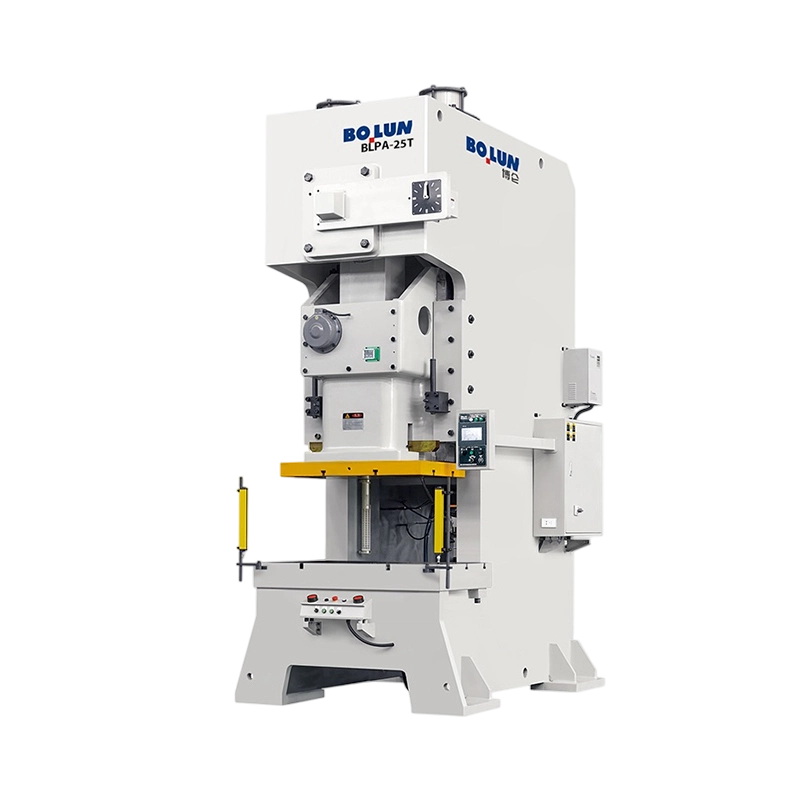
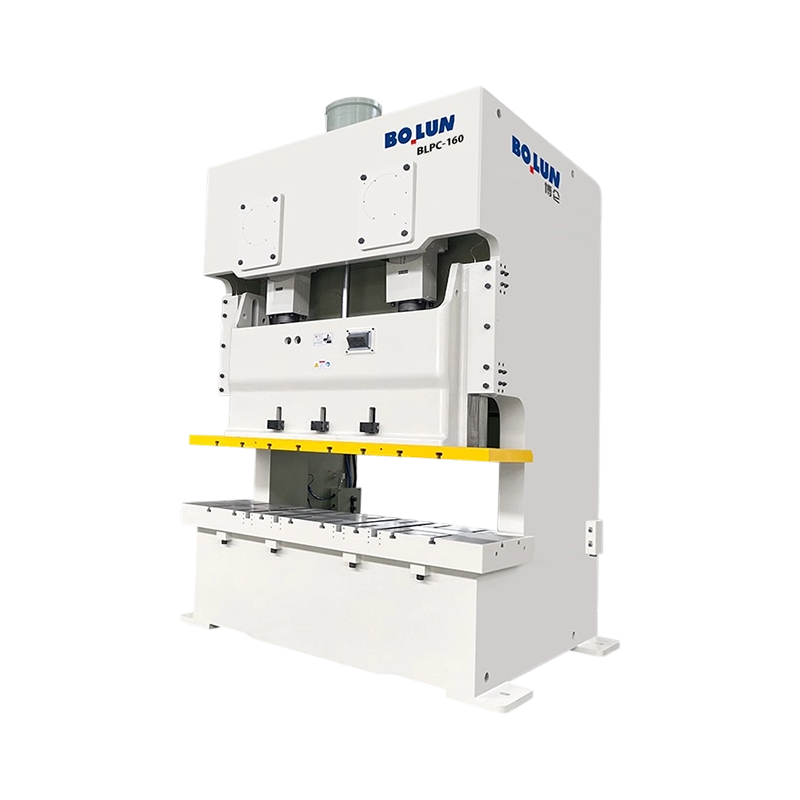
Gama de tip deschis a lui Bolun reflectă această logică. Include modele BLPA cu un singur punct, modele BLPC cu două puncte, modele BLPS cu gât adânc, modele BLAS cu servomotor și modele BLPC2 cu carcasă de baterie. Familia de modele contează deoarece un cadru cu două puncte, un gât adânc sau un servo-glisier schimbă tipul de lucru pe care presa îl poate absorbi, nu doar prețul.
Tonajul nominal nu este un număr fix disponibil oriunde în cursă. La o presă mecanică, forța disponibilă se modifică pe parcursul cursei, iar valoarea nominală este de obicei legată de o poziție de lucru specificată deasupra punctului mort inferior. O matriță care necesită o forță mare la începutul cursei poate supraîncărca o presă care pare adecvată tonajului de pe plăcuța de identificare. De aceea, o presă de 63 de tone poate fi mai sigură decât o presă de 80 de tone pentru o lucrare și mai slabă pentru alta.
Pentru o primă estimare, mențineți forța de formare de vârf calculată sub aproximativ 70-80% din capacitatea nominală, apoi verificați curba tonajului la cursa de lucru reală. Dacă o piesă calculează la 52 de tone, un cadru de 63 de tone nu este automat suficient. Dispunerea matriței, grosimea materialului, rezistența la tracțiune, zona de forfecare și adâncimea de tragere afectează toate profilul forței. Pentru embotire adâncă, forța poate rămâne ridicată pe o distanță mai mare; pentru golire, poate atinge un vârf ascuțit lângă partea de jos.
Sarcina decentrată este a doua capcană. O presă poate fi evaluată pentru 100 de tone centrată, dar o matriță plasată departe de o parte a berbecului creează o înclinare a berbecului, o încărcare neuniformă și un spațiu liber al matriței. La o presa de tip deschis, acest efect este mai pronunțat, deoarece cadrul în sine se deviază. Solicitați sarcina decentrată admisă și paralelismul pistonului sub sarcină, nu doar planeitatea statică a patului.
Deformarea nu este un defect care trebuie eliminat; este o caracteristică care trebuie gestionată. Sub sarcină, golul dintr-un cadru C tinde să se închidă, iar berbecul se poate înclina ușor față de pat. Rezultatul poate fi intrarea neuniformă a poansonului, uzura mai rapidă a matriței sau înălțimea bavurilor care se deplasează pe bandă. Pentru perforarea și îndoirea generală, o presă de tip deschis bine construită poate avea o precizie acceptabilă. Pentru o matriță cu un spațiu liber dintre poanson și matriță de 0,03–0,05 mm pe latură, deformarea cadrului și ghidarea berbecului contează mai mult de 20 de tone suplimentare de capacitate nominală.
În timpul achiziției, solicitați deformarea la sarcina nominală, paralelismul pistonului asupra cursei de lucru și planeitatea patului. Un furnizor care poate furniza date măsurate este mai ușor de comparat decât unul care afirmă doar „rigiditate ridicată”. Dacă aplicația implică ștanțare fină, planeitate foarte strânsă sau o matriță progresivă pe termen lung, un design cu cadru închis poate fi răspunsul mai economic, deoarece reduce cantitatea de compensare a preciziei încorporată în scule.
Din acest motiv, modelele de tip deschis cu un singur punct și cu două puncte de la Bolun utilizează diferite aranjamente de cadru și glisiere. Un model compact BLPA se potrivește matrițelor mai mici și schimbărilor frecvente; un model BLPC mai larg oferă o suprafață mai mare a patului și două puncte de conectare pentru matrițe care necesită o distribuție mai bună a sarcinii pe glisier.
O presă poate avea un tonaj suficient și poate fi încă inutilizabilă deoarece matrița nu se va potrivi. Verificați plicul sculelor înainte de a compara prețul. Lista de verificare utilă include:
Un risc comun de achiziție este cumpărarea pentru desenul piesei și uitarea stivei de scule. Dacă matrița are un suport gros, un set înalt de știfturi de ghidare sau un tampon pneumatic, înălțimea de închidere necesară poate crește rapid. Adăugarea unui distanțier poate rezolva potrivirea imediată, dar poate reduce rigiditatea și poate modifica înălțimea de lucru. Este mai bine să confirmați stiva completă de matrițe și intervalul de reglare înainte de comandă.
Majoritatea preselor de tip deschis folosesc o tracțiune mecanică cu volantă cu ambreiaj și frână. Sunt simple, productive și bine înțelese de echipele de întreținere. O presă servo înlocuiește acea mișcare fixă de glisare cu o curbă programabilă. Slide-ul poate încetini la contactul cu matrița, poate sta în partea de jos și poate reveni mai repede. Pentru o ceașcă adâncă, acel control poate îmbunătăți fluxul de material și poate reduce ridurile; pentru o lucrare de piercing, poate reduce șocul și zgomotul. Costul este mai mare, așa că procesul trebuie să-l justifice.
La o presă servo cu un singur punct de tip deschis, beneficiul practic nu este „mai mult tonaj”. Este controlul asupra vitezei și poziției prin cursă. Acest lucru contează atunci când aceeași mașină rulează mai multe produse și echipa de încercare a matriței trebuie să ajusteze mișcarea în loc să schimbe presa.
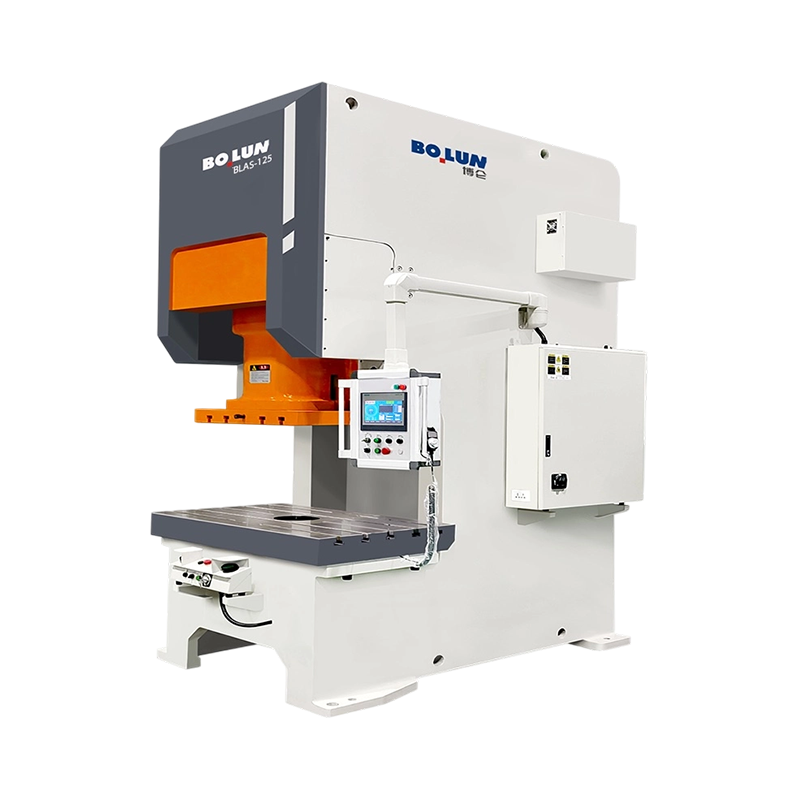 BLAS-125 Presă de putere servo cu un singur punct de tip deschis O presă servo de 1250 kN pentru ambutisare și întindere adâncă, cu adâncimea gâtului de 350 mm și cursă de glisare de 180 mm pentru piese mai mari. Vizualizare produs →
Pentru matrițe largi sau lucrări în care sarcina este răspândită pe un pat mare, o presă de tip deschis cu două puncte poate reduce tendința de înclinare a glisierei. Modelul Bolun BLPC200 cu pat extra-larg este un exemplu al acestui aspect: oferă mai multă zonă de pat și două puncte de conectare, ceea ce este util atunci când matrița este lată, dar procesul beneficiază în continuare de accesul frontal deschis.
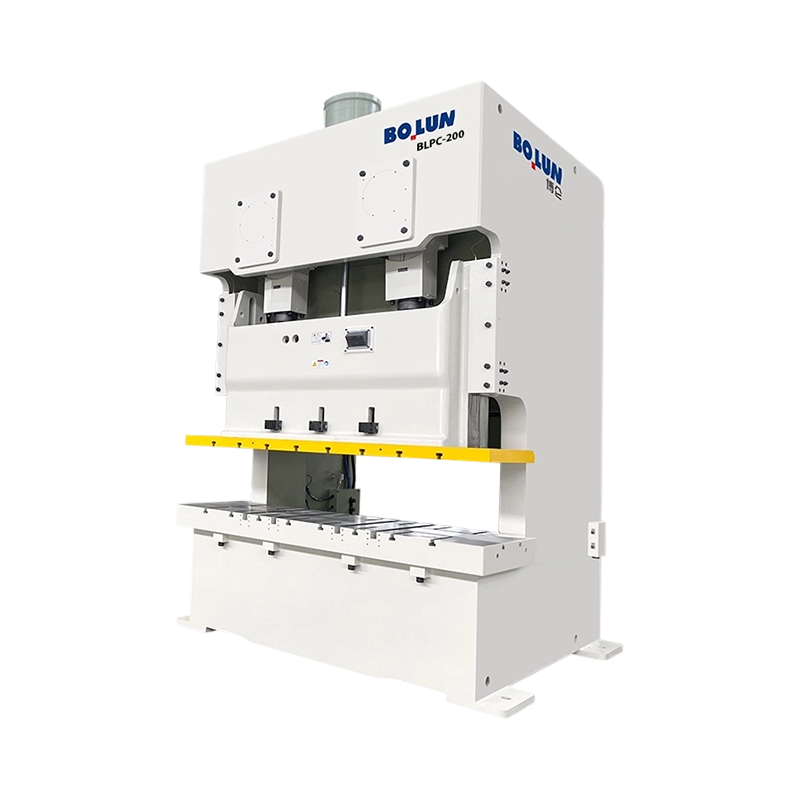 BLPC-200 Presă de tip deschis cu două puncte pentru pat extra-larg O presă de tip deschis cu două puncte de 2000 kN cu o masă de lucru de 2400 × 840 mm și 1980 mm între coloane pentru matrițe largi și formarea tablei mari. Vizualizare produs →
Siguranța face parte din specificațiile mașinii, nu un accesoriu adăugat după livrare. O presa de tip deschis are nevoie de protecție care împiedică accesul la punctul de operare, permițând în același timp matriței și alimentului să funcționeze. În funcție de piață și de evaluarea riscurilor, acestea pot include apărătoare fixe, apărătoare mobile interblocate, perdele luminoase, comenzi cu două mâini și dispoziții de blocare/etichetare. Sistemul electric și de control ar trebui să fie documentat conform standardelor relevante, cum ar fi ISO 12100 pentru evaluarea riscurilor și IEC 60204-1 pentru echipamente electrice. În Europa, o mașină cu marcaj CE ar trebui să vină cu o declarație de conformitate și un dosar tehnic; pe alte piețe, cerințele locale încă se aplică.
Un cost ascuns comun este modernizarea. O presă care vine cu marcajul CE, dar fără fișier de evaluare a riscurilor, fără desene de gardă și fără înregistrare de validare poate fi costisitor de adus în conformitate. Solicitați conceptul de siguranță, performanța de oprire, logica de blocare a gardului și suport pentru piese de schimb înainte de expediere. Cea mai ieftină cotație poate deveni cea mai scumpă mașină dacă producția nu poate începe până când protecția este corectată.
Un videoclip cu o presă care rulează goală nu este o dovadă de acceptare. Testele de acceptare din fabrică ar trebui să includă funcționarea fără sarcină la viteze mici și mari, verificări ale lubrifierii, verificări ale aerului și electrice și validarea funcției de siguranță. Verificările geometrice ar trebui să acopere planeitatea patului, paralelismul berbecului cu patul și perpendicularitatea cursei berbecului. Dacă este posibil, rulați matrița reală sau o matriță de testare reprezentativă și măsurați înălțimea bavurilor, planeitatea piesei și repetabilitatea.
Acceptarea site-ului adaugă efecte de fundație și de instalare. După ce fundația s-a întărit și presa este nivelată, verificați din nou geometria și efectuați un test de încărcare. Trebuie înregistrate vibrațiile, zgomotul, creșterea temperaturii și răspunsul ambreiajului/frânelor. Pentru o presă servo, verificați profilurile de mișcare programate și performanța de oprire în condiții de producție. O mașină care îndeplinește o specificație statică, dar produce o împrăștiere inacceptabilă a pieselor după instalare, nu este pregătită pentru predare.
Prețul de achiziție este doar o linie în modelul de cost. Compatibilitatea sculelor, suportul pentru încercarea matrițelor, piesele de schimb, instruirea, utilizarea energiei și timpul de nefuncționare afectează costul real pe piesă. Înainte de a semna, solicitați curba tonajului, datele de deformare, desenul fundației, cerințele de utilitate, lista de piese de schimb recomandate și programul de întreținere. Clarificați ce componente sunt proprietare și cât de repede pot fi înlocuite.
Pentru o mașină de presare electrică de tip deschis utilizată în producția de amestecuri mari, timpul de schimbare poate conta mai mult decât o mică diferență de viteză. Întrebați cum funcționează strângerea matriței, reglarea glisantei și stocarea rețetei de control. Pentru o linie dedicată, repetabilitatea și răspunsul serviciului pot conta mai mult. Un furnizor cu date de testare documentate, un fișier clar de siguranță și asistență locală de service este de obicei un partener mai bun decât unul care concurează doar pe tonaj și preț.
Seria cu goluri deschise de la Bolun arată de ce contează detaliile aplicației. Un gât mai adânc poate rezolva o problemă de înveliș parțial, dar modifică și rigiditatea cadrului și cerințele de spațiu pe podea.
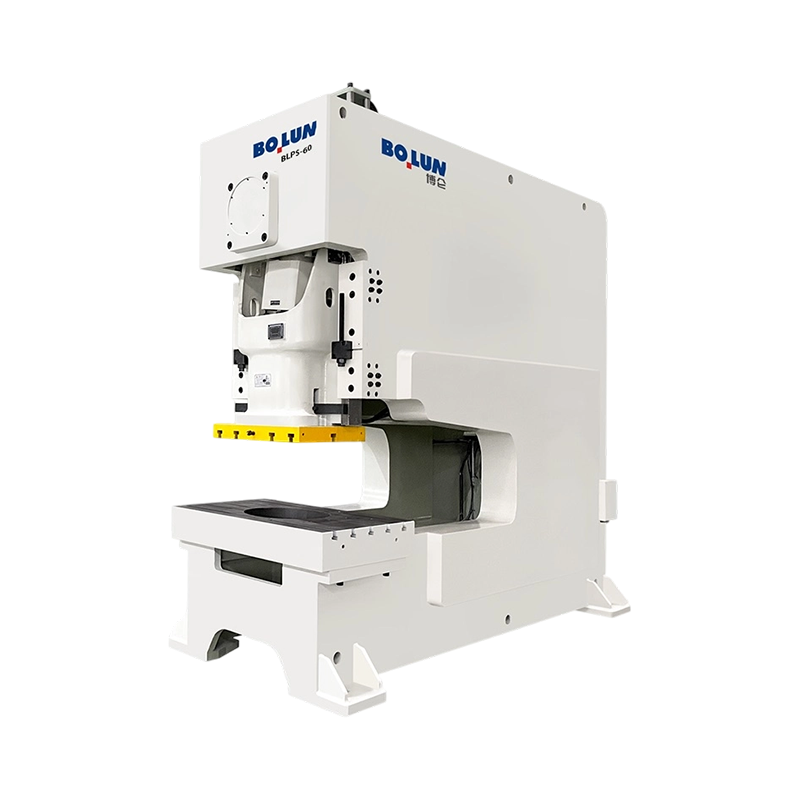 BLPS-60 Presă de putere cu deschidere în gât adânc O presă cu deschidere adâncă de 600 kN, cu adâncimea gâtului de 500–1200 mm și masă de lucru de 900 × 520 mm pentru tablă de format mare care necesită o rază extinsă. Vizualizare produs →
Pentru majoritatea lucrărilor generale de ștanțare, îndoire, perforare și desenare superficială, o mașină de presare electrică de tip deschis oferă cel mai bun echilibru între acces, viteză de schimbare și cost. Este alegerea practică atunci când matrița este schimbată des și sarcina este centrată în mod rezonabil. Treceți la un cadru închis sau un design de tip deschis pentru sarcini mai grele atunci când matrița are nevoie de spațiu strâns, sarcina este departe de centru, cursa este adâncă sau piesa necesită stabilitate dimensională pe termen lung.
Secvența de cumpărare sigură este simplă: definiți forța de formare la cursa de lucru, confirmați anvelopa matriței și înălțimea de închidere, verificați deformarea cadrului și ghidarea berbecului, apoi potriviți pachetul de antrenare și siguranță cu planul de producție. Tonajul este numărul principal, dar presa care are performanțe bune este cea al cărei cadru, pat, cursă și sistem de control se potrivesc cu locul de muncă real.


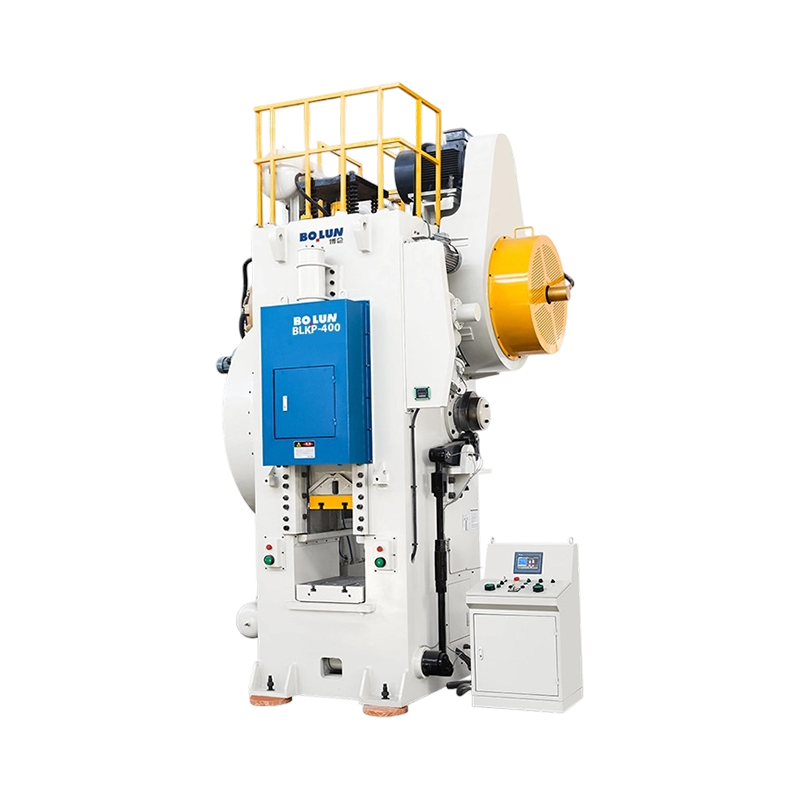
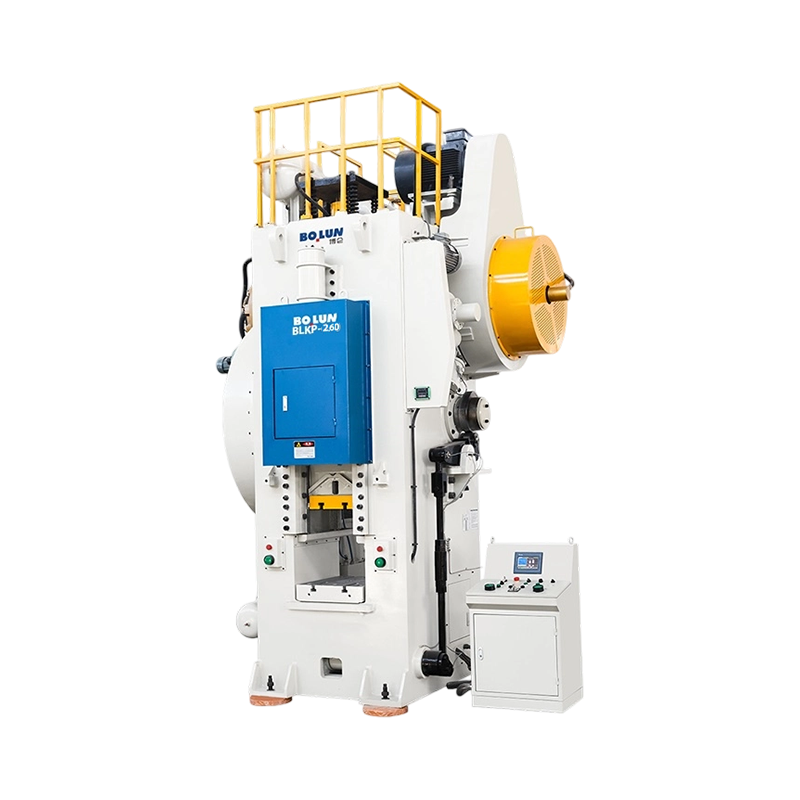
Răspunsul scurt: ce tip de cadru se potrivește cu munca ta An ...
Înțelegerea preselor mecanice de putere și a funcțiilor lor esențiale ...
Design cu un singur punct O conexiune de u...
Două prese pot transporta ambele o plăcuță de identificare de 200 de tone ...
O fabrică de elemente de fixare din Taizhou primește o solicitare de la un...
Un manager de producție la o fabrică de componente metalice de dimensiuni ...
Categorii de produse
Contactați-ne

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincia Zhejiang, China
Gata să Înceapă?
Get in Touch

Acum!
ZHEJIANG BOLUN

