Două prese pot transporta ambele o plăcuță de identificare de 200 de tone și totuși pot produce piese foarte diferite. Un atelier de matrițe care citează un suport din oțel moale de 2,5 mm pe o presă cu gol și apoi rulează aceeași unealtă pe o presă cu cadru închis, de obicei, observă schimbarea camberului muchiei, a înălțimii bavurilor pe lățimea benzii și cât de des trebuie ascuțit matrița. Numărul tonajului nu s-a schimbat. Ceea ce s-a schimbat a fost cât de mult s-a mișcat cadrul sub sarcină.
Concluzia practică vine pe primul loc: atunci când toleranțele pieselor sunt strânse, unealta este o matriță progresivă sau patul este mai lat de aproximativ 1.200 mm, o mașină de presare electrică de tip închis este, în mod normal, punctul de plecare potrivit. Primele lucruri de negociat sunt rigiditatea cadrului, spațiul util al matriței și caracteristica de antrenare, nu tonajul principal. Pentru perforarea și formarea simplă, cu toleranțe generoase și bobine înguste, o presă cu deschidere deschisă bine construită face adesea treaba pentru mai puțini bani și oferă un acces mai bun din trei laturi.
Totul de mai jos explică unde se află de fapt acea linie de despărțire, cum să citiți o fișă de specificații cu cadru închis fără a fi induși în eroare și care detalii decid dacă mașina funcționează curat timp de cincisprezece ani sau devine în liniște o sursă de deșeuri, timpi de nefuncționare și reparații ale matrițelor.
Un cadru de presa este un arc. Sub sarcină, se întinde pe verticală și, într-un design cu spațiu deschis, se rotește, de asemenea, deoarece calea de încărcare este în formă de C și este susținută doar pe o parte. Întinderea verticală este gestionabilă; rotația unghiulară este cea care dăunează moare. Când toboganul se înclină cu câteva zecimi de milimetru de-a lungul patului, spațiul dintre poanson și matriță nu mai este uniform. Distanța de tăiere a tablei este de obicei de 5 până la 8% din grosimea pe latură, astfel încât pe stoc de 1,5 mm fereastra acceptabilă este de aproximativ 0,075 până la 0,12 mm. Un cadru care se rotește suficient pentru a mânca jumătate din acea fereastră de la un capăt al patului îți reduce efectiv viața la jumătate și împinge înălțimea bavurilor în sus pe acea parte.
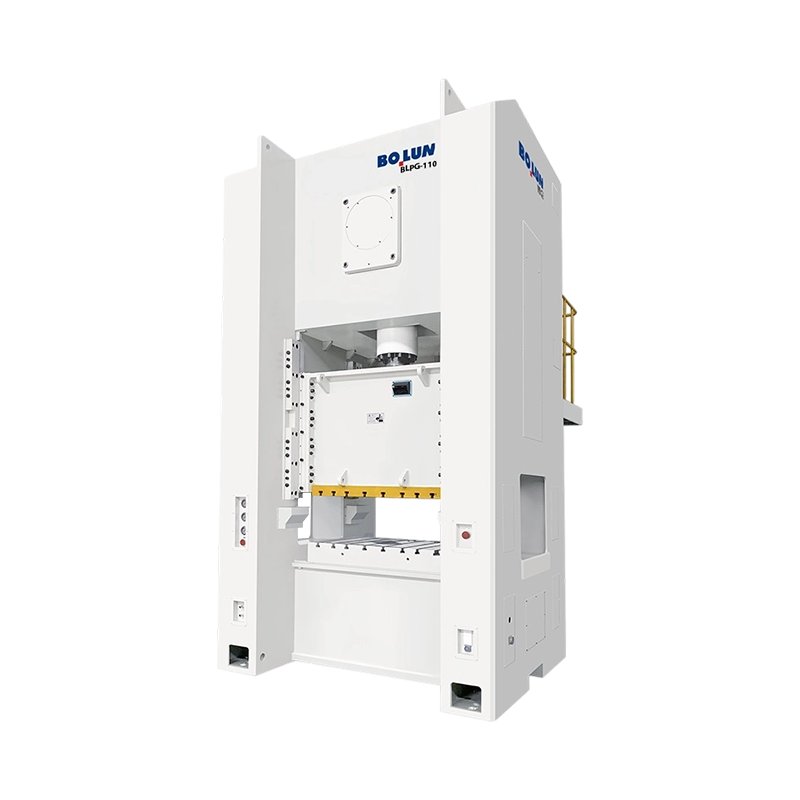
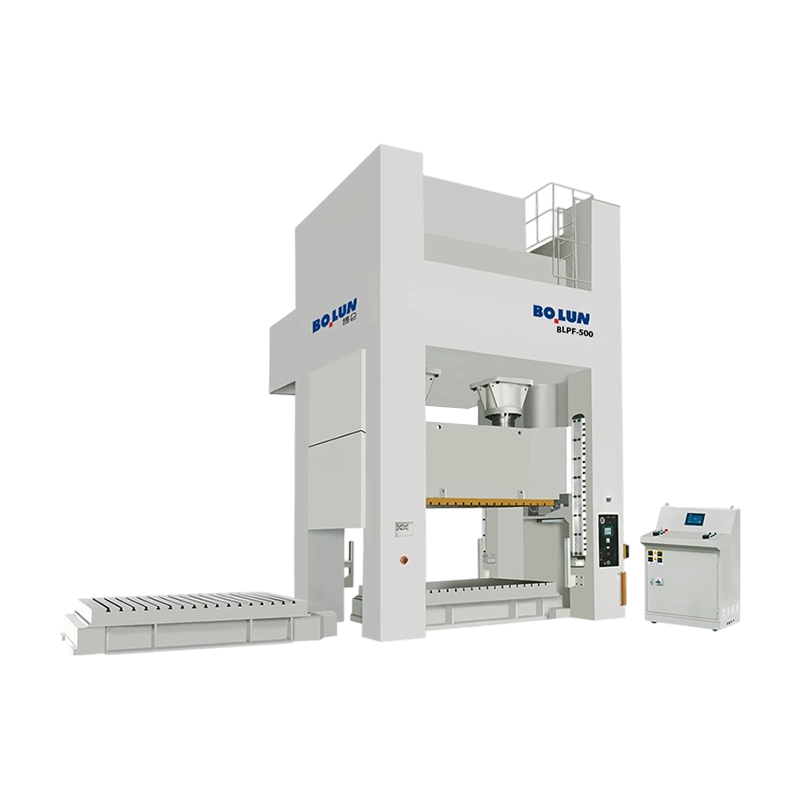
Presele cu cadru închis înconjoară traseul de încărcare cu doi montanti și o coroană, astfel încât forța se deplasează printr-o structură simetrică. Deviația verticală încă există, dar deformarea unghiulară la glisier este mult mai mică, iar paralelismul dintre glisare și suport rămâne în toleranță pe toată lățimea patului. În practică, aceasta este ceea ce vă asigură înălțimea constantă a bavurilor, planeitate mai bună pe piesele trase, durata de viață mai lungă a poansonului și matriței și capacitatea de a rula o unealtă progresivă cu patru sau șase stații de tăiere în același timp, fără ca banda să meargă lateral.
Schimbul este accesul. Într-o mașină cu cadru închis, materialul intră în mod normal din față în spate, liniile de bobine și alimentatoarele sunt setate în acea direcție, iar accesul lateral pentru încărcarea manuală este limitat. Dacă procesul dvs. depinde de operatorii care încarcă din trei părți sau trebuie să atârnați piese lungi de pe partea laterală a sculei, un design deschis sau semiînchis este răspunsul mai sincer. Propria noastră comparație a celor două arhitecturi, explicată presa electrică de tip deschis versus tip închis , acoperă geometria mai detaliat dacă încă le cântăriți pe cele două.
| Factorul de selecție | Presă cu gol deschis | Presă cu cadru închis |
|---|---|---|
| Comportamentul cadrului sub sarcină | Întindere verticală plus rotația unghiulară vizibilă a golului | Întindere predominant verticală, eroare unghiulară mică |
| Paralelism de la glisare la susținere | Modificări cu sarcina și poziția încărcăturii | Se ține strâns pe lățimea patului |
| Toleranță de sarcină decentrată | Scăzut; sarcina trebuie să rămână aproape de centrul golului | Moderat spre ridicat, mai ales cu alunecarea cu două puncte |
| Precizia piesei și consistența bavurilor | Acceptabil pentru lucrări generale | Mai bine pentru toleranță strânsă și lucru progresiv |
| Mori viata | Mai scurt acolo unde înclinarea este semnificativă | Mai lung, deoarece spațiul liber rămâne uniform |
| Acces operator și matriță | Excelent din față, stânga și dreapta | Doar față și spate; acces lateral restricționat |
| Banda de tonaj tipic | Aproximativ 10 până la 250 de tone | Aproximativ 60 până la 1.000 de tone și mai mult |
| Spațiu pentru același tonaj | Amprentă mai mare în raport cu capacitatea | Mai compact pe tonă de forță |
Cadrele închise nu sunt toate construite la fel, iar alegerea construcției afectează transportul, întreținerea și modul în care se comportă mașina după zece ani de tăiere grea.
Un cadru monobloc este turnat sau fabricat ca o singură piesă, sau sudat și apoi detensionat și prelucrat ca o singură unitate. Este cea mai rigidă opțiune per kilogram de oțel, nu are pretensionare pentru a se relaxa și oferă cea mai previzibilă curbă de deformare. Constrângerea este logistica: cadrul este cel mai greu articol unic, de obicei are nevoie de un transport cu rafturi plat sau în vrac, mai degrabă decât un container, iar planul de montaj la fabrica dvs. trebuie stabilit înainte de comanda de cumpărare, nu după. Reparația după un accident este, de asemenea, mai dificilă, deoarece nu există tiranți de recalat.
Rame de tirant are assembled from a crown, a bed and two or four uprights, clamped together by pre-stressed tie rods and nuts. The pre-stress is what makes the assembly stiff: the joint stays closed under working load because the rods were stretched at build time. This design ships in pieces, can be re-shimmed on site, and allows a frame repair without scrapping the whole structure. It also puts an obligation on the buyer: tie-rod pre-load must be checked periodically, nut tightness recorded, and the initial tension verified during installation. A tie-rod frame that has been assembled without correct pre-load will feel soft and will show it in die life.
O mașină semi-închisă păstrează coloanele laterale, dar lasă partea din față și din spate mai deschisă decât un cadru complet închis. Se află între cele două familii și este util acolo unde doriți o rigiditate mai bună decât o presa cu deschidere, dar aveți nevoie totuși de acces frontal generos pentru părțile lungi sau incomode. Nu este un substitut pentru un cadru închis adevărat într-o matriță progresivă care rulează aproape de tonaj nominal.
Indiferent de construcția pe care o alegeți, cereți cea mai grea piesă unică, punctele de ridicare și centrul de greutate. Aceste trei numere decid capacitatea macaralei, lățimea ușii și costul de instalare și, adesea, lipsesc dintr-o cotație care se concentrează doar pe tonaj și dimensiunea patului.
Numărul de puncte de conectare al glisierei este o decizie privind traseul de încărcare, nu o caracteristică de marketing. Un glisier cu un singur punct este antrenat printr-o biela din centrul glisierei. Este simplu, rentabil și perfect adecvat atunci când forța de lucru rămâne aproape de mijlocul patului și unealta este relativ îngustă.
Un tobogan cu două puncte este antrenat prin două biele, câte una pe fiecare parte. Sub o sarcină decentrată, glisa rezistă mult mai bine la înclinare, deoarece al doilea punct de conectare acționează ca o reținere a momentului. Acest lucru contează în trei situații obișnuite: matrițe progresive în care mai multe stații taie simultan în poziții diferite, paturi largi în care banda trece peste 1.500 mm sau mai mult și lucrări în care unealta este deplasată în mod deliberat într-o parte pentru a se potrivi unei linii de bobine sau unui sistem de transfer.
Regula practică este simplă. Dacă matrița este mai lată de aproximativ 60% din lățimea patului sau dacă tonajul este concentrat departe de centru cu mai mult de aproximativ un sfert din lungimea patului, o mașină cu două puncte este alegerea mai sigură. O presa cu un singur punct poate fi rulată în acest fel, dar vă petreceți viața pentru a economisi costul de capital.
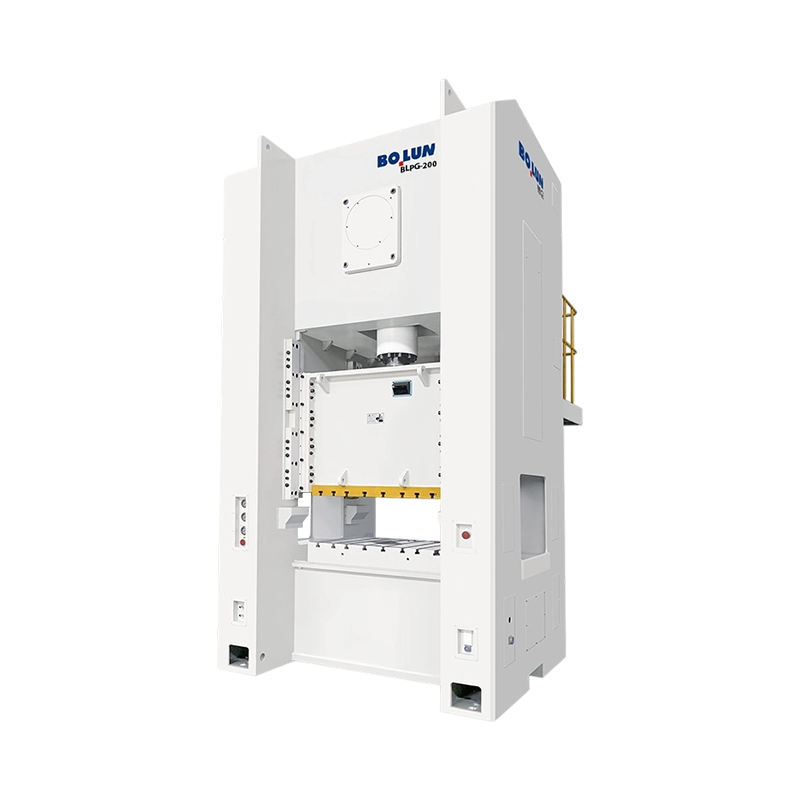
Aici își câștigă locul și mașinile cu un singur punct cu pat larg. O presă închisă într-un singur punct, cu o ușă largă și un pat mare, precum seria BLPG, oferă un acces frontal bun pentru panouri mari, păstrând în același timp rigiditatea cadrului închis și se potrivește lucrărilor în care sarcina este cu adevărat centrată, dar piesa este mare fizic. Familia cu două puncte, prin contrast, este calul de lucru pentru sculele progresive și cu mai multe stații. Un exemplu reprezentativ este 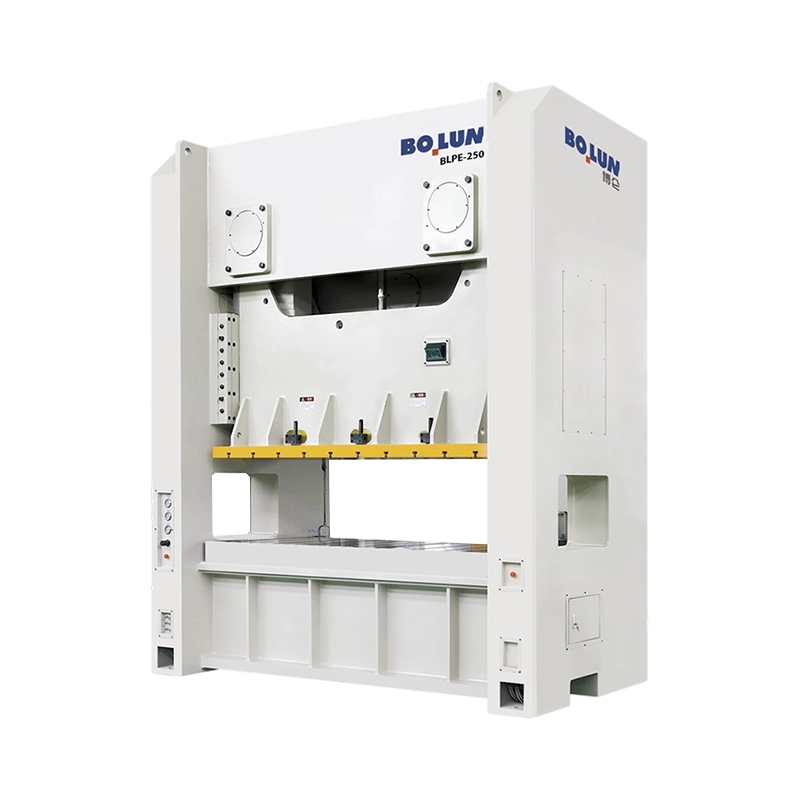 BLPE-250 Presă cu două puncte cu cadru închis cu pat larg BLPE-250 de 2500 kN îmbină un pat de 2500 × 1000 mm cu rigiditate în cadru închis pentru scule mari progresive și cu mai multe stații. Vizualizare produs → configurație, care îmbină un pat larg cu două puncte de conectare și un cadru robust pentru lucrul de producție continuă.
Cadrul decide cât de dreaptă rămâne mașina. Unitatea decide ce face glisiera în jos și aceasta, la rândul său, decide ce procese poate efectua efectiv mașina. Patru aranjamente domină presele mecanice cu cadru închis și nu sunt interschimbabile.
Acționarea clasică cu manivelă transformă energia volantului rotativ într-o mișcare de alunecare sinusoidală. Este eficient, simplu din punct de vedere mecanic și ieftin de întreținut. Viteza de alunecare atinge vârfuri la mijlocul cursei și scade spre punctul mort inferior, astfel încât materialul petrece un timp rezonabil sub compresie în apropierea fundului. Sistemele de acţionare cu manivelă se potrivesc cu decuparea, perforarea, îndoirea, formarea superficială şi ştanţarea generală în cazul în care cererea de forţă este aproape de partea inferioară a cursei.
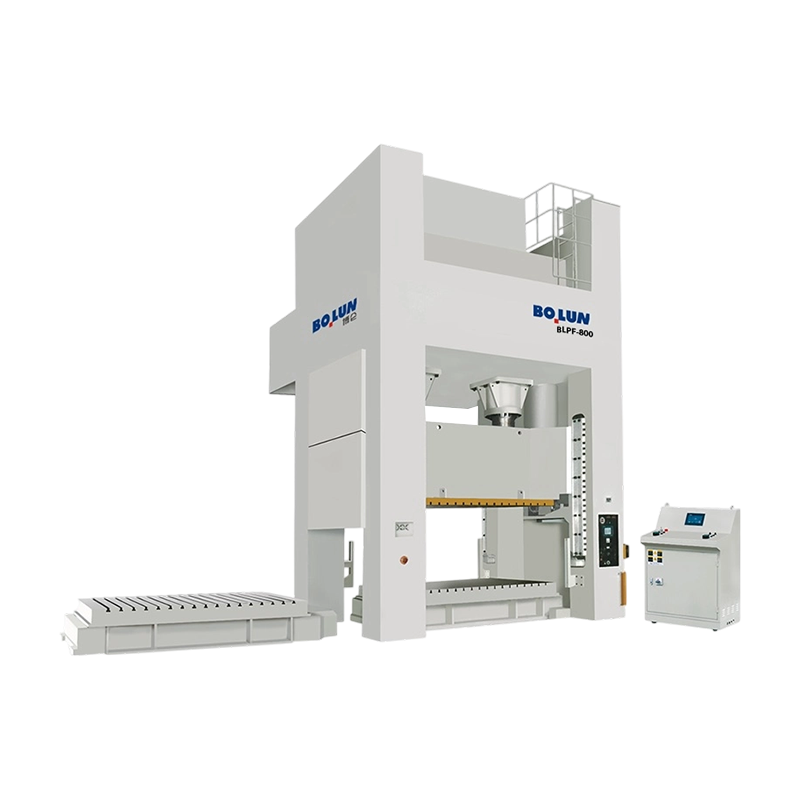
O transmisie cu angrenaj excentric plasează o roată dințată mare și un lagăr excentric între volant și biela, ceea ce mărește multiplicarea cuplului în apropierea punctului mort inferior și permite o cursă mai lungă fără o cursă proporțional mai mare a manivelei. Rezultatul este o forță disponibilă ridicată, scăzută în cursă, care este exact ceea ce au nevoie de ambutisare adâncă, de formare la rece și de lucru cu plăci groase. Aceste mașini tind să fie cele mari: cursă lungă, pat larg, tonaj mare și un volant dimensionat pentru o singură cursă grea, mai degrabă decât pentru o muncă ușoară continuă. Acolo unde locul de muncă necesită o capacitate de cursă adâncă la un tonaj mare, 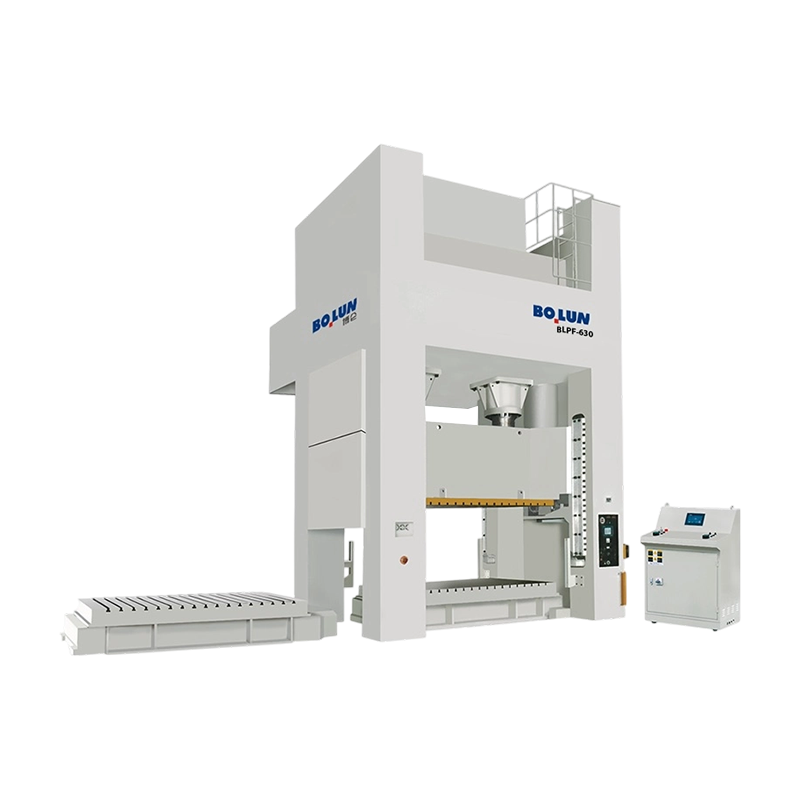 BLPF-630 Presă cu două puncte excentrice cu angrenaj excentric cu cursă adâncă O presă cu roți excentrice de 6300 kN cu cursă de 400 mm și pernă de 800 kN pentru ambutisare adâncă de mare tonaj și formare complexă. Vizualizare produs → specificația este genul de mașină care trebuie comparată cu calculul energiei de formare, nu doar cu calculul tonajului.
O presă servo înlocuiește volantul și ambreiajul cu un motor și un mecanism cu șurub sau manivelă care poate fi programat. Slide-ul poate încetini prin tăietură, rămâne în partea de jos, inversează parțial sau se poate apropia rapid și se poate forma încet. Această flexibilitate se plătește în decuparea silențioasă, în desenarea în care doriți o viteză de perforare controlată prin material, în monedă unde o scurtă durată îmbunătățește umplerea și în lucrările în care aceeași mașină trebuie să ruleze mai multe unelte diferite. Limitele sunt la fel de reale: cuplul disponibil la turație mică, energia pe cursă, costul motorului și al acționării și faptul că energia utilizabilă a unui servomașină este finită într-un fel pentru un volant mare nu este. Dacă procesul dumneavoastră are nevoie de o singură cursă foarte grea, verificați cifra de energie în kilojuli, nu doar tonaj.
O mașină servo în două puncte montată pe cadru, cum ar fi 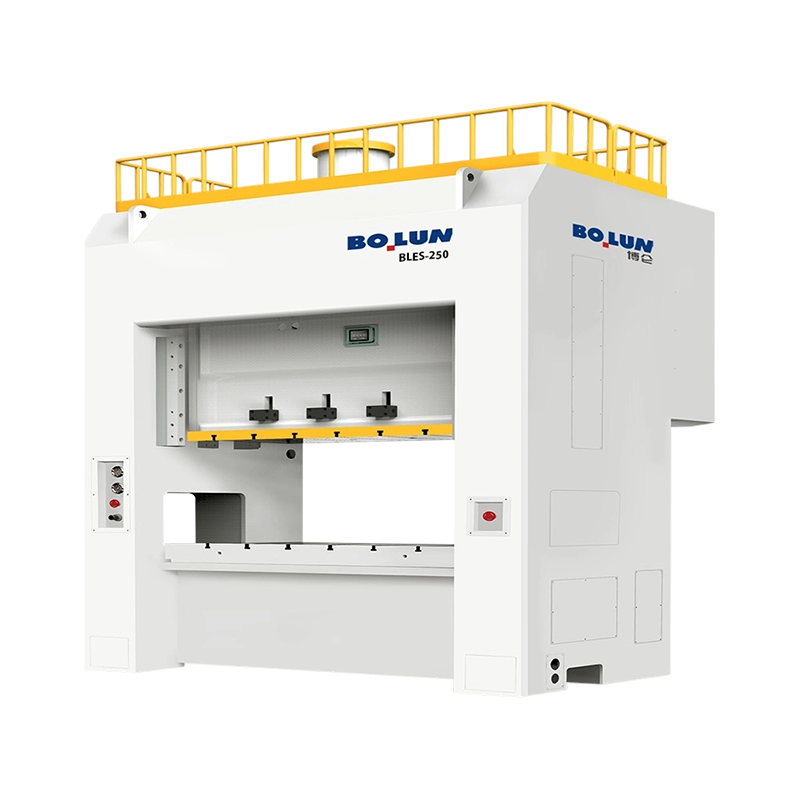 BLES-250 Servopresă cu cadru închis cu două puncte O presă servo de 2500 kN cu energie de lucru de 25.200 J și rigiditate în două puncte cu cadru închis pentru lucrări programabile de ambugare adâncă și ștanțare de precizie. Vizualizare produs → configurația, este potrivită naturală pentru o instalație care execută lucrări mixte de mare valoare și care dorește profile de cursă programabile fără a renunța la rigiditatea cadru închis.
Dispozitivele de comutare multiplică dramatic forța în apropierea punctului mort inferior printr-o legătură care se îndreaptă pe măsură ce glisa coboară. Toboganul se apropie lent cu un avantaj mecanic ridicat, apoi se retrage rapid. Aceasta este arhitectura standard pentru forjare la rece, monedare și dimensionare, unde materialul trebuie să curgă mai degrabă decât să fie tăiat și unde vârful de forță se află la un milimetru sau doi de fund. Mașinile cu comutare sunt de obicei specificate mai degrabă prin energia de deformare și rigiditatea cadrului decât numai după tonaj.
| Tipul de unitate | Forța disponibilă aproape de punctul mort inferior | Procese tipice | Principala limitare de verificare |
|---|---|---|---|
| Manivela | Forța nominală la poziția de tonaj nominal | Decuparea, perforarea, îndoirea, formarea superficială | Lungimea cursei și energia pe cursă |
| Angrenaj excentric | Ridicat, cu multiplicare puternică a cuplului | Ambutisare adâncă, placă groasă, formare la rece | Timp de recuperare a volantului pe curse continue |
| Servo | Programabil; depinde de motor și șurub | Golire silențioasă, desen controlat, monedă, scule mixte | Energia disponibilă pe cursă și costul de acționare |
| Comutați / degeaba | Foarte ridicat într-o zonă scurtă de lucru | Forjare la rece, dimensionare, monedare | Fereastra de cursă utilizabilă îngustă |
Majoritatea greșelilor de cumpărare la presele cu cadru închis nu sunt făcute pe tonaj. Sunt realizate pe cele patru sau cinci numere imprimate dedesubt. O fișă de specificații este un contract în miniatură, iar fiecare figură are un context pe care citatul îl explică rareori.
Începeți cu poziția de tonaj nominal. O presă mecanică poate furniza forța sa nominală doar la o distanță definită deasupra punctului mort inferior, de obicei undeva între 5 și 13 mm, în funcție de dimensiune și standard. Peste acest punct, geometria antrenării limitează forța. Dacă operațiunea dvs. de formare necesită un tonaj complet la 30 mm deasupra punctului mort inferior, o mașină de 6 mm nu o va livra, indiferent de ce scrie pe plăcuță. Cereți curba tonajului, nu cifra unică.
Apoi, verificați cursa și loviturile pe minut împreună. SPM este cotat în mod normal la o anumită lungime a cursei și adesea la o anumită setare de viteză. O mașină anunțată la 60 SPM poate ajunge la asta doar cu o cursă scurtă și o unitate cu viteză variabilă setată la maxim. Dacă unealta dumneavoastră are nevoie de o cursă de 200 mm pentru extragerea pieselor, rata de producție realistă poate fi considerabil mai mică.
Apoi verificați aritmetica spațiului matriței. Înălțimea închiderii, reglarea glisierei și grosimea suportului trebuie citite ca un set. Stiva dvs. de matrițe ar trebui să se afle aproape de mijlocul intervalului de reglare, nu la extrem, astfel încât să păstrați alocația de șlefuire pe matriță și spațiu pentru a adăuga un distanțier sau o placă de pernă mai târziu. O matriță care se potrivește doar cu reglarea la limita sa superioară este o matriță care nu se va potrivi după prima sa rectificare.
| Figura de specificație | Ceea ce controlează | Întrebare de pus |
|---|---|---|
| Tonajul nominal și poziția nominală | Forța utilizabilă la o înălțime dată deasupra punctului mort inferior | Puteți furniza curba tonaj pe parcursul cursei de lucru? |
| Lungimea cursei și SPM | Înălțimea de extracție a pieselor și ieșire realistă | La ce setare de cursă și viteză se măsoară SPM? |
| Reglarea înălțimii matriței și a glisierei | Dacă stiva de matrițe se potrivește cu marginea | Care este poziția de reglare cu matrița instalată? |
| Zona de pat și tobogan | Amprenta matriței și spațiu de prindere | Patul citat este deschiderea cadrului sau placa de suport? |
| Deformarea cadrului | Stabilitatea jocului matriței și precizia piesei | Ce deformare verticală și unghiulară este garantată la sarcina nominală? |
| Capacitatea pernei matriței și cursa | Forța și ejectarea suportului golului | Forța pernei este constantă pe cursă sau în creștere? |
| Puterea motorului principal | Producție continuă și recuperare de energie | Câte curse pe minut pot fi susținute la sarcină maximă? |
Tonajul trebuie calculat din instrument, apoi rotunjit cu o marjă, apoi verificat în raport cu curba presei. Făcând-o în cealaltă ordine, pornind de la mașina care vi s-a oferit, este modul în care presele ajung să funcționeze la 95% din sarcina nominală și să se defecteze devreme.
Pentru forfecare și tăiere, forța este lungimea de tăiere înmulțită cu grosimea înmulțită cu rezistența la forfecare a materialului. Un semifabricat pătrat de 180 mm din oțel moale de 3 mm are o lungime de tăiere de 720 mm; cu o rezistență la forfecare în jur de 350 MPa, forța este de aproximativ 756 kN, sau aproximativ 77 de tone. Adăugați forță de decapare, de obicei 5 până la 10 la sută și o marjă de lucru de 20 până la 30 la sută, iar o mașină de 100 până la 110 de tone este confortabilă. Înmulțiți cu numărul de stații de tăiere simultan într-o matriță progresivă. Patru tăieturi simultane de această dimensiune vor avea nevoie de peste 300 de tone, ceea ce schimbă complet clasa de mașini.
Pentru tragere, forța de tragere depinde de diametrul semifabricatului, grosimea materialului și rezistența la tracțiune, iar forța suportului semifabricatului adaugă în mod obișnuit 20 până la 40 la sută deasupra. O greșeală obișnuită este să dimensionezi presiunea doar pe forța de tragere și să uiți că perna trebuie să țină blank-ul în jos pentru toată adâncimea de tragere în timp ce glisa este încă în mișcare. Capacitatea pernei, curba forței și cursa trebuie verificate în raport cu programul de desen, nu doar cu cel mai mare număr din catalog.
Alte două verificări sunt adesea sărite. În primul rând, energie: o mașină cu volantă poate furniza o forță mare, dar doar o cantitate finită de energie pe cursă înainte de a încetini. O lucrare cu o cursă de lucru lungă consumă mai multă energie decât o tăietură scurtă de tăiere la același tonaj, iar dacă volantul nu își poate reveni între curse, rata de producție scade. În al doilea rând, încărcarea decentrată: cadrele închise o tolerează mai bine decât mașinile cu goluri deschise, dar nu o ignoră. Dacă forța rezultată se află în afara zonei recomandate, glisiera se înclină, brațele se uzează neuniform și matrița vede variații de joc. Solicitați diagrama de sarcină decentrată permisă și verificați unde se află de fapt centrul de forță al uneltelor dvs.
Spațiul matrițelor este locul în care specificațiile bune merg la moarte. Un desen care arată un pat de 2.000 pe 1.000 mm poate cita deschiderea cadrului, în timp ce placa de suport reală cu fante în T poate fi mai mică. Confirmați dimensiunea pe care o cumpărați, apoi confirmați dimensiunea fantului în T, pasul și poziția, deoarece acestea decid cum prindeți matrița și dacă clemele și paralelele existente vor funcționa.
Zona de tobogan contează la fel de mult ca zona patului. Matrița superioară este prinsă de glisier, iar o glisă care este mult mai îngustă decât matrița lasă marginile exterioare ale instrumentului nesuportate. Pentru panourile mari, aceasta este o adevărată sursă de îndoire și marcare. Verificați, de asemenea, limita de greutate a matriței în raport cu capacitatea de glisare și de contrabalansare: o matriță grea dezechilibrată va scădea atunci când presiunea de contrabalansare este eliberată, ceea ce este atât o problemă de siguranță, cât și o problemă de deteriorare a matriței.
Pe pernă, întrebările care contează sunt forța, lovitura și controlul. O pernă pneumatică oferă o forță aproximativ constantă cu o creștere caracteristică la sfârșitul cursei, ceea ce este bine pentru multe lucrări de desen. O pernă hidraulică cu forță și poziție programabile oferă mai mult control pentru trageri dificile, dar adaugă costuri și întreținere. Dacă intenționați să efectuați atât lucrări de desenare, cât și de decupare, verificați dacă perna poate fi blocată sau retrasă în afara matriței și dacă știfturile pernei pot fi poziționate pentru a se potrivi cu aspectul sculei dvs. fără a găuri noi găuri în suport.
Pentru instalațiile care lucrează cu amestec mare, cu volum redus, un suport mobil cu șine și prindere rapidă a matriței schimbă economia mai mult decât orice altă opțiune de pe listă. Timpul de configurare care scade de la patru ore la patruzeci de minute se amortizează mai repede decât o reducere marginală a timpului de ciclu, deoarece presa poate câștiga bani la următoarea lucrare în timp ce matrița este încă în curs de pregătire.
O presa cu cadru inchis este o investitie mare protejata de un numar mic de componente, iar sistemul de suprasarcina este cel mai important dintre ele. Protecția hidraulică la suprasarcină eliberează glisiera atunci când forța depășește o limită stabilită, de obicei în milisecunde, și apoi se resetează. Fără el, un semifabricat dublu sau o bandă blocată transferă suprasarcina în biela, manivelă și cadru. Când comparați mașinile, întrebați care este pragul de eliberare la suprasarcină, cum este resetat și dacă punctul de eliberare poate fi verificat în timpul testării de acceptare, mai degrabă decât să fie luat pe încredere.
Aranjamentul ambreiajului și al frânei determină performanța de oprire, zgomotul și întreținerea. Ambreiajele și frânele cu mai multe plăci umede funcționează în ulei, durează mai mult, funcționează mai silențios și necesită mai puține reglaje decât tipurile cu frecare uscată, cu prețul unui circuit de ulei care trebuie întreținut. Ceea ce conteaza pentru siguranta este timpul de oprire si unghiul de oprire, masurate la volant sau tobogan, deoarece distanta de siguranta a perdelelor de paza si a perdelelor luminoase depinde de aceasta. Aceste cifre ar trebui înregistrate la punerea în funcțiune și verificate din nou anual.
Lubrifierea este lipsită de farmec și decisivă. Ungerea automată centralizată cu presiune monitorizată și o ieșire de eroare previne cea mai frecventă cauză a uzurii premature a angrenajului și a angrenajului. Solicitați diagrama de lubrifiere, numărul de puncte, capacitatea rezervorului și comportamentul de alarmă atunci când o linie se blochează. Întrebați, de asemenea, despre procedura de încălzire: o presă la rece are distanțe diferite față de una caldă, iar un magazin care începe cu tonaj complet într-o dimineață rece va vedea o deplasare a preciziei în prima oră a schimbului.
Siguranța presei este reglementată aproape peste tot, iar cerința nu este un autocolant pe mașină, ci o funcție de siguranță validată. Pe piețele care urmează ISO 16092, presele mecanice sunt acoperite de un standard general de siguranță pentru prese plus o piesă specifică pentru mașină pentru prese mecanice, iar sistemele de control legate de siguranță sunt proiectate și validate la un nivel de performanță conform ISO 13849. Mașinile marcate CE în Europa, NR-12 în Brazilia și instalațiile guvernate de OSHA în Statele Unite ale Americii: toate punctele de lucru trebuie protejate din unghiuri diferite de funcționare, protejate în toate punctele de operare. iar protecția trebuie să eșueze în siguranță.
În practică, căutați apărători fixe cu uși de inspecție interblocate, o unitate de comandă cu două mâini pentru funcționare într-o singură cursă, perdele luminoase sau covorașe de siguranță unde este nevoie de acces, un bloc de siguranță pentru setarea matriței și o procedură de izolare a energiei care izolează efectiv energia stocată în volant, aerul de contrabalansare și circuitul hidraulic. Blocul de siguranță este adesea omis din cotațiile bugetare și este esențial pentru oricine schimbă moare.
Pe partea de control, caracteristicile utile sunt cele care reduc eroarea operatorului mai degrabă decât cele care arată impresionant într-o broșură. Merită să aveți memoria înălțimii matriței cu reglare motorizată, monitorizarea tonajului cu afișaj pe cursă, istoricul defecțiunilor cu marcaje de timp și o indicație clară a unghiului manivelei. În special, monitorizarea tonajului se plătește de la sine prima dată când prinde o greșeală înainte ca unealta să fie distrusă.
O presă cu cadru închis este rigidă, grea și sensibilă la modul în care se așează pe podea. Fundația este de obicei un bloc separat de beton armat, izolat de placa din jur, dimensionat la masa mașinii și sarcina dinamică și turnat cu buzunare pentru șuruburi de ancorare stabilite dintr-un șablon. Omiterea izolației și fixarea direct pe o placă industrială generală este calea cea mai rapidă către fisurare, către transmiterea vibrațiilor la mașinile învecinate și către o presă care nu va păstra paralelismul.
Nivelarea este o muncă de precizie. O presă nivelată la o fracțiune de milimetru pe metru cu o nivelă electronică sau cu spirt adecvată, apoi chituită și verificată din nou după întărirea chitului, își va menține geometria. Unul nivelat cu ochiul o va arăta în primul zar. Permiteți timp de întărire înainte de producție și înregistrați citirile nivelului ca parte a fișierului de instalare.
Utilitățile sunt de obicei subestimate. Este nevoie de aer comprimat pentru ambreiaj, contrabalansare, pernă și suflare de aer; verifica presiunea, debitul si daca alimentarea este uscata si filtrata, deoarece apa din circuitul de aer ajunge la ambreiaj si la pneumatica. Alimentarea electrică trebuie să se potrivească cu motorul și tensiunea de control, iar capacitatea transformatorului trebuie dimensionată ținând cont de curentul de pornire și de orice sarcină viitoare servo sau VFD. Lăsați loc pentru un transportor de melci sau un coș de deșeuri sub pat și confirmați adâncimea gropii necesară pentru pernă și evacuare.
În cele din urmă, planificați instalația. Confirmați capacitatea macaralei la punctul de instalare, lățimile ușii și de trecere, încărcarea podelei de-a lungul traseului și dacă cadrul ajunge asamblat sau pe bucăți. O mașină care este gata la timp, dar nu poate fi adusă în clădire este o întârziere costisitoare, iar planul de tachelaj nu costă nimic de pregătit în avans.
Înainte de a semna, parcurgeți următoarele elemente și primiți un răspuns scris la fiecare. Niciuna dintre ele nu este exotică; toate sunt ratate în mod obișnuit.
Costul total de proprietate urmează, de obicei, durata de viață a matriței și timpul de funcționare mult mai mult decât prețul de achiziție. O mașină care menține paralelismul sub sarcină prelungește durata de viață a matriței cu o marjă măsurabilă, iar o matriță care durează cu 30 la sută mai mult valorează mai mult decât o mică reducere la presă. Adăugați costul deșeurilor, al orelor de instalare, al energiei la o mie de curse și al timpului de nefuncționare neplanificat, iar cea mai ieftină cotație încetează frecvent să fie cea mai ieftină opțiune până în anul trei.
Constructorii care produc atât mașini deschise, cât și închise tind să-și structureze catalogul în jurul acelorași patru variabile: arhitectura cadrului, numărul de puncte de conectare al glisierelor, tipul de antrenare și specializarea procesului. Înțelegerea acestei structuri facilitează selectarea modelului potrivit în loc să citiți treizeci de fișe de date.
O linie tipică cu cadru închis merge de la mașini cu ușă largă cu un singur punct pentru lucru mare, centrat, prin prese cu două puncte pentru scule progresive și cu mai multe stații, până la mașini cu roți dintate excentrice pentru ambutisare adâncă și formare grea și, în sfârșit, la variante servo-acționate în care mișcarea glisantei programabilă merită prețul. Alături de ramuri specializate se află: prese cu bascule de forjare la rece pentru lucrări de deformare și prese pentru carcasă de baterie pentru producția de carcasă de mare volum, unde consistența dimensională a milioane de piese contează mai mult decât tonajul brut.
Zhejiang Bolun High-Precision Machinery își construiește familia cu cadru închis exact pe aceste linii, cu modele cu ușă largă cu un singur punct, prese cu două puncte în gama medie, mașini cu angrenaje excentrice în vârful scalei de tonaj și o ramură servo în două puncte pentru formare programabilă. Poziția declarată a companiei este de producător integrat vertical, care acoperă designul, prelucrarea componentelor de bază și asamblarea finală, ceea ce contează pentru cumpărători în principal dintr-un singur motiv: cadrul, glisiera și antrenarea sunt produse sub un singur acoperiș, astfel încât cifrele de deformare și precizie pot fi urmărite înapoi la un proces de prelucrare și inspecție, mai degrabă decât asamblate din piese terțe. Cumpărătorii care evaluează gama pot examina prezentarea de ansamblu a producătorului și apoi comparați anumite modele cu lista de verificare a specificațiilor de mai sus.
Singurul obicei cel mai util atunci când cumpărați o mașină de presare electrică de tip închis este să nu mai tratați tonajul ca specificație principală. Tonajul vă spune dimensiunea mașinii. Deformarea cadrului, spațiul matriței, caracteristica de antrenare și energia pe cursă vă spun ce va produce de fapt, cât timp vor dura matrițele și dacă mașina va păstra în continuare toleranța într-un deceniu. Înțelege-le pe cele patru, pune în scris criteriile de acceptare, iar restul achiziției este administrare.


Răspunsul scurt: ce tip de cadru se potrivește cu munca ta An ...
Un cumpărător care compară o presă deschisă de 45 de tone cu o linie de su...
Un manager de producție la o fabrică de componente metalice de dimensiuni ...
Înțelegerea preselor mecanice de putere și a funcțiilor lor esențiale ...
Un inginer de scule citează un nou program de suport și specifică o presă ...
Design cu un singur punct O conexiune de u...
Categorii de produse
Contactați-ne

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincia Zhejiang, China
Gata să Înceapă?
Get in Touch

Acum!
ZHEJIANG BOLUN

