Un producător de dispozitive de fixare de dimensiuni medii s-a confruntat recent cu o problemă familiară: strungurile sale CNC mestecau stocul de bare la un raport de aproape trei kilograme de oțel consumat pentru fiecare kilogram de șuruburi expediat. Fabrica și-a schimbat cel mai popular șurub hexagonal M6 la o mașină cu cap la rece, iar economia s-a schimbat rapid. Utilizarea materialului a crescut peste 95 la sută, producția a crescut de la aproximativ zece părți pe minut la câteva sute, iar șuruburile finite au devenit mai puternice deoarece formarea la rece a întărit capul și tija.
Acesta este argumentul de bază pentru utilizarea unei mașini cu cap la rece: remodelează metalul în loc să-l taie și o face fără căldură, la viteză mare și cu o repetabilitate excelentă. Mașinile cu captură la rece produc șuruburi, șuruburi, nituri, știfturi, terminale și o gamă largă de componente mici de inginerie pentru piețele auto, electrice, electrocasnice și construcții. Dacă evaluați dacă o astfel de mașină aparține fabricii dvs., acest ghid acoperă elementele fundamentale ale procesului, configurațiile mașinii, deciziile de specificații care contează și capcanele de achiziție care determină dacă investiția este efectiv rentabilă.
O mașină de captare la rece este o presă de formare a metalului care modelează sârmă în părți solide la temperatura camerei. Mașina trage sârma dintr-o bobină, o îndreaptă, alimentează o lungime exactă, taie un semifabricat și apoi introduce semifabricatul în matrițe cu unul sau mai multe perforații. Fiecare stație de matriță răsturnează sau extrudează materialul până când semifabricatul atinge geometria sa finală. Cuvântul „titlu” provine din aplicația originală: răsturnarea capătului unui cui sau al șurubului pentru a forma un cap. Mașinile moderne încă fac asta, dar, de asemenea, decupează, monedează, extrudează mufele interne, reduc tijele și creează piese complexe prin mai multe stații într-un singur ciclu.
Cold heading este o subcategorie a forjarii la rece. Forjarea la rece acoperă orice deformare plastică a metalului sub temperatura sa de recristalizare; Poziția rece se referă în mod specific la formarea cu mai multe stații de mare viteză a sârmei sau tijei în părți mici, în mare parte axisimetrice. În termeni practici, o mașină de captare la rece este pentru componentele solide ceea ce o presă de ștanțare este pentru tablă: este instrumentul de producție dedicat, de înaltă eficiență pentru lucrare.
Mașinile vin în două familii largi. Cotele orizontale reci, familiare din producția de cuie și șuruburi, alimentează firul de-a lungul unei axe orizontale și sunt extrem de rapide. Presele verticale de formare la rece, deseori construite ca prese acţionate cu comutator, se ocupă de sârmă mai grea, semifabricate mai mari şi piese care necesită mai multă energie de formare. Ambele familii deformează materialul prin presiune mecanică și se bazează pe aceleași principii metalurgice.
Indiferent de marcă sau configurație, fiecare operație de direcție rece urmează aceeași secvență:
Un șurub hexagonal tipic de dimensiune M6 începe cu un fir de 5,5 mm. Semnul este tăiat la lungime, apoi răsturnat în trei matrițe: primul preformează capul, al doilea îl mărește mai aproape de diametrul final, iar al treilea monedează hexagonalul și o teșitură în timp ce un poanson formează mufa internă prin extrudare înapoi. Întreaga secvență durează câteva zecimi de secundă. Mașinile moderne produc între 100 și 700 de piese pe minut, piesele mai ușoare rulând la capătul superior.
Factorul limitator este deformarea, nu timpul de ciclu. Fiecare stație poate crește aria secțiunii transversale a semifabricatului doar atât de mult, înainte ca materialul să se cadeze sau să se întărească dincolo de ductilitatea sa. De aceea, selecția mașinii depinde mai mult de deformarea totală necesară și de forța de formare decât de viteza maximă anunțată.
Îndreptarea la rece se bazează pe două mecanisme de deformare care acționează adesea împreună în aceeași piesă.
Supărător compresses the length of the blank and increases its diameter. It is the mechanism that forms a nail head, a rivet head, or a bolt head. The practical limit of upsetting in a single station is governed by buckling: an unsupported column of wire whose unsupported length is more than about 2.5 times its diameter tends to bend before it upsets. For longer upset lengths, the machine must support the blank inside a smaller die first, use several stations, or perform a cone pre-form before the final head shape is coined.
extrudare moves material through a die opening. Forward extrusion reduces the cross-section of the blank and is used for shank reductions and tapered features. Backward extrusion forces material to flow backwards around a punch, forming cavities such as hex sockets, blind holes, and cup shapes. Backward extrusion generates some of the highest forming loads in cold heading because the material is restrained on nearly every side.
Întărirea prin muncă guvernează cât de departe poate merge procesul. Fiecare creștere a deformației plastice crește rezistența la curgere și duritatea metalului. În oțelul cu conținut scăzut de carbon, reducerea totală poate ajunge la 75 până la 80 la sută înainte de a fi necesară recoacerea. În material inoxidabil sau înalt aliaj, limita este mult mai mică. O bună practică de întărire la rece menține deformarea pe stație sub ductilitatea disponibilă a materialului și tratează duritatea finală întărită la lucru ca o caracteristică de proiectare, mai degrabă decât un accident. Pentru elementele de fixare cu filet, această rezistență suplimentară este adesea exact ceea ce necesită imprimarea.
Dispunerea fizică a unei mașini cu cap la rece determină gama de piese pe care o poate rula economic.
Capturile orizontale sunt mașinile clasice ale industriei elementelor de fixare. Traseul firului este drept și orizontal, berbecul de direcție se mișcă orizontal, iar mecanismele de tăiere și transfer funcționează la viteze foarte mari. Ei excelează la piese mici: cuie, șuruburi, nituri, știfturi scurte și geometrii similare. Limitarea lor este dimensiunea și masa pieselor, deoarece semifabricatele mari devin dificil de ghidat și manipulat orizontal cu viteză.
Presele verticale procesează sârmă mai grea și piese mai mari. Berbecul se deplasează vertical în aceeași geometrie ca o presă convențională. Deoarece cadrul absoarbe forțele de reacție în mod simetric, mașinile verticale realizează o aliniere mai bună între poanson și matriță și sunt mai ușor de integrat cu roboți, alimentatoare automate și scule grele. Construcția cu cadru închis, uneori numită cadru O, rezistă la deformare mai bine decât un cadru deschis în C și este preferată pentru lucrările de formare la rece de tonaj mare.
Sistemul de acționare contează la fel de mult ca și aspectul. Mașinile cu manivelă sunt simple, rapide și eficiente, cu o viteză de alunecare care urmează o curbă sinusoidală și atinge un vârf aproape de mijlocul cursei. Mașinile acționate cu comutator folosesc o legătură care înmulțește forța pe măsură ce glisa se apropie de punctul mort inferior. O presă cu comutare produce o forță enormă la viteză mică de alunecare prin zona de formare, ceea ce îmbunătățește umplerea matriței și reduce sarcinile de impact. Acesta este motivul pentru care presele cu bascule domină aplicațiile verticale de forjare la rece: curba lor forță-cursă se potrivește cu cerințele de formare la rece cu deformare ridicată și cu energie înaltă.
Presele servo-acționate înlocuiesc volantul și ambreiajul cu servomotoare cu acționare directă. Mișcarea de glisare devine programabilă, astfel încât mașina să poată rămâne în partea de jos, să modifice viteza la mijlocul cursei și să urmeze o curbă de formare personalizată. Tehnologia servo se răspândește în formarea la rece, deoarece scurtează timpii de ciclu pentru piesele cu mai multe etape și protejează matrițele scumpe de sarcinile de șoc.
Puteți citi mai multe despre ce este o mașină de presă de forjare la rece în notele noastre de industrie. Printre liniile industriale de presă de forjare la rece, seria de tip comutator de forjare la rece BLKP utilizează transmisie cu comutator pentru o cursă echilibrată și o capacitate de deformare ridicată, un design care se potrivește pieselor care necesită forță susținută pe o distanță lungă de formare.
 Presă de forjare la rece de tip comutator BLKP-400 cu capacitate de 4000 kN Această presă cu articulație articulată de 4000 kN oferă opțiuni de cursă de 160 sau 180 mm și o reglare electrică a glisierei cu blocare hidraulică, făcând-o potrivită pentru răsturnarea, baterea și dimensionarea acolo unde contează forța echilibrată pe distanțe lungi de formare. Vizualizare produs →
Selectarea materialului este primul lucru pe care trebuie să îl faceți corect într-un proiect de captare la rece, deoarece determină sarcinile de formare, durata de viață a sculei și dacă piesele se fisurează sau se pliază.
Majoritatea pieselor cu cap rece sunt fabricate din sârmă de oțel cu emisii scăzute de carbon în clase precum SAE 1008, 1010 și 1018. Aceste clase au stres scăzut la curgere, ductilitate ridicată și sunt ușor de format în matrițe cu mai multe stații. Calitățile cu carbon mediu, cum ar fi 1035 și 1045, cresc rezistența pieselor finite, dar necesită forțe de formare semnificativ mai mari. Oțelurile aliate, inclusiv 4037 și clasele tratate cu bor, cum ar fi 10B21 și 10B33, sunt specificate acolo unde sunt necesare clasele de proprietate a elementelor de fixare 8.8, 9.8 sau 10.9. Oțelurile inoxidabile precum 304, 316 și 410 se formează bine, dar se întăresc agresiv, așa că au nevoie de mai multe stații de formare și de lubrifiere mai robustă. Sârma neferoasă, inclusiv aliajele de aluminiu 6061 și 5056, alamă, cupru și cupru beriliu, sunt obișnuite pentru componentele electrice, terminale și hardware rezistent la coroziune.
Proprietățile materialului stabilesc și dimensiunea mașinii. Pe măsură ce crește conținutul de carbon, conținutul de aliaj sau deformarea totală, forța de formare necesară crește rapid. Dacă intenționați să rulați mai multe familii de materiale pe o singură mașină, dimensionați mașina pentru cel mai puternic și mai dur material din amestec, nu doar pentru programul de producție actual.
De ce investesc producătorii în mașini de captare la rece când dețin deja strunguri și centre de prelucrare? Cinci avantaje măsurabile explică alegerea.
În primul rând, utilizarea materialului este extrem de mare. Formarea înlocuiește materialul în loc să-l taie, astfel încât un element de fixare care odinioară consuma de mai multe ori greutatea sa finită în stocul de bare poate fi acum realizat cu mai puțin de cinci procente pierderi de proces din bobină. Peste milioane de piese, doar economiile la oțel brut justifică echipamentul.
În al doilea rând, viteza de ieșire este de neegalat pentru piesele solide. Headers cu o singură suflare rulează cu mult peste 400 de piese pe minut, iar mașinile cu mai multe stații încă produc sute de piese pe minut pentru multe familii de produse. Niciun proces de fabricare a așchiilor nu se apropie de această rată pentru o componentă metalică solidă.
În al treilea rând, călirea prin muncă îmbunătățește proprietățile mecanice. Materialul este cel mai puternic exact acolo unde a curjat cel mai mult, acolo unde elementele de fixare au nevoie de rezistență: în filetul capului, peretele prizei și tija. Formarea la rece permite adesea producătorilor să utilizeze o calitate de oțel mai ieftină, deoarece lucrul la rece adaugă rezistență care altfel ar necesita tratament termic.
În al patrulea rând, consistența dimensională vine de la o mașină rigidă și un instrument repetabil. Odată ce matrițele sunt formate, execuțiile de o sută de mii de piese au dimensiuni strânse, cu o derive mică și foarte puține rebuturi.
În al cincilea rând, calitatea suprafeței este bună. Cavitatea matriței imprimă un finisaj neted piesei, eliminând adesea operațiunile secundare de șlefuire și lustruire. Compensația este costul inițial al matrițelor și al instalării; procesul devine economic numai atunci când volumele sunt suficient de mari pentru a amortiza acel instrument.
Prelucrarea este cea mai comună alternativă pentru piesele solide mici, deci este primul proces pe care cumpărătorii îl compară cu capul rece. Fiecare are o zonă economică clară.
| Criteriu | Mașină de îndreptare la rece | Prelucrare CNC |
|---|---|---|
| Utilizarea materialului | 90-98 la sută | 40-70 la sută tipic |
| Timp de ciclu | 0,1 până la 10 secunde pe parte | 5 secunde până la câteva minute |
| Forța părții | Creștetă prin călirea prin muncă | Depinde de stocul de bar; suprafețele tăiate nu sunt întărite |
| Toleranță tipică | /- 0,05 mm pe caracteristici formate | /- 0,01 mm sau mai bine |
| Costul de instalare și scule | Înalt; matrițele sunt personalizate și specifice unei părți | Moderat; modificările programului sunt rapide |
| Flexibilitate | Scăzut; scule dedicate pe piesă | Înalt; modificări ușoare de design |
| Volumul economic | De obicei, peste 100.000 de bucăți pe an | Economic de la o singură dată în sus |
Prelucrarea câștigă ori de câte ori cantitățile sunt mici, geometria se modifică des sau toleranțele sunt extrem de strânse. Capul rece câștigă ori de câte ori piesa are un design stabil, volum anual mare și suficientă simetrie pentru a fi formată în matrițe. Multe fabrici folosesc ambele: captură rece pentru produsul principal și mașini CNC pentru variante speciale, prototipuri și variante de volum redus.
Un flux hibrid obișnuit este îndreptarea la rece, urmată de rularea filetului, apoi o operație de îndreptare ușoară sau de teșire. Punctele filetate și caracteristicile de antrenare sunt adesea mai ușor de controlat cu o trecere secundară rapidă decât prin formarea lor singură, iar combinația costă încă mult mai puțin pe piesă decât prelucrarea completă.
Forjarea la cald încălzește metalul pentru a-și reduce stresul de curgere, ceea ce permite piese mari și deformare severă cu mașini de tonaj modest. Capul rece înlocuiește cuptorul cu forță: mașina trebuie să depășească întreaga limită de curgere a materialului la temperatura camerei la fiecare cursă.
Pentru piesele mici, capsul la rece are avantaje decisive. Nu există scară, pierderi de oxidare, contracție termică și energie în cuptor. Toleranțele sunt mai strânse, deoarece matrița definește forma finală fără permisiuni de contracție, iar finisarea suprafeței este suficient de netedă pentru a rula direct în rularea filetului. Deoarece prelucrarea la rece întărește materialul, multe piese își îndeplinesc proprietățile mecanice cu tratament termic redus sau deloc.
Forjarea la cald rămâne alegerea mai bună atunci când piesa este mare, când deformarea totală depășește ceea ce poate absorbi materialul la rece sau când sunt specificate oțeluri de foarte mare rezistență cu ductilitate scăzută la temperatura camerei. De asemenea, este de preferat pentru piese cu secțiuni groase care ar necesita o presa la rece nepractic de mare. Ca un ghid brut, piesele cu greutatea peste un kilogram sunt de obicei direcționate către forjare la cald sau la cald în loc de direcția rece, deși punctul de încrucișare depinde de geometrie, material și volum.
Ștanțare forme de tablă; captul rece formează sârmă. Cele două procese sunt mai mult complementare decât competitive. O carcasă a bateriei, de exemplu, este o piesă de tablă ștanțată și ambutisat adânc, în timp ce bornele bateriei și stâlpii de contact din interiorul acesteia sunt de obicei cu cap rece.
Ștanțarea produce forme cu pereți subțiri, cu flanșe și deschise din tabla plată. Încadrarea la rece produce corpuri solide, capete, tije și cavități formate intern din sârmă rotundă. Când o componentă este axisimetrică și solidă, capul la rece este mai rapid și mai eficient din punct de vedere al materialului. Când piesa este o placă, un suport sau o coajă, ștanțarea este procesul natural.
Multe ansambluri de produse conțin ambele tipuri de piese. Un dispozitiv de fixare cu cap cu flanșă se realizează prin antet; clema de reținere de lângă aceasta este ștampilată. De aceea, constructorii de prese, inclusiv cei care se concentrează pe echipamente de forjare la rece, oferă de obicei ambele familii de prese, astfel încât fabricile să poată acoperi întreaga carte de materiale.
Turnarea creează piese prin solidificarea metalului lichid într-o matriță, ceea ce permite geometrie internă complexă, dar introduce riscul de porozitate, variabilitatea proprietăților mecanice și necesitatea unei prelucrari substanțiale pe suprafețele funcționale. Captul la rece este un proces în stare solidă: structura inițială a firului este păstrată, iar fluxul de cereale urmează conturul piesei.
Ca rezultat, o piesă cu cap rece are o rezistență, tenacitate și rezistență la oboseală superioare în comparație cu o piesă turnată din același material și dimensiune. Schimbul este libertatea geometrică. Piesele turnate pot fi întortocheate, goale și foarte detaliate. Părțile cu cap sunt în esență variații ale unui cilindru: capete, tije, mufe, flanșe și forme de antrenare. Pentru piese mici de volum mare, cum ar fi terminalele, pinii, inserțiile și soclurile semifabricate, capul rece bate aproape întotdeauna costul pe bucată, consistența și performanța mecanică.
Mașinile cu captură la rece produc marea majoritate a elementelor de fixare din lume, plus o listă lungă de componente proiectate pe care majoritatea consumatorilor nu le văd niciodată.
Piesele auto și industriale mai mari, cum ar fi știfturile de rezistență grea, șuruburile de ancorare și fitingurile pentru țevi, funcționează pe prese verticale cu forjare la rece, care asigură rigiditatea și tonajul necesare extrudării înapoi și răsturnării grele. Dacă mixul dvs. de produse include atât elemente de fixare mici, cât și componente formate mai mari, este obișnuit să rulați mai multe mașini în paralel, mai degrabă decât să forțați toate piesele printr-o linie supradimensionată. O presă cu comutare de 400 de tone poate face șuruburi de suspensie dimineața și semifabricate grele de terminale după-amiaza, dar numai atunci când spațiul matriței, cursa și fereastra de alimentare acoperă ambele familii.
 BLKP-850 Presă cu bascule de rezistență pentru forjare la rece de încărcare mare Evaluată la 8500 kN, cu un cadru ultra-rigid și un suport de 180 mm, această mașină menține o performanță stabilă în condiții de funcționare grea continuă, ideală pentru componentele de automobile și mașini grele care necesită extrudare înapoi și răsturnare puternică. Vizualizare produs →
Alegerea mașinii potrivite este un act de echilibrare între forța necesară, geometria piesei, material, viteză și buget. Începeți cu familia de părți, nu cu broșura și răspundeți la aceste întrebări:
Structura cadrului este, de asemenea, un factor de decizie. Presele cu cadru în C de tip deschis sunt accesibile și accesibile pentru lucrări mai ușoare. Presele cu cadru în O de tip închis au o structură rigidă, simetrică, care rezistă la deformare și înclinare, ceea ce este esențial pentru formarea la rece cu un tonaj mare și toleranță strânsă. Pentru o deformare foarte mare, o antrenare închisă în două puncte sau cu angrenaj excentric distribuie forța uniform pe glisier și protejează atât sculele, cât și cadrul de sarcinile excentrice.
Proiectele mari necesită, de asemenea, o cursă lungă. Dacă o piesă trebuie scoasă din matrițe adânci sau dacă lungimea de extrudare este mare, intervalul de cursă și înălțimea de închidere devin factori limitatori. Nu dimensionați o mașină numai după tonaj; verificați dacă spațiul matriței, cursa de glisare și fereastra de alimentare se potrivesc întregii familii de piese, inclusiv variantele viitoare.
Tonajul este cel mai citat număr pe o mașină de captare la rece, dar este și cel mai frecvent aplicat greșit. Forța de formare necesară este produsul dintre suprafața proiectată de deformare și tensiunea de curgere a materialului, modificată de frecare și redundanță geometrică.
Pentru deplasarea unui cap pe oțel cu conținut scăzut de carbon, efortul de curgere la deformare moderată este în intervalul de la 800 la 1.200 MPa. Pentru extrudarea înapoi sau pentru oțel aliat, poate depăși 1.800 MPa. Ca exemplu simplu, răsturnarea unui cap cu diametrul de 20 mm dintr-un fir de 10 mm produce o suprafață finală a capului de aproximativ 314 milimetri pătrați. La o tensiune de curgere de 1.000 MPa, aceasta necesită aproximativ 314 kN de forță sau aproximativ 32 de tone metrice. Același cap cu o mufă adâncă formată prin extrudare înapoi sau realizată din oțel aliat, ar putea solicita de două până la trei ori această forță.
Tabelul de mai jos oferă intervale orientative de diametre a sârmei în funcție de clasa de mașină pentru oțeluri carbon; valorile reale depind de complexitatea piesei, de starea materialului și de lubrifiere.
| Clasa de mașini | Gama tipică de diametre a firului | Aplicație tipică |
|---|---|---|
| 25-60 t | 1-6 mm | Cuie, șuruburi mici, nituri |
| 60-160 t | 4-12 mm | Șuruburi, șuruburi, știfturi |
| 160-400 t | 8-20 mm | Șuruburi rezistente, știfturi, componente auto |
| 400-850 t | 15-35 mm | Elemente de fixare mari, semifabricate forjate, lucrări cu deformare ridicată |
Pentru o presă verticală de forjare la rece de dimensiuni medii, clasa BLKP650, evaluată la 6.500 kN, este o alegere obișnuită atunci când adâncimea de formare este mare și cursa trebuie să rămână echilibrată la sarcină grea. Dimensionarea peste nevoile dvs. actuale este de obicei înțeleaptă, deoarece familiile de produse tind să crească spre diametre mai mari de sârmă în timp.
 Presă cu comutare BLKP-650 pentru forjare adâncă la rece și cursă stabilă Cu o capacitate de 6500 kN și o cursă de presiune de 8 mm, această presă oferă formare controlată pentru piese de grosime, având un sistem de ejector integrat și detectarea sarcinii pentru o funcționare fiabilă în aplicații de compresie profundă. Vizualizare produs →
Sculele determină costul real pe piesă în captură la rece. Setul de matrițe include inserții, perforații, carcase de manșon, știfturi și dispozitive de decuplare. Pentru capete de oțel de mare volum, inserțiile din carbură de tungsten sunt alegerea standard, susținute în carcase din oțel termocontractabile. Inserțiile din carbură durează în mod obișnuit 500.000 până la 2.000.000 de bucăți per cavitate între re-mașinări pentru piesele din oțel cu conținut scăzut de carbon. Poansonele se uzează mai repede, în special în extrudarea înapoi, unde presiunile de contact sunt extreme; multe perforatoare poartă acoperiri de titan sau ceramică pentru a prelungi durata de viață.
Ungerea nu este opțională. Standardul industrial pentru oțel este un strat de conversie cu fosfat de zinc, urmat de un lubrifiant cu stearat. Filmele de ulei obișnuite nu pot supraviețui presiunilor de contact ale extrudarii la rece, iar rezultatul sub-lubrifierii este uzura și absorbția matrițelor în câteva minute. Oțelul inoxidabil necesită oxalat sau acoperiri similare de conversie, în timp ce aluminiul și alama pot funcționa cu uleiuri mai ușoare.
Toate aceste defecțiuni se datorează alinierii și rigidității mașinii. Poansonul și matrița trebuie să rămână concentrice în câțiva microni, iar glisa nu trebuie să se încline sub sarcină. Un cadru rigid, un gibbing precis și un sistem de schimbare a matrițelor bine proiectat valorează la fel de mult ca și tonajul nominal.
Deoarece o mașină de captare la rece funcționează cu viteză mare, controlul calității trebuie să fie continuu și automat. Așteptarea unui rezultat de eșantionare offline poate produce zeci de mii de piese defecte înainte de a se vedea problema.
Prima linie de apărare este sistemul de monitorizare a încărcăturii mașinii. Presele moderne de formare la rece urmăresc sarcina de alunecare la fiecare cursă folosind extensometre montate pe cadru. Când curba de sarcină deviază în afara unei ferestre definite, mașina se oprește automat. Acest lucru prinde un pumn lipsă, un fir nealimentat sau o matriță ruptă în unul sau două cicluri, ceea ce previne o cascadă de resturi.
Verificările dimensionale rulează atât off-line, cât și în linie. Off-line, inspectorii măsoară diametrul capului, înălțimea capului, lungimea tijei, adâncimea prizei și curățarea filetului pe bază de probă. Sistemele de măsurare optică în linie pot verifica 100% din piese la câteva sute de părți pe minut, respingând cele din afara toleranței fără a încetini linia.
Testarea durității este importantă pentru piesele a căror rezistență finală depinde de călirea prin muncă. Zonele formate la rece ar trebui să îndeplinească cerințele minime de duritate sau de tracțiune, iar planul de testare ar trebui să vizeze acele zone în mod specific. Pentru industriile auto și reglementate, sunt așteptate studii de capacitate de proces cu Cp și Cpk. Îndreptarea la rece se pretează la o capacitate ridicată atunci când matrițele sunt proaspete și mașina este stabilă, dar capacitatea se erodează odată cu uzura matrițelor, astfel încât intervalele de schimbare a sculei ar trebui să se bazeze mai degrabă pe derive măsurată decât pe obișnuință.
Durabilitatea în formarea metalelor este de obicei discutată în ceea ce privește energia cuptorului și emisiile de gaze cu efect de seră. Încălzirea la rece evită cu totul încălzirea, care este cea mai puternică acreditare a mediului.
Pe parte, captarea la rece consumă doar energia mecanică a presei, o fracțiune din energia necesară pentru a încălzi un semifabricat în forjare la cald sau pentru a roti un ax de prelucrare timp de minute. Eficiența materialului adaugă o altă dimensiune: prin deplasarea metalului în loc să-l taie, curățarea la rece reduce atât emisiile încorporate ale materiei prime achiziționate, cât și costurile de manipulare și reciclare a deșeurilor.
O fabrică care comută un dispozitiv de fixare de mare volum de la prelucrare la o captare la rece vede de obicei aceste rezultate:
Aceste beneficii sunt reale și măsurabile, dar rezultă din selecția bună a procesului, mai degrabă decât din afirmațiile de marketing. Pentru un producător cu un volum mare de elemente de fixare sau de componente, mașina de captare la rece este una dintre cele mai eficiente opțiuni de formare a metalelor disponibile.
Costul de capital este doar partea vizibilă a unei investiții la rece. Costul total de proprietate include mașina, sculele, instalarea, utilitățile, întreținerea, timpul de schimbare și costul defecțiunilor de calitate. Un model bugetar realist le acoperă pe toate.
Sculele sunt un cost perpetuu care crește odată cu volumul și duritatea materialului. Este prudent să bugetați 5 până la 15 la sută din prețul mașinii pe an pentru inserții, perforații și re-șlefuire, cu limita superioară a acelei game asociate cu oțel inoxidabil sau piesele puternic extrudate. Întreținerea este modestă, dar deloc neglijabilă: sistemele de lubrifiere, filtrele, giburile și etanșările necesită o atenție programată, iar o presă care rulează douăzeci și patru de ore pe zi la viteză mare va consuma piese de uzură în fiecare an.
Calculul rambursării se concentrează de obicei pe costul unitar. Luați în considerare un șurub care costă 0,05 USD pentru a fi produs prin prelucrare și 0,02 USD pe o linie de direcție rece. La zece milioane de bucăți pe an, economiile anuale de 300.000 USD plătesc pentru o mașină de dimensiune medie în câțiva ani. Dacă mixul de produse include mai multe dimensiuni în gama mașinii, utilizarea devine motorul rezultatului. O mașină care rulează doar o tură la treizeci de procente de utilizare este mai greu de justificat decât una care rulează trei schimburi la optzeci de procente.
Costul de schimbare este elementul rând cel mai puțin vizibil. O schimbare a matriței care durează două ore pe o mașină care rulează sute de curse pe minut este costisitoare în pierderi de putere. Mașinile concepute pentru schimbarea rapidă a matrițelor, cu prindere hidraulică și cartușe de scule prestabilite, își recuperează rapid premium ori de câte ori loturile sunt mici.
Mașina este la fel de bună ca și compania care o proiectează, o construiește și o susține. Due diligence tehnice ar trebui să acopere patru domenii înainte de a semna o comandă.
Zhejiang Bolun High-Precision Machinery, de exemplu, a petrecut două decenii construind echipamente de formare a metalelor și operează un lanț de producție complet, de la proiectare și prelucrarea componentelor de bază până la asamblarea finală. Compania își publică linie completă de produse deschis, iar numele produselor sale descriu aplicația dorită, mai degrabă decât să o ascundă. Un constructor de mașini transparent vă va arăta fabrica sa, rapoartele sale de testare și sistemul său de calitate fără a fi întrebat.
Mai multe tendințe schimbă ceea ce ar trebui să se aștepte cumpărătorii de la o mașină cu captură rece astăzi.
Formarea servo-acționată este cea mai mare schimbare. O presă servo nu folosește un volant și un ambreiaj; în schimb, servomotoarele antrenează glisa direct sau printr-o legătură, cu mișcare controlată de software. Programul de formare poate include contact lent, apropiere rapidă, o oprire la punctul mort inferior și extracție controlată. Pentru formarea la rece în mai multe etape, aceasta reduce vibrațiile, prelungește durata de viață a matriței și scurtează timpul de neformare. Mai mulți constructori de presă combină acum un servomotor cu un mecanism de comutare pentru a obține atât programabilitate, cât și forța mare în apropierea punctului mort inferior, pe care o necesită forjarea la rece.
Monitorizarea digitală se extinde de la ștanțare la formare la rece. Mașinile generează o curbă completă sarcină-cursă pentru fiecare piesă, iar software-ul învață curba normală, apoi semnalează abaterile în timp real. Această capacitate devine mecanismul de calitate standard pe liniile automate de mare viteză, deoarece prinde uzura sculelor înainte ca produsele să cadă din toleranță.
Automatizarea avansează la nivel de manipulare a materialelor. Încărcătoarele de bobine, dispozitivele de îndreptare a sârmei cu buclă închisă, schimbătoarele automate de matrițe și ambalarea finală sunt de obicei integrate în celule complete. Un robot poate transfera acum semifabricate calde sau reci între o presă grea de forjare și o presă de tăiere fără implicarea operatorului.
Pentru cumpărători, concluzia practică este că o nouă mașină de captare la rece ar trebui să fie gata pentru digital. Monitorizarea sarcinii, diagnosticarea de la distanță și seturile de parametri stocate se traduc direct în mai puține defecte, schimbări mai rapide și costuri de operare mai mici pe durata de viață a mașinii.
Mașina de captare la rece este unul dintre cele mai eficiente instrumente de producție din producție. Transformă firul bobinat în elemente de fixare finite și componente proiectate la viteză mare, cu puține pierderi, rezistență crescută și repetabilitate excelentă. Dar economia sa depinde de volum, dimensionarea corectă a tonajului, scule adecvate și un constructor de mașini capabil în spatele echipamentului.
Înainte de a cumpăra, definiți cu precizie familia de piese, calculați forțele de formare necesare, bugetul pentru scule ca o cheltuială continuă și vizitați producătorul pentru a vedea controlul calității în practică. O mașină de captare la rece bine selectată funcționează timp de zeci de ani și devine cea mai ieftină stație de producție. Unul prost selectat este un memento scump al unei specificații ratate. Diferența este în pregătire.


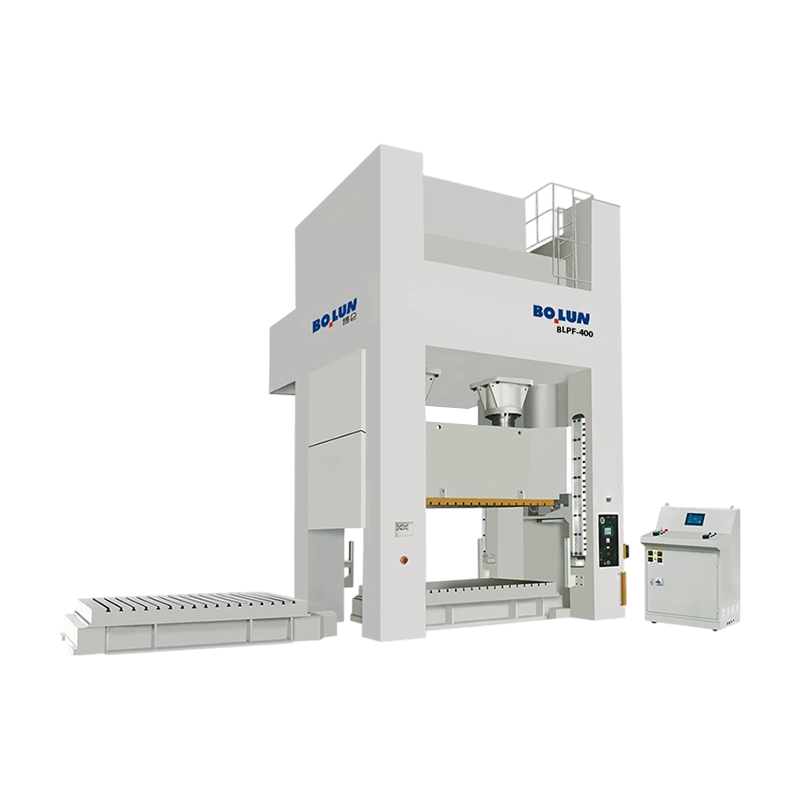
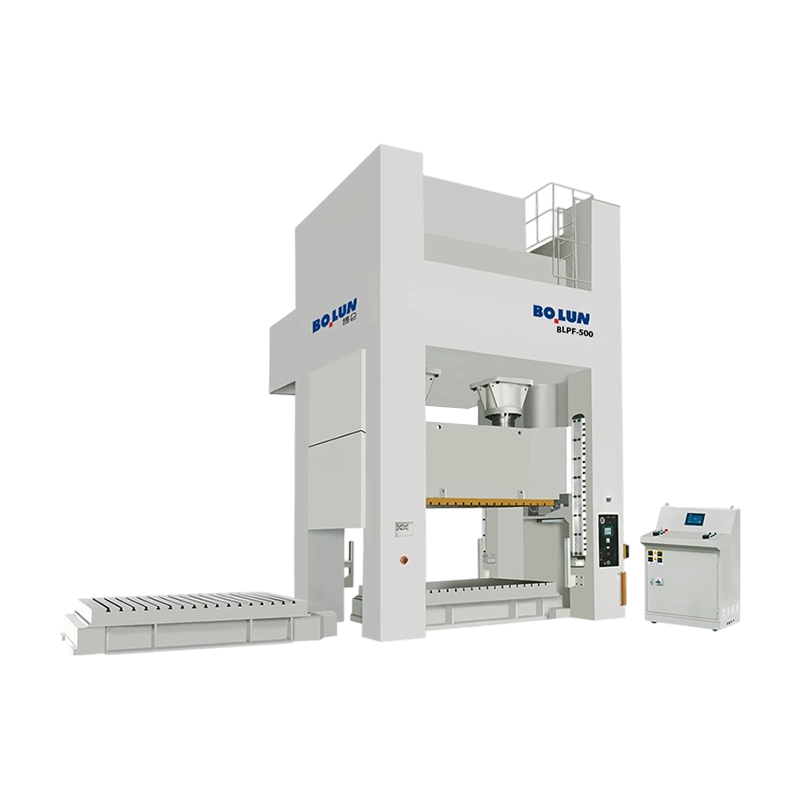
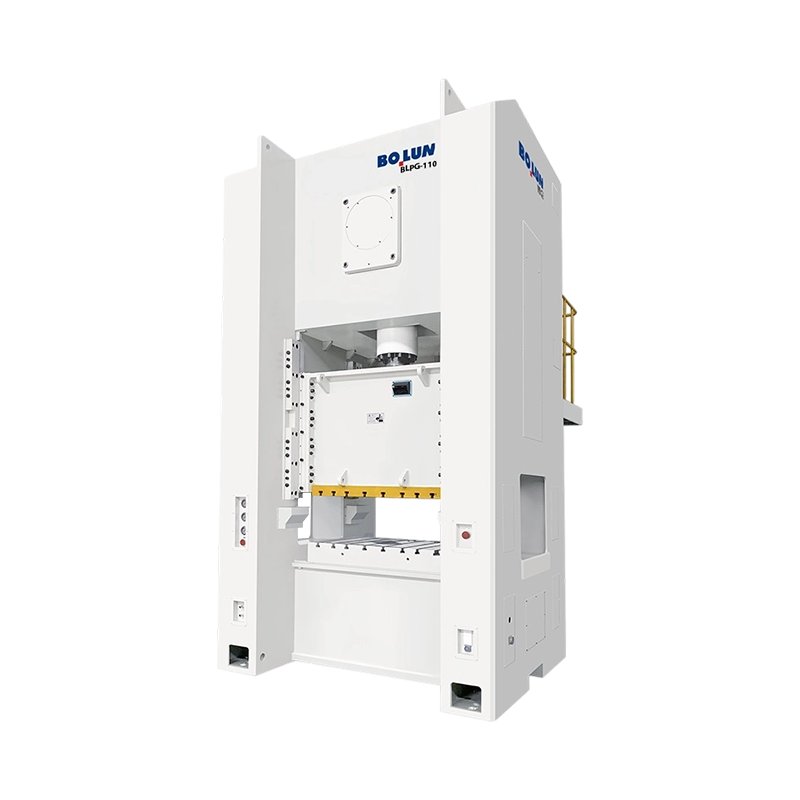
Un manager de producție la o fabrică de componente metalice de dimensiuni ...
O fabrică de elemente de fixare din Taizhou primește o solicitare de la un...
Răspunsul scurt: ce tip de cadru se potrivește cu munca ta An ...
Pune o presă cu cadru deschis de 160 de tone și o presă cu cadru închis de...
Un inginer de scule citează un nou program de suport și specifică o presă ...
Înțelegerea preselor mecanice de putere și a funcțiilor lor esențiale ...
Categorii de produse
Contactați-ne

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, provincia Zhejiang, China
Gata să Înceapă?
Get in Touch

Acum!
ZHEJIANG BOLUN

