
Producție și prelucrare a metalelor
O privire directă, practică, asupra modului în care presele mecanice modelează liniile de producție moderne — de la șablonare și desen până la industriile și tipurile de mașini care depind de acestea.
Răspunsul direct: La ce sunt folosite presele mecanice
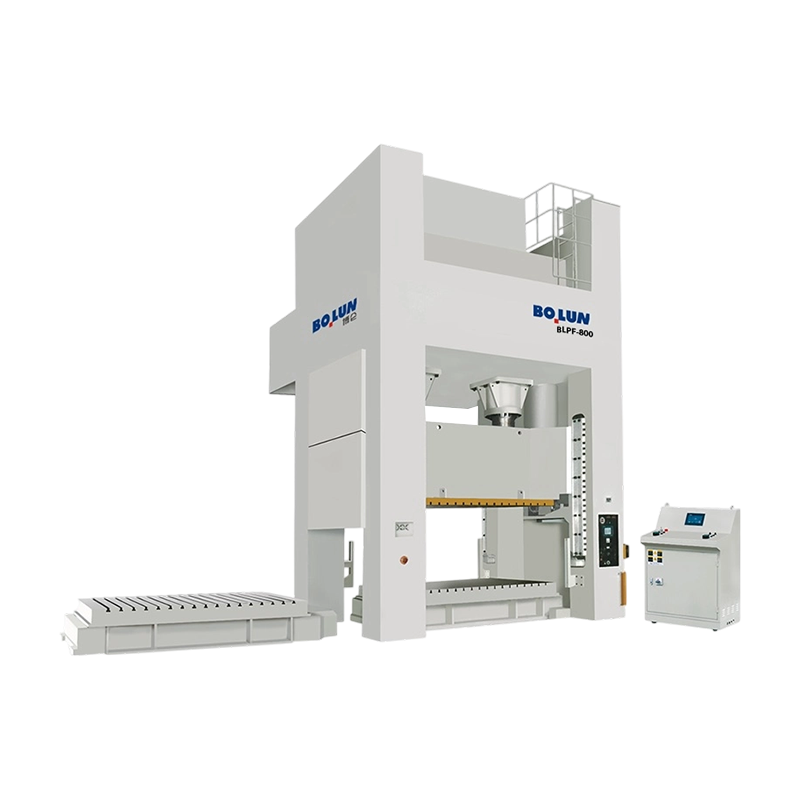
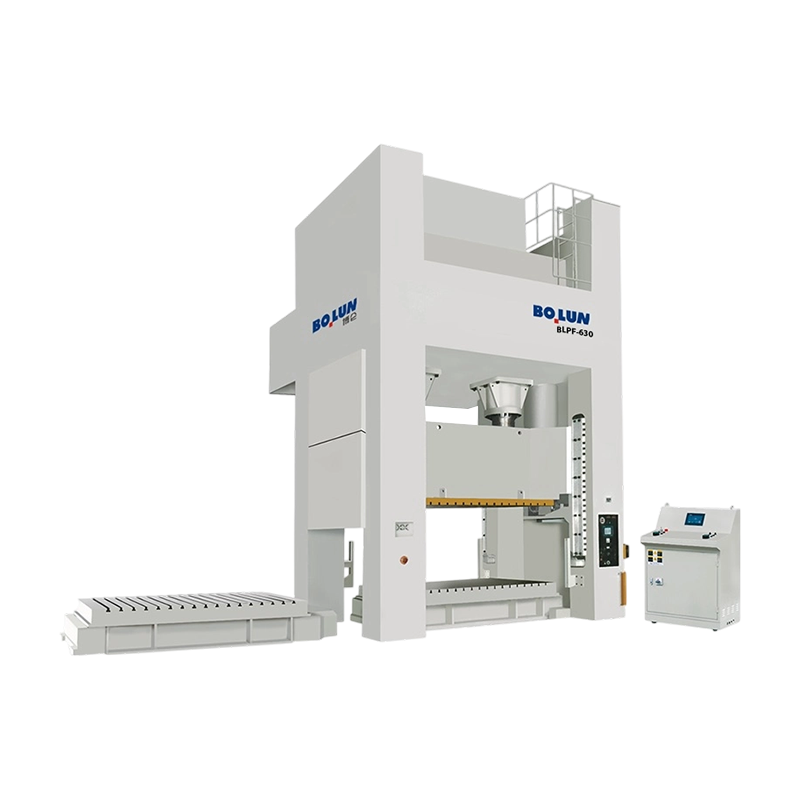
A mașină de presare mecanică este folosit în principal pentru tăierea, modelarea și formarea metalelor sau a altor materiale de tablă printr-o acțiune rapidă de perforare, condusă de volantă. În producția modernă, prese mecanice de putere gestionează operațiunile de ștanțare, perforare, îndoire, desenare, monere și ștanțare cu viteză mare și cu repetabilitate strânsă, făcându-le coloana vertebrală a liniilor de ștanțare în producția de automobile, electrocasnice, electronice și hardware. O singură presă mecanică de dimensiune medie poate efectua oriunde de la 20 la peste 1.000 de curse pe minut, în funcție de model, motiv pentru care aceste mașini rămân alegerea preferată ori de câte ori o fabrică are nevoie de producție constantă de piese de mare volum, la un cost pe unitate mai mic decât alternativele hidraulice mai lente.
Dincolo de răspunsul de bază, înțelegerea exactă a locului și a modului în care aceste mașini se încadrează într-o linie de producție ajută cumpărătorii și inginerii să ia decizii mai inteligente cu privire la scule, capacitate și întreținere pe termen lung. Secțiunile de mai jos prezintă în detaliu aplicațiile de bază, tipurile de mașini și criteriile de selecție.
Operațiuni de producție de bază efectuate de prese mecanice
O mașină de presare mecanică transformă energia de rotație a unui volant într-o cursă liniară controlată, conducând un berbec în jos împotriva unui set de matrițe. Această acțiune mecanică unică susține mai multe procese distincte de prelucrare a metalelor, fiecare potrivit pentru diferite geometrii ale pieselor și obiective de producție.
Blanking și Piercing
Decuparea decupează o formă plată din materialul de hârtie, în timp ce perforarea îndepărtează materialul pentru a crea găuri sau fante în interiorul unei piese. Acestea sunt printre cele mai rapide operațiuni pe care le efectuează presele mecanice de putere, adesea finalizate într-o fracțiune de secundă pe cursă, motiv pentru care liniile de golire sunt obișnuite în contactul electric și producția de console.
prese mecanice de putere
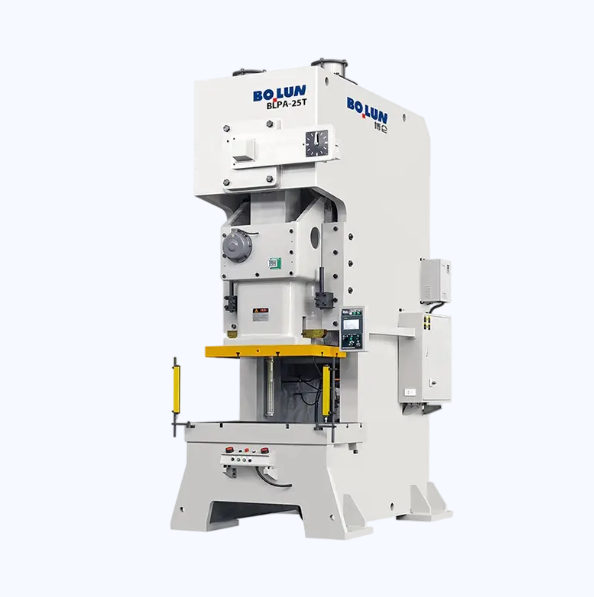
Îndoire și formare
Îndoirea transformă materialul plat în unghiuri sau curbe, iar formarea împinge materialul într-un profil tridimensional folosind matrițe potrivite. Presele mecanice excelează aici, deoarece lungimea constantă a cursei asigură că fiecare piesă se îndoaie la același unghi, reducând ratele de deșeuri pe serii lungi de producție.
Deep Drawing and Coining
Ambutisarea adâncă trage semifabricatele plate în părți în formă de ceașcă sau goale, cum ar fi chiuvete, rezervoare de combustibil sau carcase, în timp ce monedarea aplică o presiune concentrată pentru a grava detaliile fine ale suprafeței, cum ar fi sigle sau numere de serie, într-o piesă cu mare precizie.
Info
Alegerea dintre matrițele de decupare, formare și trefilare este de obicei cel mai mare factor în determinarea cerințelor totale de tonaj pentru o anumită piesă.
Industrii care depind de mașini de presare mecanice
Versatilitatea preselor mecanice de putere înseamnă că acestea apar într-o gamă largă de sectoare, fiecare valorificând viteza și repetabilitatea în mod diferit.
| Industria | Aplicație tipică | Tip comun de presă |
|---|---|---|
| Automobile | Panouri caroserie, console, piese de șasiu | Presă pe partea dreaptă |
| Aparate | Carcase, panouri, suporturi de montare | Presă pentru cadru gol |
| Electronice | Conectori, terminale, mici ștanțare | Presă de precizie de mare viteză |
| Feronerie și elemente de fixare | Șaibe, cleme, fitinguri | Presa OBI |
Tipuri de prese mecanice și cele mai bune cazuri de utilizare
Nu toate presele mecanice sunt construite la fel, iar alegerea stilului potrivit de cadru are un impact direct asupra eficienței producției și asupra calității pieselor.
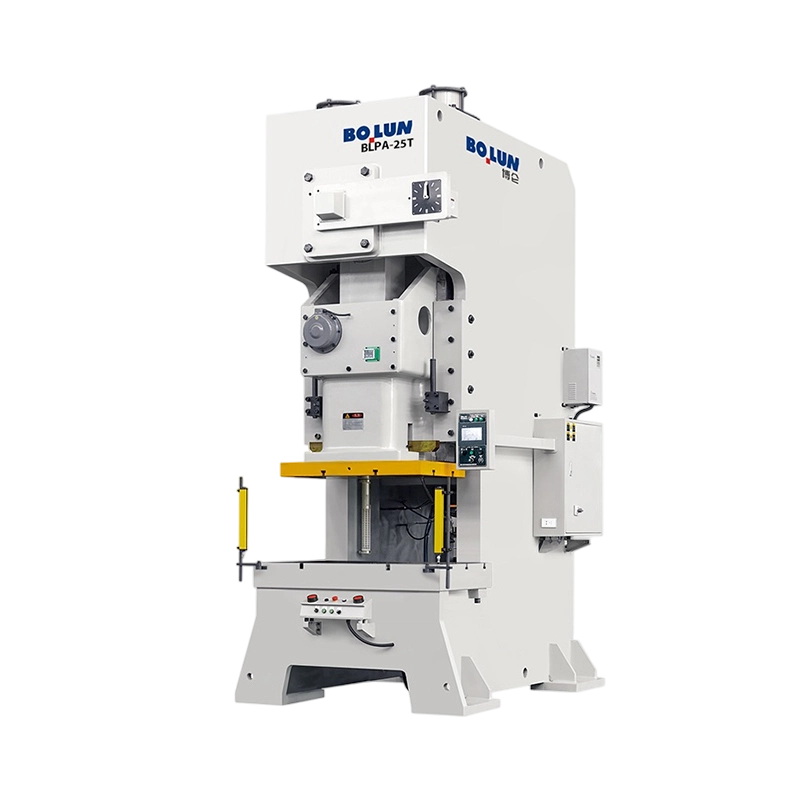
- Prese înclinabile cu spate deschis (OBI): mașini compacte care se înclină pentru a lăsa piesele finite să cadă prin gravitație, ideale pentru ștanțare mici și medii.
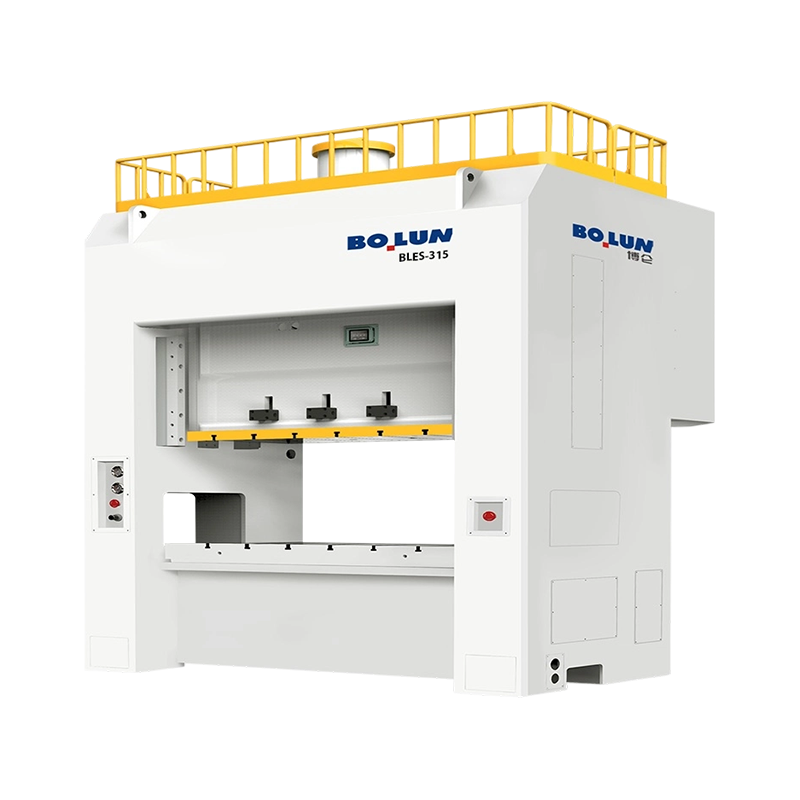
- Prese cu cadru gol: oferă acces pe trei laturi la zona matriței, potrivite pentru lucrul cu matriță progresivă și operațiuni secundare.
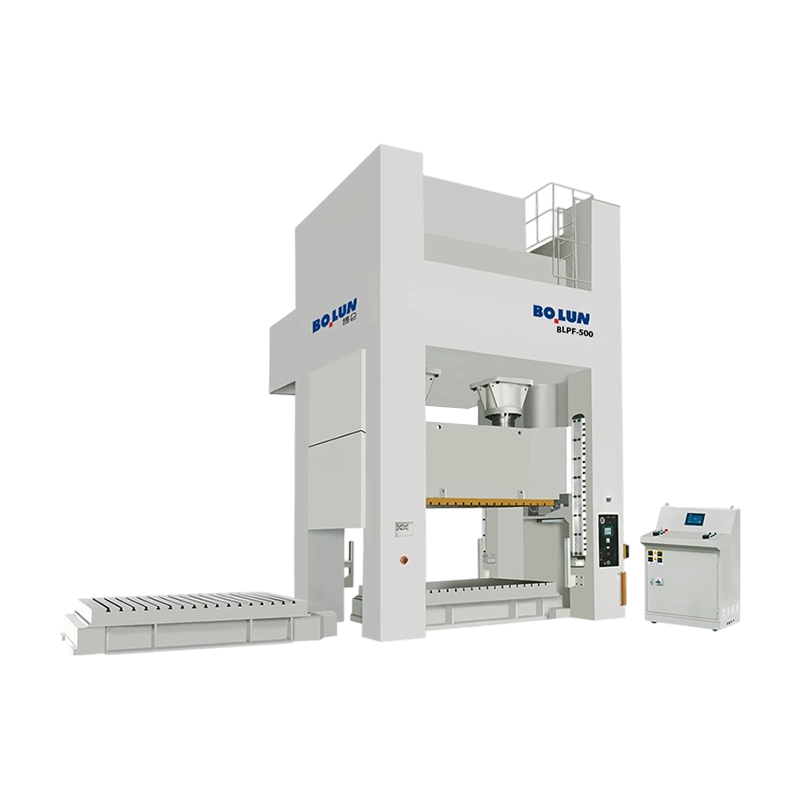
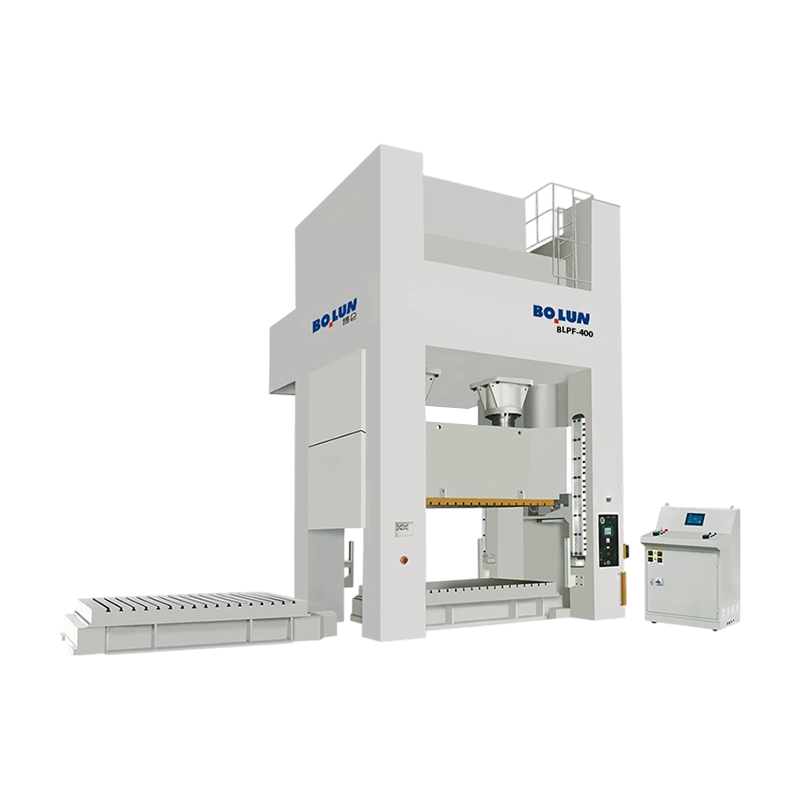
- Prese cu laterale drepte: asigură cea mai mare rigiditate și distribuție uniformă a forței, utilizate pentru panouri mari și scule de ambutisare adâncă.
- Prese de mare viteză: concepute pentru rate de ciclu extrem de rapide, frecvente în fabricarea terminalelor și a conectorilor.
Potrivirea tipului presei cu geometria piesei este una dintre cele mai importante decizii timpurii într-un proiect de ștanțare.
De ce producătorii aleg prese mecanice decât alternative
În comparație cu presele hidraulice, presele mecanice de putere oferă, în general, timpi de ciclu mai rapizi, deoarece volantul stochează și eliberează energie mecanic, mai degrabă decât să se bazeze pe acumularea de presiune a fluidului. Acest lucru le face alegerea preferată pentru rulajele de mare volum în care trebuie produse mii de piese identice pe schimb.
Avantajele cheie citate de obicei de inginerii de producție includ:
- Viteze de cursă mai rapide, susținând un randament mai mare pe piese simple până la moderat complexe
- Consum mai mic de energie pe ciclu în comparație cu sistemele hidraulice de tonaj similar
- Lungime constantă a cursei, care îmbunătățește repetabilitatea dimensională pe perioade lungi de producție
- Costuri mai mici de întreținere pe termen lung datorită mai puține etanșări hidraulice și sisteme de fluide
Succes
Instalațiile care potrivesc corect tipul presei cu cerințele piesei înregistrează de obicei rate semnificativ mai mici de deșeuri și timpi de ciclu mai previzibili pe o tură completă.
Selectarea presei mecanice potrivite pentru linia dvs. de producție
Alegerea unei mașini de presare mecanică implică potrivirea tonajului, dimensiunii patului și vitezei de cursă la piesa specifică produsă. Tonajul subdimensionat riscă formarea incompletă sau uzura prematură a sculelor, în timp ce tonajul supradimensionat adaugă costuri inutile și consum de energie.
Tonajul și dimensiunea patului
Cerințele de tonaj sunt calculate pe baza grosimii materialului, rezistenței la forfecare și perimetrului tăieturii sau caracteristicii formate. Dimensiunea patului trebuie să găzduiască setul de matrițe cu spațiu suficient pentru alimentarea materialului și evacuarea pieselor.
Lungimea cursei și viteza
Operațiile de deep-draw necesită curse mai lungi, în timp ce blanking și piercing beneficiază de lovituri mai scurte și mai rapide. Potrivirea caracteristicilor cursei cu operațiunea reduce timpul ciclului fără a compromite calitatea pieselor.
Considerații de întreținere și siguranță
Întreținerea regulată a unei mașini de presare mecanică se concentrează pe sistemul de ambreiaj și frânare, rulmenții volantului și punctele de lubrifiere, deoarece aceste componente suferă cea mai mare uzură în timpul funcționării continue la viteză mare. Inspecțiile programate, de obicei la fiecare 200 până la 500 de ore de funcționare, în funcție de ciclul de funcționare, ajută la prevenirea perioadelor de nefuncționare neplanificate.
Sistemele de siguranță, cum ar fi perdelele luminoase, comenzile cu două mâini și zonele de matriță protejate sunt standard la presele mecanice moderne, iar operatorii nu ar trebui să ocolească aceste sisteme nici măcar pentru cicluri scurte de producție, deoarece viteza de cursă a berbecului lasă o mică marjă de eroare în timpul intervenției manuale.
Avertisment
Ocolirea protecției sau a comenzilor cu două mâini, chiar și pentru scurt timp, înlătură protecția principală a mașinii împotriva rănirii operatorului în timpul ciclurilor de mare viteză.
Pericol
Nu așezați niciodată mâinile sau uneltele în interiorul zonei matriței în timp ce presa este alimentată, chiar și în timpul instalării - viteza cursei nu lasă timp să reacționeze odată ce ciclul începe.